Prasa do brykietów opałowych: warianty wykonania urządzeń do prasowania trocin własnymi rękami
Ogrzewanie trocinami lub wiórami – to powszechna praktyka dla mieszkańców naszego kraju, zapożyczona z krajów europejskich. Ich popularność wynika z niskiej ceny surowca i jego dobrej wartości opałowej przy spalaniu. Tworząc domową prasę do brykietów, można uzyskać wysokiej jakości paliwo praktycznie za darmo.
Opowiemy o tym, jak wykonać prostą i niedrogą maszynę do produkcji brykietowanego paliwa. W proponowanym przez nas artykule przedstawiono konstrukcję, udzielono porad dotyczących montażu. Przedstawiono technologię produkcji oraz wymagania dotyczące surowca drzewnego.
Spis treści artykułu:
Technologia tworzenia brykietów
Wytwarzanie metodą prasowania pelletów i brykietów z odpadów obróbki drewna – to dawno opracowany proces. Dlatego przy tworzeniu domowej maszyny do uzyskiwania wysokiej jakości “eurodrewna” nie trzeba niczego wynajdować, a można zastosować już istniejące rozwiązania.
Opis fizyki procesu
Użycie sypkiego materiału drzewnego do ogrzewania znajduje zastosowanie w małych kotłowniach i piecach. Trociny dają tę samą energię co drewno o podobnej masie i wilgotności, jednak ich przechowywanie w stanie naturalnym prowadzi do powstawania brudu i kurzu. Dlatego takie odpady prasuje się w brykiety o różnych kształtach.
Z pewnymi uproszczeniami można powiedzieć, że drewno składa się z celulozy i substancji ją wiążącej – ligniny. Każdy okaz trocin i wiórów zachowuje swoją integralność dzięki temu polimerowi. Aby ustanowić trwałe połączenia między poszczególnymi kawałkami, należy je również skleić.
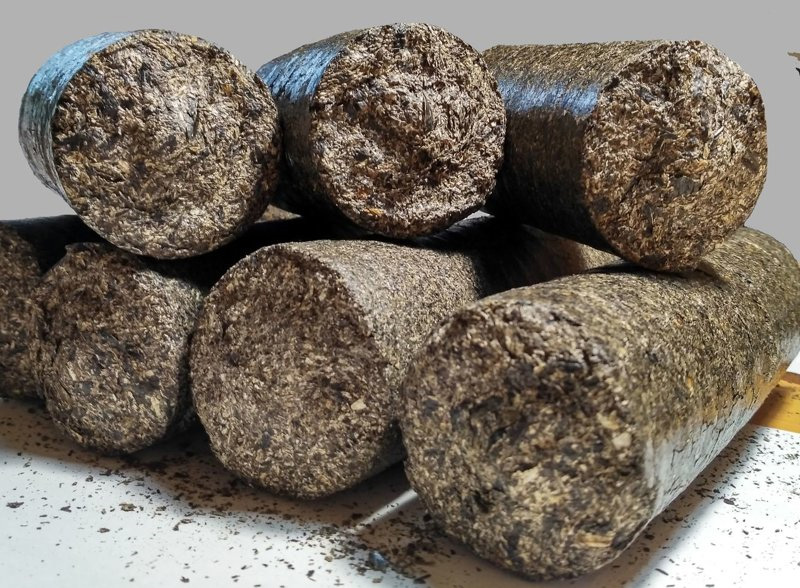
W procesie prasowania na trociny wywierany jest silny nacisk, w wyniku czego wydziela się z nich lignina i spaja materiał w formie. To połączenie nie jest oczywiście tak trwałe jak w litym drewnie, ale wystarczy, aby powstały brykiet się nie rozpadł.
Ilość ligniny w drewnie w stosunku do suchej masy zależy od gatunku drzew:
- jodła: 30 %;
- sosna: 27 %;
- świerk: 27 %;
- osika: 22 %;
- brzoza: 19 %.
Im wyższy procent zawartości ligniny, tym mniejsze ciśnienie potrzebne do jej wydzielenia. Dlatego samodzielne wytwarzanie brykietów na bazie trocin z jodły jest łatwiejsze niż z brzozy.
Oprócz klasycznej prasy do produkcji paliwa z materiałów sypkich istnieje również prasa ekstruzyjna. Istota jej działania polega na tym, że pod działaniem ślimaka substancja przechodzi przez stopniowo zwężający się kanał.
W wyniku tego powstaje bardzo wysokie ciśnienie. Jednak realizacja tego wariantu w warunkach domowych jest trudna i wymaga specyficznej wiedzy, dlatego lepiej zatrzymać się na modelach z formą prasującą.
Użycie substancji wiążącej
W przemysłowej produkcji sprasowanego paliwa stosuje się maszyny do wytwarzania ciśnienia w zakresie 500–3000 atm. U niektórych producentów (np. niemiecka firma “RUF”) formowanie brykietu odbywa się poprzez kombinację ściskania z siłą 2000 atm i podgrzewania surowca do temperatury 150°C. Gęstość takich wyrobów sięga 1.2 kg/dm3.
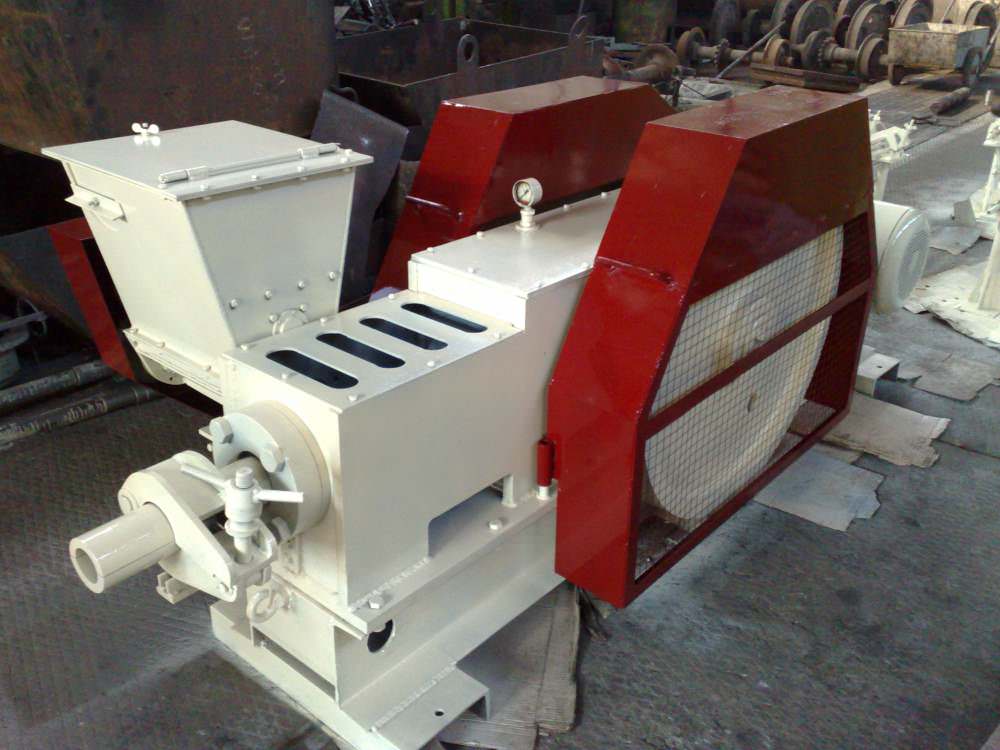
Jeśli zrobi się prasę do brykietów z materiałów podręcznych własnymi rękami, to nie uda się osiągnąć takich parametrów. Dlatego wyroby będą miały mniejszą gęstość i będą się charakteryzować zwiększoną skłonnością do kruszenia się.
Można zrekompensować niedostateczne wydzielanie ligniny i osiągnąć większą wytrzymałość brykietów z trocin dzięki dodaniu zewnętrznego śrdka wiążącego, takieigo jak:
- Glina płynna. Wymagany udział masowy tego rozpuszczonego w wodzie śrdka wiążącego wynosi od 5 do 10% całkowitej wagi.
- Mokry karton falisty.
- Najtańszy rozpuszczony w wodzie klej do tapet.
Procentowy stosunek kartonu falistego lub kleju określa się eksperymentalnie, ponieważ zależy on od wielkości trocin, ich wilgotności i wytwarzanego ciśnienia w formie.
Wymagania dotyczące używanego surowca
Nawet przy zastosowaniu przemysłowego sprzętu trudno jest uzyskać wysokiej jakości brykiety lub pellety z odpadów drzewnych, jeśli ich grubość przekracza 4 mm. Wielkość materiału dla urządzeń domowej roboty powinna być mniejsza. Wynika to z niższego ciśnienia i braku podgrzewania surowca.
Idealnie średnica trocin i grubość wiórów nie powinna przekraczać 2 mm. Zdecydowana większość odpadów drzewnych pasuje do tych parametrów.
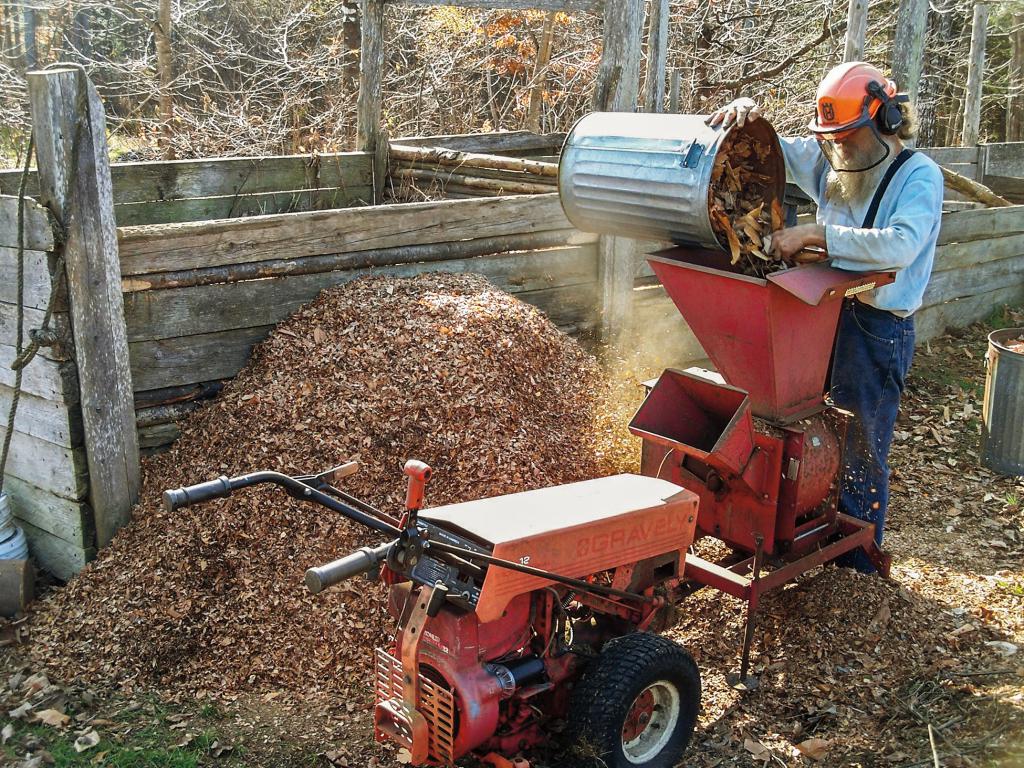
Zdarzają się jednak przypadki, gdy surowiec jest zanieczyszczony drobnymi gałązkami, wiórami lub obrzynkami (kawałkami kory). Wtedy przed prasowaniem w celu uzyskania jednorodnej masy konieczne jest przeprowadzenie wstępnego przygotowania – rozdrobnienie materiału przez przepuszczenie go przez rozdrabniacz.
Aby osiągnąć dobrą gęstość brykietu, należy unikać surowca zanieczyszczonego trawą, piaskiem lub glebą. Warstwa glebowo-roślinna w przeciwieństwie do gliny nie ma właściwości wiążących, dlatego sprasowany wyrób będzie łatwo się kruszyć.
Należy również zachować warunek dotyczący procentowej zawartości kory – nie powinna ona przekraczać 5%. Zmierzenie tego jest niemożliwe, ale wizualnie trociny z dużą ilością kory wyglądają ciemniej. Trociny muszą być suche. Podwyższona wilgotność prowadzi do większej sypkości brykietu i obniżenia jego ciepła właściwego.
Surowiec można suszyć latem na słońcu lub w wentylowanym pomieszczeniu. Zimą suszenie należy przeprowadzać na werandzie lub w innym pomieszczeniu gospodarczym o niewielkiej dodatniej temperaturze. W celu intensywniejszego odparowania można zastosować wentylację wymuszoną.
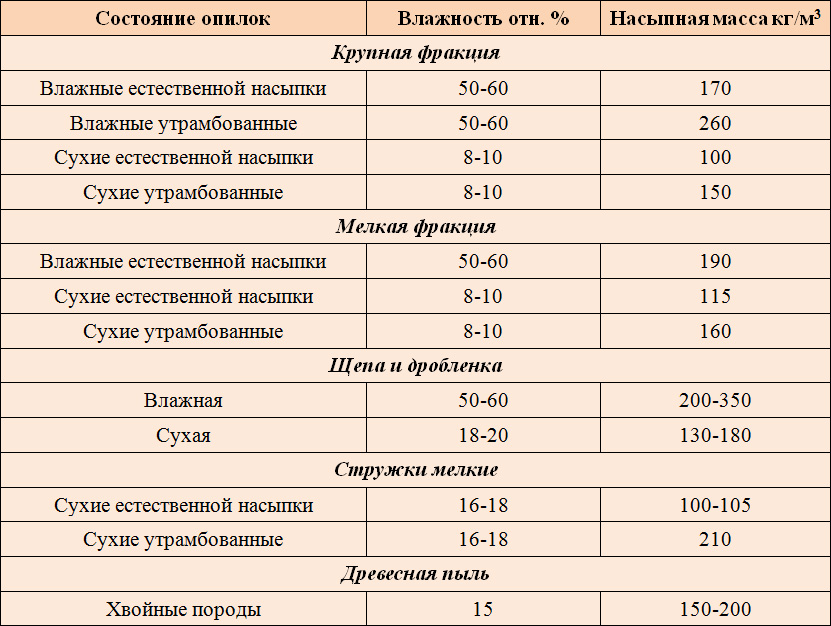
Jeśli ciśnienie w domowej prasie do produkcji brykietów z trocin będzie niewystarczające do uwolnienia ligniny, surowca nie suszy się, lecz przeciwnie, moczy się go w wodzie wraz z dodatkowym spoiwem. W tym przypadku podczas mieszania uzyskuje się lepszą jednorodność, a nadmiar wilgoci zostanie usunięty podczas ubijania.
Główne elementy prasy
Głównymi elementami zwykłej prasy są forma (naczynie, do którego umieszcza się materiał sypki), tłok oraz mechanizm wytwarzający ciśnienie. Wykonanie ich samodzielnie nie jest trudne, ponieważ są typowe dla maszyn do brykietowania.
Budowa formy prasującej
Naczynie, do którego wsypuje się trociny lub wióry, nazywa się formą prasującą lub komorą. Od jego geometrii będą zależeć parametry brykietu.
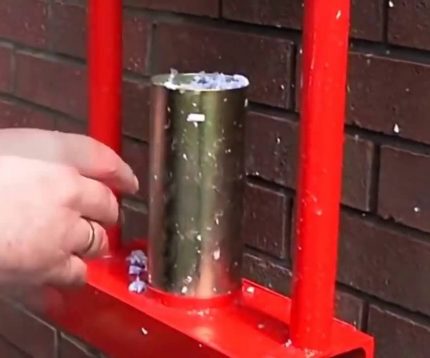
Zazwyczaj komorę wykonuje się z odcinka stalowej rury okrągłej lub profilowej. Podstawę tłoka, która wchodzi do naczynia, wycina się z grubościennej płyty (o grubości co najmniej 3 mm).
Przy wykonywaniu formy prasującej należy uwzględnić zależność następujących wielkości:
- pole przekroju formy prasującej (s, cm2);
- ciśnienie wywierane na tłok (u, kgf);
- ciśnienie jednostkowe na surowiec (p, kgf/cm2);
Te wielkości są powiązane zależnością:
p = u / s
Brykiety z użyciem dodatkowego spoiwa dobrze trzymają kształt, jeśli są formowane pod ciśnieniem jednostkowym powyżej 150 atm. (1 atm. ≈ 1 kgf/cm2). Na podstawie możliwej siły generowanej przez tłok oblicza się pole przekroju komory.
Na przykład, jeśli dostępny jest podnośnik hydrauliczny o udźwigu 10 ton, to:
s < u / p = 10000 / 150 = 67 cm2.
Do takich warunków nadaje się profilowana rura kwadratowa o boku 80 mm lub rura okrągła o średnicy nominalnej do 90 mm.
Długość otrzymanego brykietu (l) zależy od wysokości formy (h), gęstości surowca w stanie wyjściowym suchym (q1) i brykietowanym (q2):
l = h * (q1 / q2)
Co więcej, po pierwszym ściśnięciu można ponownie dosypać wióry do cylindra i powtórzyć procedurę. W ten sposób można wydłużyć otrzymany wyrób prawie do wysokości komory prasującej.
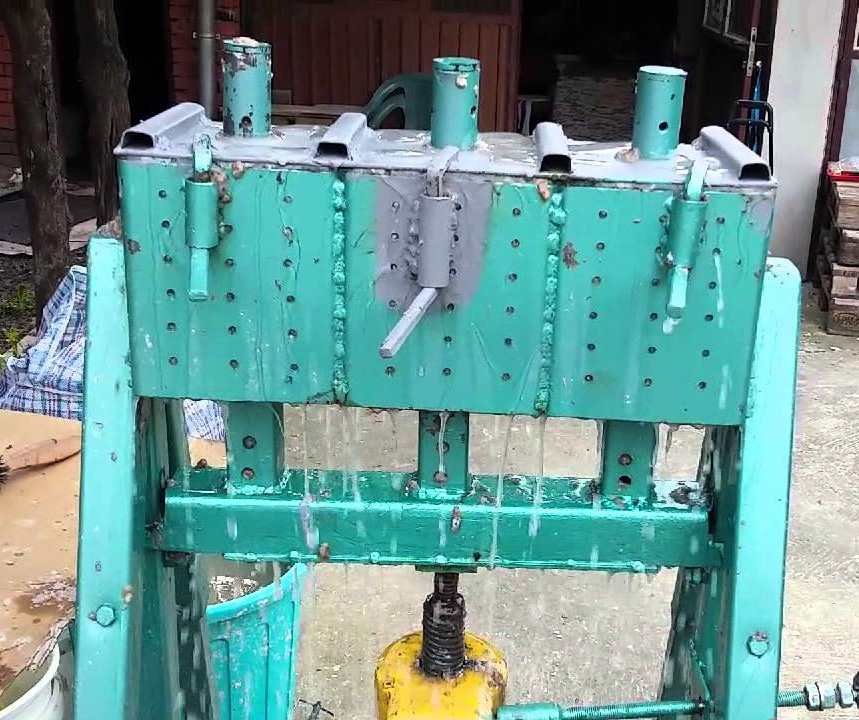
Podczas prasowania trocin dochodzi do wydzielania wilgoci z brykietu. Aby mogła swobodnie uchodzić, komorę perforuje się małymi, ale gęsto rozmieszczonymi otworami.
Po uformowaniu brykietu należy go wyjąć z formy. Używanie sprężyny i fałszywego dna, jak często zalecają w internecie, jest niepraktyczne. Wysokie ciśnienie całkowicie ściska sprężynę, co z czasem prowadzi do odkształcenia jej kształtu, w wyniku czego traci ona swoje właściwości.
Dlatego należy albo zastosować odłączane dno formy i wypchnąć brykiet, albo zbudować rozbieralny cylinder. W drugim przypadku trzeba będzie wykonać dla niego dodatkową osłonę z pręta.
Dostępne sposoby wytwarzania ciśnienia
Istnieją trzy powszechne sposoby osiągnięcia ciśnienia, które doskonale nadają się do samodzielnie wykonanej prasy do produkcji brykietów opałowych: zastosowanie dźwigni, podnośnika hydraulicznego lub śruby. Każdy z nich jest na swój sposób dobry, a ich realizacja w praktyce nie jest bardzo skomplikowana.
Wykorzystanie siły mięśni i dźwigni
Zazwyczaj jako dźwignię używa się metalowej rury. Nie powinna się uginać pod wpływem siły mięśni człowieka. Na przykład dobrze sprawdzi się wzmocniona rura wodociągowa o średnicy 40 lub 50 mm i grubości ścianki 4–4,5 mm.
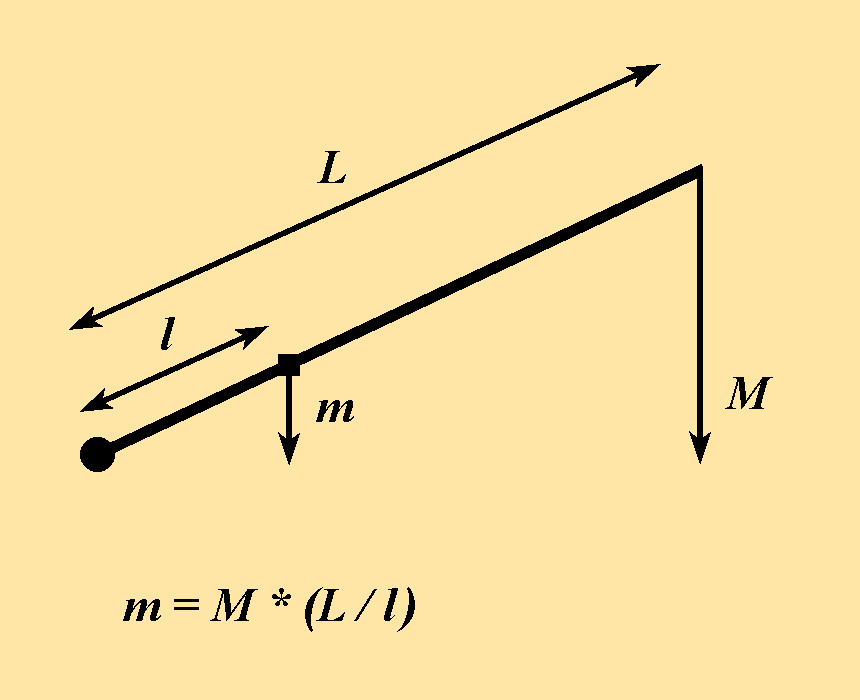
Długość dźwigni i odległość od punktu podparcia do połączenia z tłokiem wybiera się nie tylko w zależności od osiągnięcia wymaganego ciśnienia. Kolejnym istotnym parametrem jest głębokość zanurzenia tłoka w cylindrze (h, cm).
Oblicza się ją według wzoru:
h = R * (l / L)
Tutaj R (cm) – wysokość, na którą opuści się koniec dźwigni.
Wskazane jest zaprojektowanie konstrukcji w taki sposób, aby głębokość zanurzenia tłoka była wystarczająca do uformowania brykietu bez ponownego ściskania, z uprzednim dosypaniem materiału. Znacznie zwiększy to tempo produkcji.
Wymaganą głębokość zanurzenia tłoka (h, cm) można obliczyć, znając początkową gęstość suchą (q1) i brykietowaną (q2) surowca oraz wysokość cylindra (H):
h = H * (1 – q1 / q2)
Jeśli z jakiegoś powodu wystąpił błąd (zwykle z powodu nieprawidłowego określenia początkowej gęstości surowca) i głębokość zanurzenia tłoka jest niewystarczająca do nadania wymaganej twardości wyrobu, nie ma konieczności przerabiania całej konstrukcji.
Można albo zmniejszyć wysokość cylindra, albo, dosypując trociny, sprasować jeden brykiet w dwóch lub trzech przejściach.
Zastosowanie podnośnika hydraulicznego
Do wytworzenia silnego ciśnienia stosuje się urządzenia hydrauliczne, takie jak popularne podnośniki butelkowe. Zazwyczaj w gospodarstwie, gdzie jest samochód lub inny sprzęt, takie urządzenia hydrauliczne są dostępne, jednak ich udźwig może być niewystarczający.
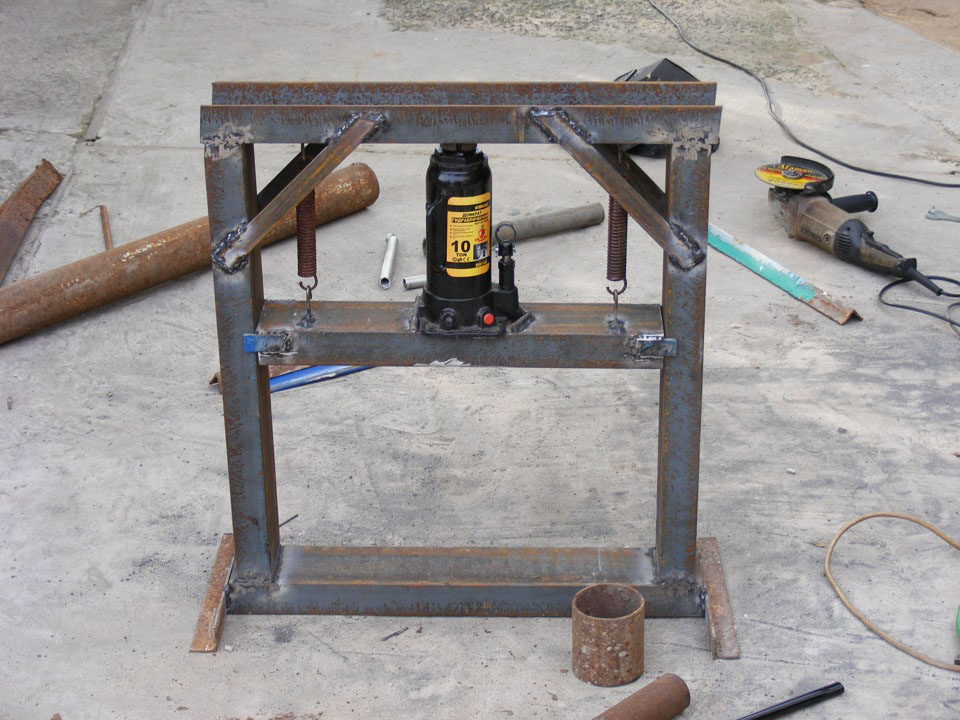
Podnośniki są niedrogie. Na przykład modele o udźwigu 30-40 ton można nabyć za mniej niż 200 zł. A przy takich parametrach można już uzyskiwać brykiety o dużym przekroju lub od razu kilka (3-5) egzemplarzy zwykłego rozmiaru.
Aby uzyskać kilka brykietów jednocześnie, odpowiednią liczbę form prasujących ustawia się w rzędzie. Środkowa ruchoma rama musi być wytrzymała, aby z czasem się nie ugięła. Najlepiej wykonać ją z belki dwuteowej lub grubościennej rury profilowej.
Sam proces prasowania trwa dłużej niż w przypadku konstrukcji dźwigniowej. Jednak zastosowanie mocnego podnośnika hydraulicznego pozwala uzyskać znacznie większe ciśnienie jednostkowe na materiał. Brykiety wychodzą bardziej równe i gęste, a już mają atrakcyjny wygląd handlowy.
Mechanizm śrubowy prasowania
Zasada działania ręcznej prasy śrubowej jest podobna do dźwigniowej, z tą różnicą, że przyłożona siła przekazywana jest pod kątem 90°. Im większa średnica uchwytu i mniejszy skok gwintu, tym większy współczynnik zwiększenia ciśnienia.
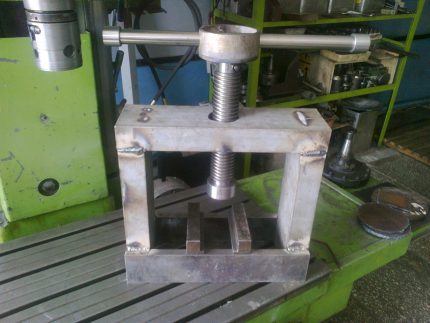
Taka konstrukcja pozwala również wytworzyć większe ciśnienie niż maszyna oparta na mechanizmie dźwigniowym. Jej znaczącą wadą jest najwolniejsza prędkość pracy spośród przedstawionych opcji.
Do zalet można jednak zaliczyć:
- prostota konstrukcji;
- możliwość zakupu takiej prasy za niewielkie pieniądze, z niewielkimi przeróbkami na potrzeby brykietowania;
- mały rozmiar.
Podczas pracy z prasą śrubową nie należy jej używać “do oporu”, gdy brakuje już siły fizycznej, aby obrócić mechanizm. W takim przypadku na gwint z jednej strony działa siła przykładana przez człowieka, a z drugiej (pod kątem 90°) – siła oporu wytwarzanego brykietu. Doprowadzi to do szybkiego zużycia gwintu lub jego zerwania.
Aby nie przesadzić i nie zepsuć mechanizmu, należy osiągnąć zadowalający wynik na próbnych egzemplarzach i albo zamontować blokadę, albo markerem zrobić znak na gwincie, oznaczający jego maksymalne dopuszczalne położenie.
Podsumowanie i przydatny film na ten temat
Wykonanie domowej prasy dźwigniowej. Produkcja głównych części i opis zasady działania:
Modyfikacja konstrukcji maszyny i sam proces prasowania brykietów:
Maszyna do jednoczesnego wytwarzania kilku brykietów oparta na podnośniku hydraulicznym:
Samodzielne wykonanie maszyny do brykietowania trocin nie jest trudne. Do wyboru można zastosować zasadę dźwigniową, hydrauliczną lub śrubową do wytwarzania ciśnienia. Należy jednak pamiętać, że jakość wytworzonych produktów będzie zależeć nie tylko od zmontowanego mechanizmu, ale także od przygotowania surowca.
Prawidłowo zorganizowany proces pomoże zapewnić swojemu gospodarstwu wysokiej jakości i tanie paliwo, a nawet uruchomić jego sprzedaż.
Czy chce Pan opowiedzieć o tym, jak zrobił Pan brykiety do ogrzewania własnoręcznie? Ma Pan cenne zalecenia dotyczące tematu artykułu, którymi chce się Pan podzielić z odwiedzającymi stronę? Proszę, napisz komentarz w poniższym bloku, tutaj również publikuj zdjęcia i zadawaj pytania.
 Rozdzielacz ogrzewania własnymi rękami: schematy i cechy montażu
 Okno dla gazowej kotłowni w domu jednorodzinnym: przepisy prawne dotyczące oszklenia pomieszczenia
 Grupa bezpieczeństwa ogrzewania: budowa, zasada działania, zasady doboru i montażu
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania