Jak spawać spoiny pionowe i poziome spawarką elektryczną: instrukcje krok po kroku

Spawanie elektryczne to technologia łączenia struktury metali poprzez nagrzewanie i topienie łukiem elektrycznym. Zyskała szerokie zastosowanie w różnych dziedzinach gospodarki narodowej, w tym w sektorze prywatnym.
W istocie, tą metodą można spawać dowolne metale, biorąc pod uwagę temperaturę łuku elektrycznego (7000-8000 stopni). Zanim jednak sięgniemy po tę technologię, należy nauczyć się, jak spawać pionową spoinę spawarką elektryczną oraz opanować technikę wykonywania spoiny poziomej.
Spis treści artykułu:
Spoiny spawalnicze: ogólne definicje
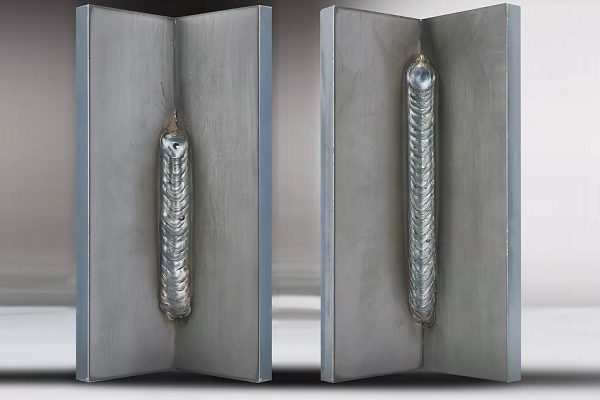
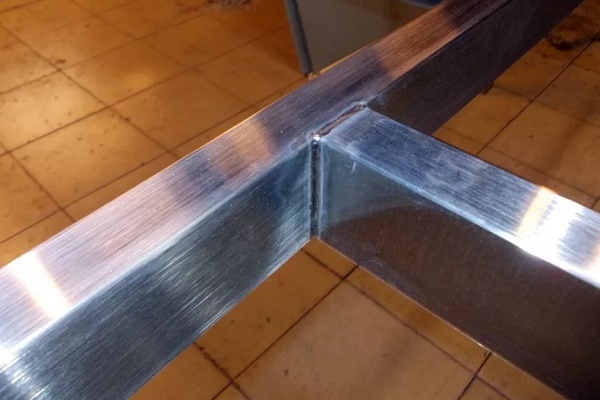
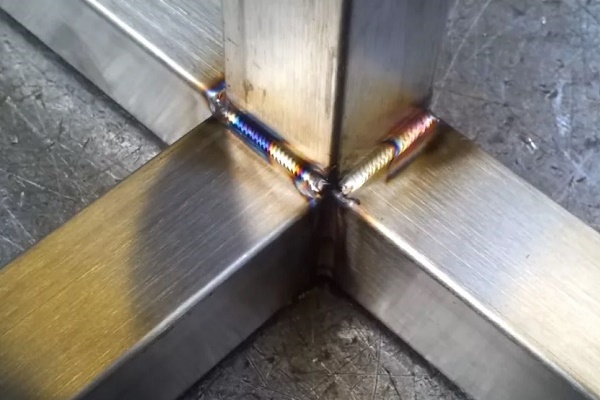
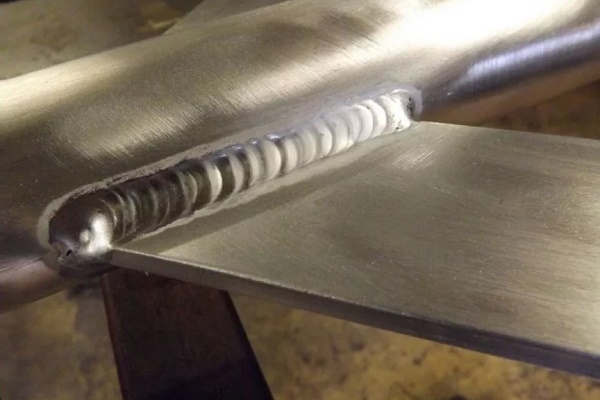
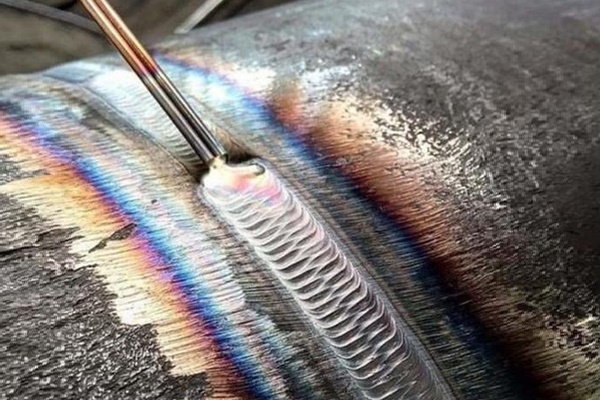
Technologia spawania metali jest ściśle związana z pojęciem spoiny spawalniczej. Powstaje ona w procesie krzepnięcia metalu stopionego przez spawanie łukowe.
W zależności od miejsca wykonania spawania, spoina może być ułożona poziomo lub pionowo. Ponadto przestrzenne położenie spoiny może być dolne, boczne, górne.
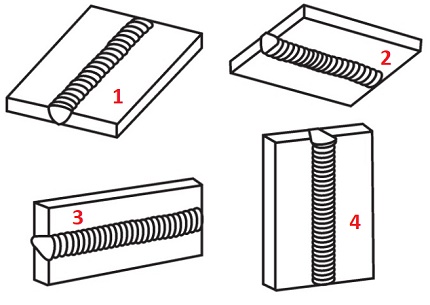
Najprostszym i najłatwiejszym do wykonania jest układanie spoin w płaszczyźnie dolnego poziomu. W takich warunkach stopiony metal dość łatwo poddaje się kontroli.
Pozostałe warianty położenia spoin w przestrzeni (boczne i górne) są uznawane za technologicznie trudne do wykonania, wymagające nauki techniki spawania i zdobycia odpowiedniego doświadczenia.
Jak spawać spoinę pionową?
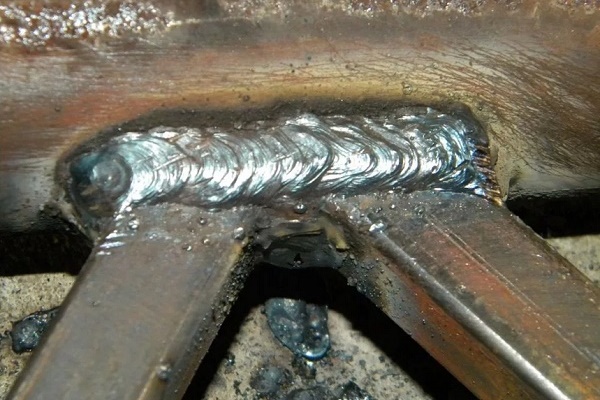
Trudność kontroli spawania w warunkach tworzenia spoiny pionowej wynika z powszechnego zjawiska fizycznego – siły ciężkości. Działa ona na masę stopionego metalu, który będąc w stanie ciekłym, spływa w dół.
Tutaj działania profesjonalnego spawacza polegają na tym, aby nie dopuścić do oderwania się stopionej masy od miejsca spawania. Osiągnięcie takiego wyniku pomoże stabilnie płonący łuk elektryczny, utrzymywany w minimalnej dopuszczalnej odległości od końca elektrody do jeziorka spawalniczego.
Technika od dołu do góry
Złącze pionowe zazwyczaj spawa się ruchem elektrody od dołu do góry. Taka trasa zapewnia bardziej stabilną kontrolę, a łuk elektryczny pewnie utrzymuje jeziorko z roztopem, zapobiegając rozlewaniu. To właśnie przejściem od dołu do góry udaje się uformować maksymalnie wysokiej jakości spoinę pionową.
Oczywiście, przed rozpoczęciem spawania spoiny pionowej należy przygotować krawędzie złącza, obrobić zgodnie z wymaganiami technicznymi. Urządzenie spawalnicze należy ustawić do warunków spawania (ustawić prąd, dobrać elektrodę).
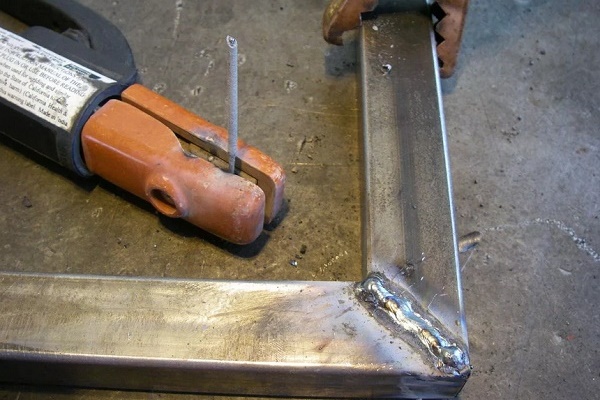
Początkowo wzdłuż linii złącza wykonuje się kilka punktowych 'sczepień' – spawanie krótkim szwem (1–2 cm). Celem takich działań jest wykluczenie podczas nagrzewania przemieszczenia spawanych części na skutek odkształceń temperaturowych.
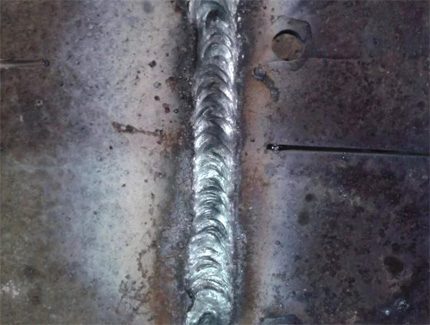
Gdy spoina pionowa jest wykonywana, kąt trzymania elektrody względem płaszczyzny, na którą zostanie nałożona spoina, utrzymuje się w granicach 45-90°.
Instrukcja spawacza określa następujące czynności:
- Kontaktem elektrody z metalem zapala się łuk.
- Wykonuje się „sczepienia” w 3–4 punktach wzdłuż linii złącza od jej środka do krawędzi.
- Spawanie rozpoczyna się w dolnym punkcie linii złącza.
- Ruch elektrody skierowany jest ku górze, a jeziorko spawalnicze utrzymuje się w strefie roboczej.
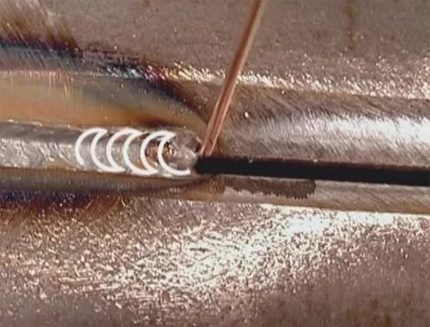
Elektrodę należy przesuwać z umiarkowaną prędkością. Głównym kryterium prędkości – tworzenie optymalnej ilości stopu jeziorka spawalniczego.
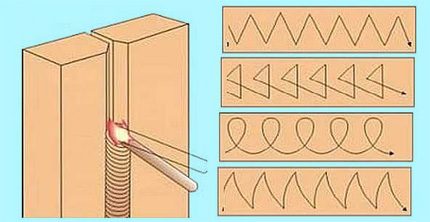
Równocześnie z pionowym ruchem elektrody dopuszczalne są poprzeczne ruchy zygzakowe „półksiężycem”, „jodełką” lub innym „wzorem”. Jednak technika ruchu poprzecznego wydaje się być istotna tylko w przypadku metali o grubości ścianki większej niż 4 mm.
Zaleca się spawanie metalu pionową spoiną jednym przejściem bez przerwy. Dla początkujących spawaczy wydaje się to trudne, jednak doświadczenie zdobywa się szybko.
Technika od góry do dołu
Doświadczeni spawacze bez trudu wykonują pionową spoinę ruchem elektrody od góry do dołu. Na czym polega trik wykonania takiej operacji?
To proste: zapalając łuk elektryczny, elektrodę ustawia się pod kątem 90° względem płaszczyzny roboczej. Gdy metal w punkcie powstania łuku zaczyna się topić, kąt ustawienia elektrody zmienia się na 15–20°, lekko opuszczając uchwyt.
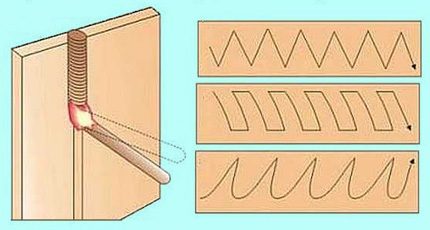
Prowadzenie elektrody wzdłuż linii złącza metali grubościennych również wykonuje się poprzecznymi zygzakami o kształcie „piłokształtnym” lub „prostokątnym”. Niektórzy spawacze stosują metodę „falowego” rozprowadzania stopu.
Tymczasem sposób formowania pionowej spoiny w kierunku od góry do dołu wiąże się z dużymi trudnościami dla spawacza. Jednak według wielu specjalistów spawanie w ten sposób daje lepszy wynik pod względem jakości.
Technologia spawania spoiny poziomej
Specyfika spawania spoiny poziomej jest praktycznie taka sama jak w przypadku pionowej. Niuanse techniczne to ponownie manipulacja kątami ustawienia elektrody.
Kierunek ruchu podczas spawania elementów na złączu może być wybrany od jego skrajnego lewego punktu do skrajnego prawego lub odwrotnie. Konkretny wybór kierunku jest określany przez spawacza w zależności od stopnia osobistego komfortu.
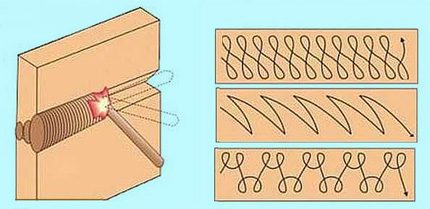
Ale jak prawidłowo spawać poziomy szew spawaniem elektrycznym, aby wykluczyć wyciekanie stopu z rowka z powodu działającej siły ciężkości?
Tutaj spawacz musi dobrać takie położenie elektrody, przy którym siła palenia łuku elektrycznego byłaby równoważna sile ciężkości kropel metalu. Być może konieczne będzie dostrojenie natężenia prądu i doświadczalne dobranie optymalnej prędkości przesuwania elektrody.
Zazwyczaj spawanie poziomego szwu prowadzi się w sposób ciągły aż do całkowitego zakończenia. Jeśli jednak nie udaje się utrzymać pod kontrolą stopu (jeziorka spawalniczego), można spróbować zmienić technikę – przejść na ruch z okresowym gaszeniem łuku.
Wszystkie te subtelności są wypracowywane wraz z nabywaniem doświadczenia w wykonywaniu prac spawalniczych. Dlatego nie należy rozpaczać, jeśli za pierwszymi próbami nic nie wychodzi.
Uformowanie poziomego szwu o wymaganej szerokości i głębokości przetopu z reguły osiąga się poprzez staranne poprzeczne przesuwanie palącego się końca elektrody od krawędzi jednej łączonej części do krawędzi drugiej.
W spawaniu metali o grubości do 4 mm stosuje się różne warianty „wzoru” poprzecznego ruchu elektrody. Nie ma w tym zakresie konkretnych zaleceń. Najważniejsze jest uzyskanie wymaganej szerokości szwu i głębokości przetopu.
Łuk elektryczny: kontrola optymalnej długości
Wielkość szczeliny między gorącym końcem elektrody a płaszczyzną metalu, wystarczającą do wytworzenia wyładowania elektrycznego, nazywa się długością łuku. Jedną z głównych podstaw instrukcji spawacza jest kontrola optymalnej długości łuku.
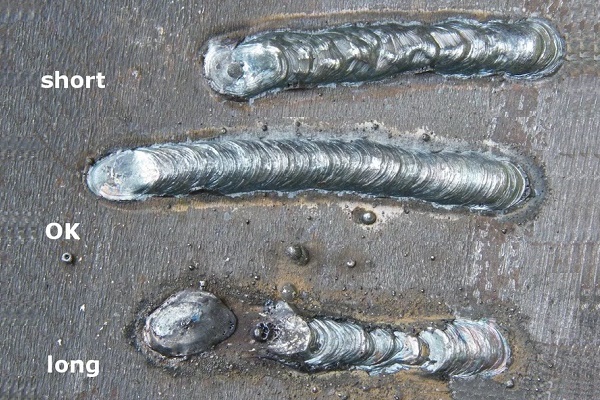
Teoretycznie w trybie spawania można uzyskać trzy odstępy łuku:
- krótki (1 – 1,5 mm);
- długi (3,5 – 6 mm);
- normalny (2 – 3 mm).
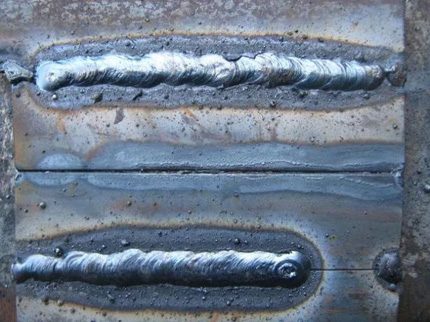
Dla trybu palenia krótkiego łuku charakterystyczne jest niedostateczne nagrzewanie metalu na szerokości. Na krawędziach szwu w takich przypadkach odnotowuje się tak zwane „podcięcie” – niewielkie zagłębienie. Obecność takiego defektu świadczy o niskich wskaźnikach jakości spoiny spawalniczej.
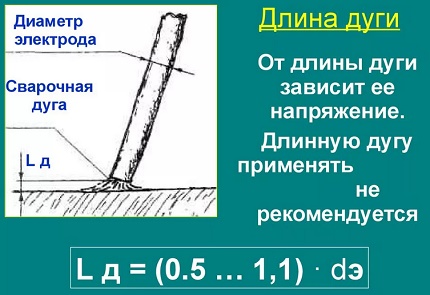
Tryb spawania długim łukiem z reguły towarzyszy mu okresowe gaszenie. Tutaj odnotowuje się małe nagrzewanie metalu na głębokości. O dobrej jakości szwu również nie można mówić.
Zatem pozostaje jedyna opcja, na którą powinien orientować się początkujący spawacz – normalna długość łuku, która powinna wynosić nie więcej niż Ld = 0,5-1,1 * De (Ld – długość łuku; De – średnica elektrody).
Sterowanie położeniem elektrody
Proces spawania może być wykonywany przy położeniu elektrody pod kątem do przodu, pod kątem do tyłu, pod kątem prostym. Stosując którąkolwiek z tych trzech technik, spawacz jest w stanie tworzyć spoiny w różnych warunkach pracy.
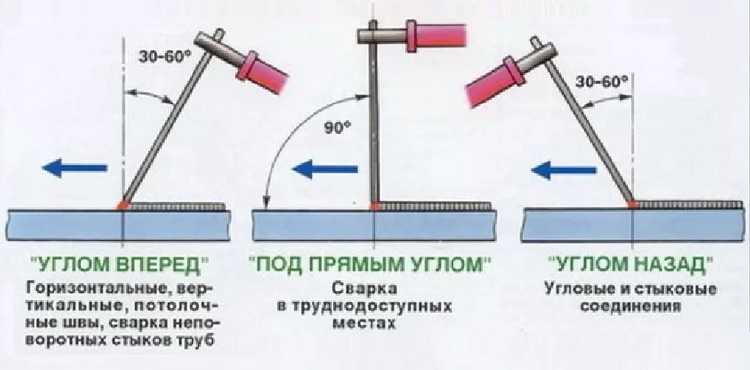
Tak, metoda «pod kątem do przodu» jest tradycyjnie stosowana do łączenia elementów spoinami poziomymi i pionowymi w warunkach górnego położenia części w przestrzeni (spawanie sufitowe). Ta sama technika jest z powodzeniem używana do spawania nierotacyjnych złączy rur lub przy budowie domowego pieca z butli gazowej.
Trzymając elektrodę dokładnie pod kątem prostym (90°), spawacz zapewnia wykonanie prac w miejscach trudno dostępnych. Wreszcie technika «kąta do tyłu» pozwala jakościowo wykonywać prace spawalnicze na złączach kątowych.
Ustawiając elektrodę «pod kątem do przodu», zazwyczaj pracuje się z cienkościennymi metalami. W takim położeniu elektrody uzyskuje się szeroką spoinę o małej głębokości. Na metalach grubościennych, przeciwnie, stara się stosować technikę «pod kątem do tyłu», zapewniając nagrzanie metalu do wystarczającej głębokości.
Parametry prądu i przemieszczanie elektrody
Wartość natężenia prądu i prędkość przemieszczania elektrody – istotne czynniki wpływające na jakość spoiny. Spawanie dużymi prądami wiąże się z nagrzewaniem metalu do dużej głębokości, co pozwala zwiększyć prędkość przemieszczania elektrody. Pod warunkiem optymalnego stosunku prądu do prędkości ruchu elektrody uzyskuje się równą, wysokiej jakości spoinę.
Tabela zależności prądu, elektrody i grubości metalu
| Natężenie prądu, A | Średnica elektrody, mm | Grubość metalu, mm |
| 35-50 | 1,6 | 1-2 |
| 45-80 | 2 | 2-3 |
| 65-100 | 2,5 | 3-4 |
| 85-150 | 3 | 4-5 |
| 125-200 | 4 | 5-6 |
Przemieszczając elektrodę z określoną prędkością, należy uwzględnić wielkość mocy łuku. Nadmiernie szybkie podawanie elektrody przy małej mocy nie będzie w stanie zapewnić wystarczającej temperatury nagrzania.
W rezultacie – nie uda się przyspoić metalu do wymaganej głębokości. Spoina po prostu «położy się» na powierzchni, ledwo «chwytając» granice krawędzi.
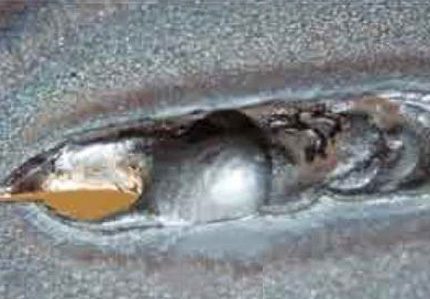
Przeciwnie, w warunkach nadmiernie wolnego przemieszczania elektrody tworzy się atmosfera przegrzania, co grozi deformacją metalu na linii spawania. Jeśli elementy metalowe mają cienką strukturę, potężny łuk po prostu przepali metal.
Z powodzeniem można poćwiczyć na polu początkującego spawacza i doskonalić umiejętności wykonywania szwów przy wykonaniu pieca na olej przepracowany, którego podstawą korpusu jest metalowa rura. Zalecamy zapoznać się z przydatnymi informacjami.
Instrukcja dla początkującego spawacza
Prace spawalnicze można wykonywać tylko pod warunkiem zastosowania odpowiedniego wyposażenia.
Standardowy zestaw zawiera:
- Kurtkę, spodnie, rękawice, obuwie z niepalnych, wytrzymałych, solidnych materiałów.
- Nakrycie głowy całkowicie zakrywające tylną część głowy.
- Specjalną maskę ochronną na twarz i oczy.
Do wykonywania spawania należy używać sprawnego urządzenia, którego część elektryczna jest zamknięta solidną obudową. Przewody elektryczne wchodzące w skład urządzenia muszą mieć nienaruszoną izolację i odpowiadać parametrom elektrycznym przyrządu.
Stanowisko spawacza należy wyposażyć w stół roboczy, źródła światła, szynę uziemiającą, środki ochrony przed porażeniem prądem elektrycznym oraz środki przeciwpożarowe.
A przed rozpoczęciem prac należy skrupulatnie przestudiować zasady spawania elektrycznego, rozpatrzyć i poznać metody oraz warianty wykonywania połączeń.
Podsumowanie i przydatny film na ten temat
Proponujemy obejrzeć wideopraktykę spawania: jak spawa się spoiny poziome i pionowe:
Nie trzeba mieć kwalifikacji zawodowego spawacza, ale pożądane jest posiadanie techniki spawania. Dzięki posiadanym umiejętnościom spawalniczym, człowiek ma więcej możliwości realizacji różnych projektów domowych.
W razie chęci można zawsze poznać technologię, a praktyczne doświadczenie pomoże opanować technikę wykonywania prac na wysokim poziomie.
Czy chce Pan/Pani opowiedzieć o własnym doświadczeniu w wykonywaniu spoin spawalniczych? Zna Pan/Pani subtelności procesu, nieopisane w artykule? Proszę napisać komentarz w bloku poniżej.
 Spawanie elektryczne dla początkujących: niuanse prac spawalniczych oraz analiza głównych błędów
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania