Spawanie elektryczne dla początkujących: niuanse prac spawalniczych oraz analiza głównych błędów

Mieszkanie, a tym bardziej dom prywatny, wymaga regularnego przeprowadzania prac konserwacyjnych i naprawczych. Domowy majsterkowicz musi być wszechstronny, aby wykonywać wiele różnych zadań. Dlatego rzemieślnicy chcą opanować jak najwięcej technologii.
Jedną z najbardziej pożądanych umiejętności jest umiejętność wykonywania prac spawalniczych. Praktyka pokazuje, że najlepiej sprawdzi się spawanie elektryczne dla początkujących – technologia jest prosta i dostępna dla każdego, kto chce nauczyć się jej używać. Zanim przystąpisz do opanowania metody, należy zapoznać się z teoretycznym aspektem zagadnienia, czy Pan/Pani się zgadza?
Wszystkie niezbędne informacje zostały szczegółowo opisane w naszym artykule. Opisaliśmy zasadę działania spawania elektrycznego i wskazaliśmy, jaki aparat najlepiej wybrać do pracy w warunkach domowych. Ponadto w artykule przedstawiono krok po kroku technologię spawania części, sposoby wykonywania spoin oraz wymieniono możliwe wady połączeń.
Spis treści artykułu:
Czym jest spawanie elektryczne?
Elektrycznym nazywa się jedną z metod spawania, w której do nagrzewania i późniejszego topienia metali stosuje się łuk elektryczny. Temperatura łuku dochodzi do 7000°C, co znacznie przekracza temperaturę topnienia większości metali.
Proces spawania elektrycznego przebiega następująco. Aby utworzyć i utrzymać w stanie roboczym łuk elektryczny, prąd jest podawany z urządzenia spawalniczego do elektrody.
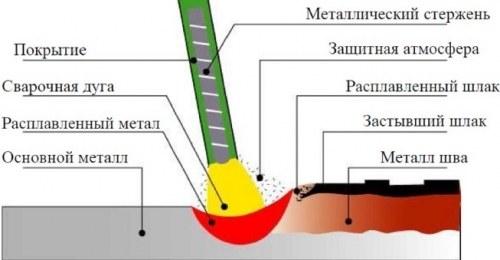
Kiedy pręt elektrody dotyka spawanej powierzchni, przepływa prąd spawalniczy. Pod jego wpływem oraz pod wpływem łuku elektrycznego elektroda i metalowe krawędzie spawanych elementów zaczynają się topić. Z roztopionego metalu powstaje, jak mówią spawacze, jeziorko spawalnicze, w którym roztopiona elektroda miesza się z metalem podstawowym.
Na powierzchnię jeziorka wypływa roztopiony żużel, który tworzy warstwę ochronną. Po wyłączeniu łuku metal stopniowo stygnie, tworząc spoinę pokrytą zgorzeliną. Po całkowitym ostygnięciu materiału jest ona usuwana.
Do spawania mogą być używane elektrody nietopliwe i topliwe. W pierwszym przypadku, aby utworzyć spoinę, do stopu wprowadza się drut dodatkowy, w drugim przypadku nie jest to konieczne. Do wytworzenia i późniejszego utrzymania łuku elektrycznego w stanie roboczym używa się specjalnego sprzętu.
Umiejętności z zakresu spawania w warunkach domowych są wymagane do wykonywania szerokiego zakresu prac:
Co jest potrzebne do spawania w warunkach domowych?
Do przeprowadzenia prac potrzebna będzie przede wszystkim spawarka. Istnieje kilka jej rodzajów.
Zdecydujmy, któremu z nich oddać pierwszeństwo.
- Generator spawalniczy. Cechą charakterystyczną jest możliwość wytwarzania energii elektrycznej i wykorzystywania jej do tworzenia łuku. Będzie przydatny tam, gdzie nie ma źródła prądu. Ma imponujące rozmiary, więc nie jest zbyt wygodny w pracy.
- Transformator spawalniczy. Urządzenie przekształca napięcie przemienne z sieci na napięcie przemienne o innej częstotliwości, co jest niezbędne do spawania. Aparaty są proste w obsłudze, ale mają znaczne rozmiary i negatywnie reagują na możliwe skoki napięcia sieciowego.
- Prostownik spawalniczy. Urządzenie, które przekształca napięcie z sieci na prąd stały niezbędny do wytworzenia łuku elektrycznego. Charakteryzuje się kompaktowymi rozmiarami i wysoką wydajnością.
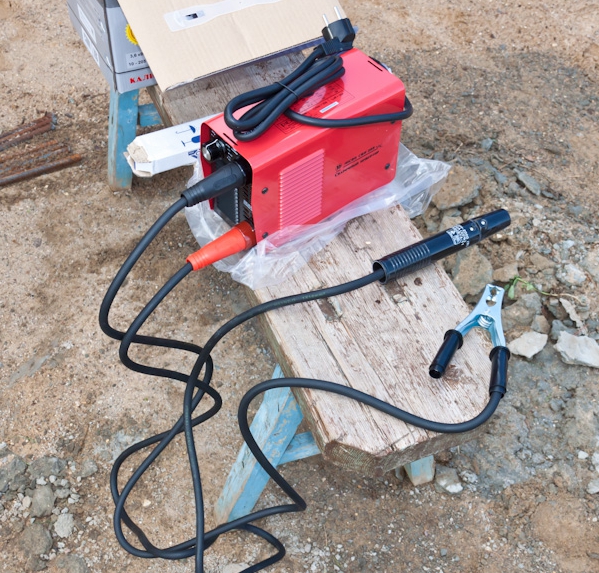
Do pracy w warunkach domowych preferowany jest prostownik typu inwertorowego. Zwykle nazywa się je po prostu inwertorami. Urządzenie ma bardzo kompaktowe rozmiary. Podczas pracy wiesza się je na ramieniu. Zasada działania urządzenia jest dość prosta.
Przekształca prąd wysokiej częstotliwości na stały. Praca z prądem tego typu zapewnia maksymalnie wysoką jakość spoiny.
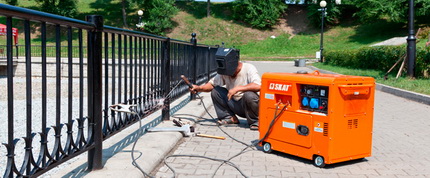
Inwertory są ekonomiczne, działają z sieci domowej. Ponadto to właśnie z nimi lepiej pracować dla początkującego. Są niezwykle proste w obsłudze i zapewniają stabilny łuk.
Do wad inwerterów można zaliczyć wyższą niż w innych urządzeniach cenę, wrażliwość na kurz, wilgoć i skoki napięcia. Przy wyborze inwertera do spawania domowego zwraca się uwagę na zakres wartości prądu spawania. Minimalna wartość to 160-200 A.
Dodatkowe funkcje urządzenia mogą ułatwić pracę początkującemu.
Spośród takich przyjemnych „bonusów” warto wymienić:
- Hot Start – oznacza zwiększenie prądu początkowego podawanego w momencie zapłonu łuku spawalniczego. Dzięki temu znacznie łatwiej jest aktywować łuk.
- Anti-Stick – automatycznie zmniejsza prąd spawania, jeśli elektrodowy pręt się zablokuje. Ułatwia to jego oderwanie.
- Arc Force – zwiększa prąd spawania, jeśli elektrodę przybliża się do przedmiotu zbyt szybko. W takim przypadku nie dochodzi do zablokowania.
Oprócz spawarki dowolnego typu potrzebne będą elektrody. Ich rodzaj najlepiej dobrać według specjalnej tabeli, w której podany jest typ spawanego materiału.
Potrzebna będzie również maska spawalnicza. Najlepsza jest ta, którą zakłada się na głowę. Modele trzymane w ręku są bardzo niewygodne.
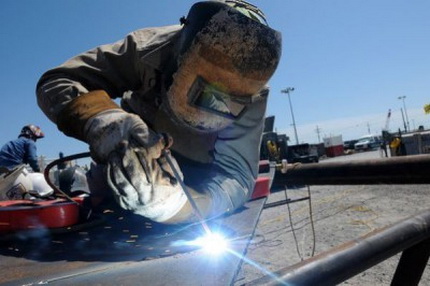
W masce może znajdować się zwykłe przyciemniane szkło lub tak zwany „kameleon”. Ostatnia opcja jest preferowana, ponieważ przy pojawieniu się łuku szkło automatycznie się przyciemnia.
Należy pracować tylko w odzieży specjalnej chroniącej przed odpryskami i promieniowaniem UV. Może to być gruby bawełniany kombinezon, kalosze lub wysokie buty, rękawice brezentowe lub gumowane.
Technologia spawania elektrycznego
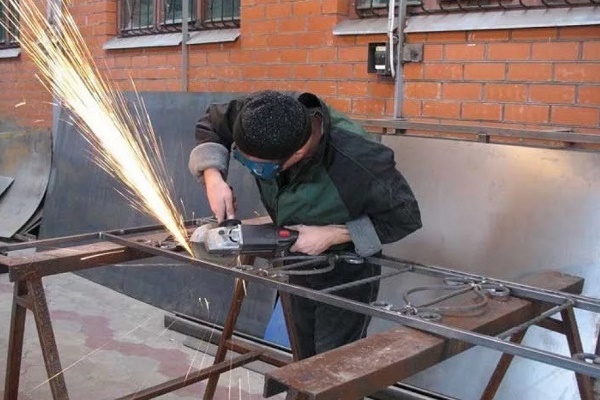
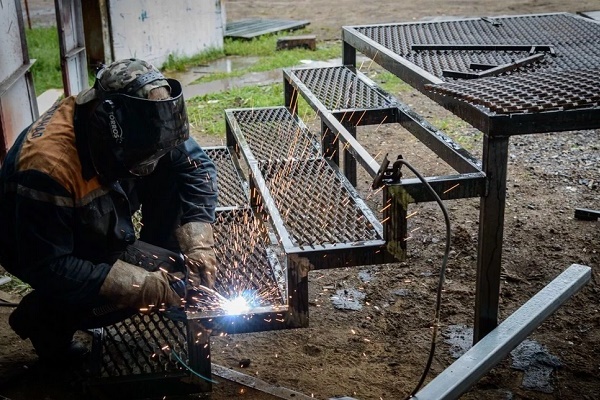
Naukę prawidłowego spawania elementów metodą elektryczną najlepiej prowadzić pod okiem doświadczonych spawaczy. Jeśli z jakichś powodów nie jest to możliwe, można próbować samodzielnie. Na początek trzeba odpowiednio zorganizować miejsce pracy. Jest to bardzo ważne, ponieważ spawanie należy do procesów wysokotemperaturowych, a więc i zagrożonych pożarem.
Do pracy należy wybrać stół warsztatowy lub inną podstawę wykonaną z materiału niepalnego. Stoły drewniane i tym podobne są kategorycznie zabronione. Pożądane jest, aby w pobliżu miejsca spawania nie znajdowały się łatwopalne przedmioty.
Obok siebie należy postawić wiadro z wodą w celu likwidacji ewentualnych ognisk zapłonu. Ponadto trzeba wyznaczyć bezpieczne miejsce, w którym będą składane resztki zużytych elektrod. Nawet najmniejsza z nich może spowodować pożar.
Do pierwszych samodzielnych spawów należy przygotować niepotrzebny kawałek metalu i dobrać do niego elektrody. Specjaliści zalecają w takich przypadkach stosowanie prętów o średnicy 3 mm. Mniejsza średnica stosowana jest do spawania cienkich blach, na których uczenie się jest niewygodne. Elektrody o większej średnicy wymagają dużej mocy sprzętu.
Rozpoczynamy od oczyszczenia obszaru metalu, na którym będzie znajdować się spaw. Nie powinno tam być rdzy ani żadnych zanieczyszczeń.
Po przygotowaniu elementu, bierzemy elektrodę i wkładamy ją do uchwytu spawarki. Następnie bierzemy zacisk „uziemienie” i mocno mocujemy go na elemencie. Jeszcze raz sprawdzamy kabel. Powinien być umieszczony w uchwycie i dobrze zaizolowany.
Teraz należy wybrać moc roboczą prądu dla spawarki. Dobiera się ją według średnicy elektrody. Wybraną moc ustawiamy na panelu urządzenia spawalniczego.
Następny krok – zapłon łuku. W tym celu elektrodę należy zbliżyć do elementu pod kątem około 60° i bardzo powoli przeciągnąć nią po podstawie. Powinny pojawić się iskry. Gdy tylko to nastąpi, lekko dotykamy elektrodą do elementu i natychmiast unosimy ją na wysokość nie większą niż 5 mm.
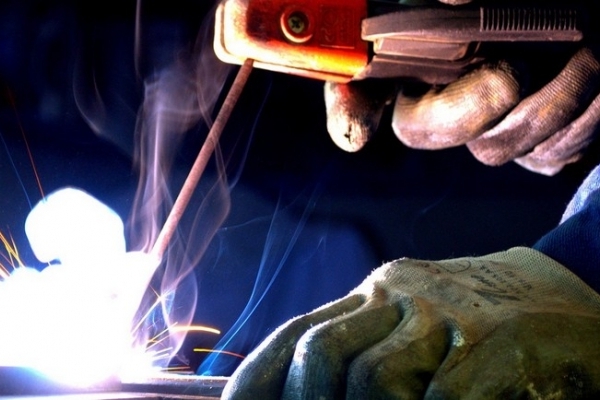
W tym momencie zapala się łuk, który należy utrzymywać przez cały czas pracy. Jego długość powinna wynosić 3-5 mm. Jest to odległość między końcem elektrody a przedmiotem obrabianym.
Utrzymując łuk w stanie roboczym, należy pamiętać, że w trakcie pracy elektroda wypala się i staje się krótsza. Przy nadmiernym zbliżeniu elektrody do przedmiotu obrabianego może nastąpić przyklejenie. W takim przypadku należy lekko odchylić ją na bok. Łuk może nie zapalić się za pierwszym razem. Być może brakuje natężenia prądu, wtedy należy je zwiększyć.
Gdy początkujący spawacz nauczył się zapalać łuk i utrzymywać go w stanie roboczym, można przystąpić do napawania ściegu. Jest to najprostsza ze wszystkich operacji. Zapalamy łuk i zaczynamy bardzo płynnie i ostrożnie przesuwać elektrodę wzdłuż przyszłego spawu.
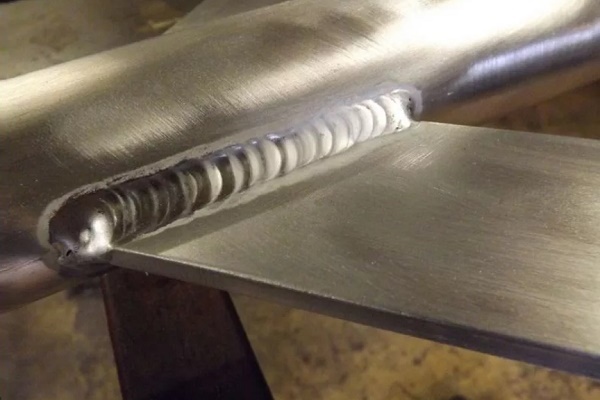
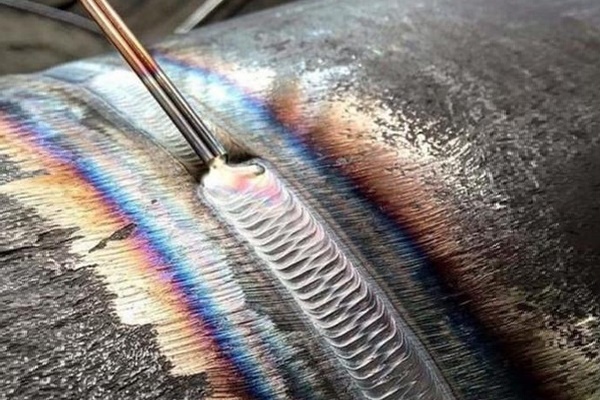
Przy tym wykonujemy ruchy wahadłowe, przypominające półksiężyc o małej amplitudzie. Jakby „zgarniamy” roztopiony metal do środka łuku. W ten sposób powinien powstać równy spaw, przypominający wałek. Będą na nim obecne niewielkie faliste napływy metalu. Po ostygnięciu spawu należy odbić z niego żużel.
Metody spawania łukowego – sposoby spawania
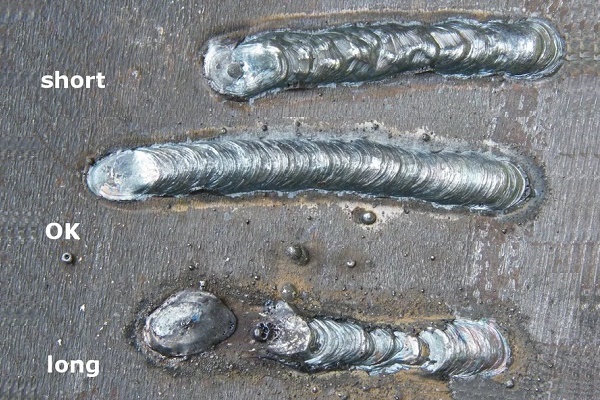
Aby uzyskać wysokiej jakości spaw, należy nauczyć się utrzymywać, a następnie przesuwać łuk. Szczególnie na jakość wpływa długość łuku elektrycznego. Jeśli jest większa niż 5 mm, uważa się ją za długą.
W tym przypadku dochodzi do azotowania i utleniania stopionego metalu. Rozpryskuje się on kroplami, a spaw staje się porowaty i niewystarczająco wytrzymały. Przy zbyt krótkim łuku może wystąpić brak przetopu.
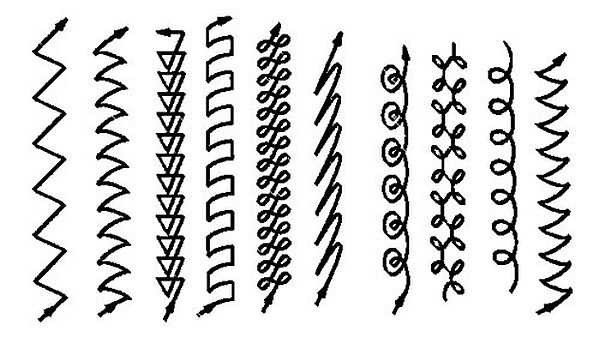
Do wykonywania spawania stosuje się różne metody. Szczegółowo omówimy podstawowe.
Wariant #1: dolne połączenia doczołowe
Najpopularniejszy i najprostszy sposób łączenia elementów. Przy grubości metalu do 0,8 cm stosuje się spawanie dwustronne. Dla połączeń z metalu cieńszego niż 0,4 cm wykonuje się tylko spawanie jednostronne.
Do pracy wybiera się elektrody, których średnica jest równa grubości metalu. Jeśli przekracza ona 8 mm, spawanie wykonuje się z ukosowaniem krawędzi. Kąt ukosowania wynosi około 30°.
Spawanie wykonuje się w kilku przejściach. Wskazane jest stosowanie wymiennych podkładek stalowych lub miedzianych, aby uniknąć przepaleń. Pierwsze przejście wykonuje się elektrodą o małej średnicy, nie większej niż 4 mm.
Podczas wykonywania pierwszego szwu bardzo ważna jest jego dokładność i głębokość przetopu. Po jego nałożeniu za krawędziami nie powinno być przetopionego metalu.
Do drugiego i wszystkich kolejnych przejść stosuje się pręty elektrodowe o większej średnicy. Wybiera się je w celu jakościowego wypełnienia wgłębienia, które powstało między krawędziami.
Elektrodę przesuwa się powoli wzdłuż spoiny, wykonując przy tym ruchy oscylacyjne, jakby kołysząc elektrodą z boku na bok, aby całkowicie wypełnić puste przestrzenie stopionym metalem.
Wariant #2: dolne połączenia kątowe
Doświadczeni spawacze twierdzą, że dobre wyniki można osiągnąć, spawając narożniki „w łódkę”. Oznacza to, że łączone elementy są ustawione pod kątem 45° lub innym.
W ten sposób zapewnia się maksymalnie wysokiej jakości przetopienie ścianek przedmiotu, a ryzyko podcięcia i braku przetopu maleje. Taki sposób spawania pozwala na nałożenie szwów o dużym przekroju w jednym przejściu.
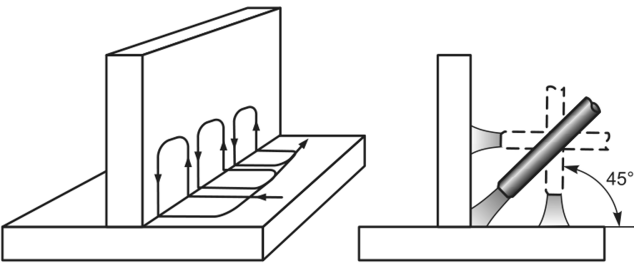
Rozróżnia się dwa rodzaje spawania „w łódkę” – symetryczne i niesymetryczne:
- Nachylenie elementów wynosi 45°. Prawdopodobieństwo nawisów lub podcięć jednej ze ścianek jest minimalne. Spawanie przy odwrotnej i prostej polaryzacji przeprowadza się przy maksymalnych wartościach prądu. Przy spawaniu przy odwrotnej polaryzacji długość łuku elektrycznego powinna być minimalna.
- Nachylenie elementów pod kątem 60° lub 30° – niesymetryczna „łódka”. Taki wariant jest bardzo wygodny, jeśli prace wykonuje się w trudno dostępnych miejscach, ponieważ amplituda ruchu elektrody jest niewielka. Spawacz kieruje łuk w sam rdzeń spoiny, przy czym należy uważać, aby nie wyszedł poza granice przyszłej spoiny. Nie wolno również napawać w jednym przejściu zbyt dużej ilości metalu.
Połączenia kątowe mogą być typu teowego, dlatego należy nauczyć się, jak prawidłowo i bez błędów spawać metal spawaniem elektrycznym w kilku przejściach.
Użycie jednego przejścia jest możliwe tylko wtedy, gdy spawane są proste konstrukcje o bokach tworzących kąt 45° w spoinie kątowej. Średnica elektrody w tym przypadku nie może przekraczać grubości metalu o więcej niż 0,15-0,3 cm.
Standardowe wieloprzebiegowe spawanie teowe wykonuje się w następujący sposób. Do pierwszego przejścia bierze się elektrodę o większej średnicy niż te wybrane do kolejnych przejść. Na przykład używa się elektrody, której rozmiary wahają się w granicach od 0,4 do 0,6 cm.
Spawanie przeprowadza się płynnie, bez poprzecznych ruchów oscylacyjnych. Przy wykonywaniu pozostałych przejść są one obowiązkowo wykonywane. Ważne, aby amplituda oscylacji mieściła się w granicach dopuszczalnej szerokości spoiny.
Kolejny ważny moment. Przy wykonywaniu spawania teowego połączenia kątowego łuk elektryczny należy zawsze zapalać na półce umieszczonej poziomo.
Przy wykonywaniu samodzielnie spawania elektrycznego kątów można zastosować zakładkowy typ połączenia. W tym przypadku spawane elementy ułożone są jeden na drugim z zakładką. Łuk przy spawaniu z prostą polaryzacją powinien być krótki, przy odwrotnej – maksymalnie krótki. Łuk kieruje się dokładnie w rdzeń połączenia.
W procesie spawania należy wykonywać elektrodą ruchy posuwisto-zwrotne o małej amplitudzie. W ten sposób uda się równomiernie rozgrzać cały obszar połączenia. W tym przypadku jeziorko spawalnicze równomiernie się wypełni, a spoina będzie wypukła i pełnowymiarowa.
Wariant #3: spoiny pionowe
Spoiny skierowane pionowo wykonuje się tylko krótkim łukiem. Robocza siła prądu powinna być przy tym o 10%-20% mniejsza niż podczas spawania elementów w pozycji dolnej. Wymagania te są łatwo wytłumaczalne.
Mniejszy prąd oznacza, że stopiony ciekły metal nie będzie spływał z jeziorka spawalniczego. Mniejszy łuk jest wygodniejszy w pracy.
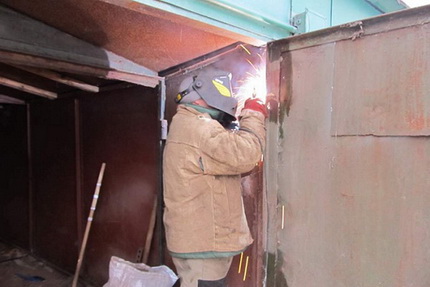
Doświadczeni spawacze wolą spawać szwy pionowe w kierunku od dołu do góry. Łuk zapala się w najniższym punkcie przyszłego szwu. Następnie przygotowuje się niewielką, poziomo umieszczoną platformę, której wymiary odpowiadają przekrojowi przyszłego szwu.
Następnie powoli przesuwa się pręt elektrodowy w górę. Przy tym konieczne jest wykonywanie ruchów w poprzek złącza.
Mogą one mieć formę choinki, kąta lub półksiężyca. Ostatnia opcja jest najprostsza w wykonaniu. Ponadto ważne jest zachowanie prawidłowego położenia elektrody. Teoretycznie najlepsze przetopienie uzyskuje się, gdy pręt jest ustawiony prostopadle do szwu, czyli poziomo.
Złącza doczołowe charakteryzują się według następujących kryteriów:
Praktyka pokazuje, że w takim położeniu pręta elektrodowego ciekły metal spływa po szwie. Aby tego uniknąć, kąt nachylenia pręta dobiera się w zakresie 45°-50°. Jest to optymalna opcja przy spawaniu pionowym. Do spawania elementów w kierunku od dołu do góry wybiera się elektrody o średnicy nieprzekraczającej 0,4 cm.
Wariant #4: elementy rurociągu
W warunkach domowych często trzeba przypomnieć sobie, jak spawać elektrycznie rurę metalową. Z boku elementu zwykle wykonuje się szew pionowy, a na obwodzie – poziomy. Rury stalowe spawa się doczołowo. Wszystkie krawędzie muszą być dobrze przetopione.
Aby napływy wewnątrz rury były minimalne, elektrodę przykłada się do przedmiotu pod kątem nie większym niż 45°. Szerokość spoiny powinna wynosić 0,6-0,8 cm, a wysokość 0,2-0,3 cm.
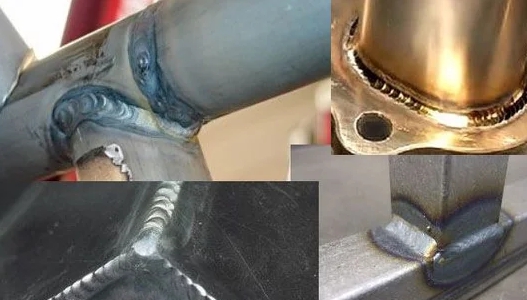
Przed rozpoczęciem prac spawalniczych łączone elementy są dokładnie czyszczone. Sprawdza się końce rur. Jeśli są zdeformowane, prostuje się je lub przycina za pomocą obcinarki do rur. Następnie oczyszcza się do metalicznego połysku krawędzie elementów od wewnątrz i na zewnątrz na odległość co najmniej 1 cm od brzegu. Potem przystępuje się do spawania.
Złącze spawa się bez przerwy, aż do całkowitego zaspawania. Dla nierotacyjnych złączy rur o ściankach o grubości do 0,6 mm wykonuje się dwa przejścia spawalnicze, dla elementów o ściankach o grubości od 0,6 do 1,2 cm – trzy przejścia, dla części o ściankach grubszych niż 1,9 cm – cztery przejścia.
Przy tym każdy kolejny ścieg nakłada się dopiero po usunięciu żużla z poprzedniego.
Najważniejsza jest jakość pierwszego ściegu. Podczas jego wykonywania muszą całkowicie stopić się wszystkie stępienia i krawędzie. Pęknięcia, nawet najmniejsze, nie powinny występować. Jeśli są, wytapia się je lub wycina. Następnie fragment jest ponownie spawany. Podobnie wykonuje się spawanie rur obrotowych.
Możliwe wady połączeń i spoin spawalniczych
Spawanie elektryczne to skomplikowany proces i nie zawsze wszystko idzie gładko.
W wyniku błędów w pracy, spoiny i połączenia mogą mieć różne wady, wśród których:
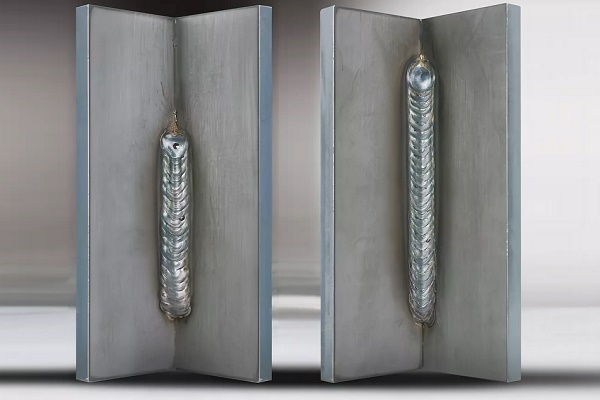
- Kratery. Niewielkie zagłębienia w ściegu spawalniczym. Mogą pojawiać się w wyniku przerwania łuku lub błędu w wykonaniu końcowego fragmentu spoiny.
- Pory. Spoina staje się porowata w wyniku zanieczyszczenia krawędzi elementów rdzą, olejem itp. Ponadto porowatość może wystąpić przy zbyt szybkim chłodzeniu spoiny, przy dużej prędkości spawania oraz przy pracy nieosuszone elektrodami.
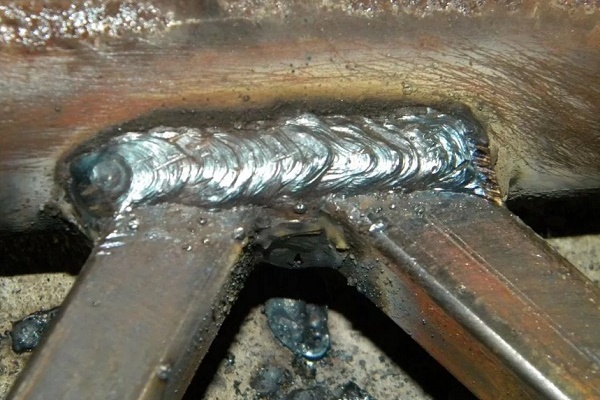
- Podtopienia. Wyglądają jak niewielkie wgłębienia po obu stronach ściegu spawalniczego. Pojawiają się przy przesunięciu elektrod w kierunku ściany pionowej podczas spawania połączeń narożnych. Ponadto podtopienia powstają przy pracy długim łukiem lub jeśli wartości prądu spawania są zbyt wysokie.
- Wtrącenia żużla. Wewnątrz ściegu spawalniczego znajdują się kawałki żużla. Może się to zdarzyć przy zanieczyszczeniu krawędzi, dużej prędkości spawania lub w przypadku, gdy prąd spawania jest zbyt mały.
Są to najczęściej występujące wady spoin, ale mogą być również inne.
Dodatkowe informacje dotyczące spawania spoin pionowych i poziomych elektrycznie przedstawiono w tym artykule.
Podsumowanie i przydatny film na ten temat
Cechy spawania rur:
Jak prawidłowo wybrać inwerter spawalniczy:
W razie chęci każdy domowy majster będzie w stanie opanować podstawy spawania. To nie jest takie trudne. Potrzebna będzie cierpliwość, dokładność i, oczywiście, precyzyjne wykonanie wszystkich instrukcji. Wszystko będzie znacznie prostsze, jeśli proces opanowywania nowej umiejętności będzie przebiegał pod okiem doświadczonego specjalisty.
Czy ma Pan/Pani osobiste doświadczenie w łączeniu elementów za pomocą spawania elektrycznego? Chce Pan/Pani podzielić się zgromadzoną wiedzą lub zadać pytania na ten temat? Proszę zostawiać komentarze i brać udział w dyskusjach – formularz opinii znajduje się poniżej.
 Jak wykonuje się zgrzewanie doczołowe rur polietylenowych: instruktaż przeprowadzenia prac
 Spawarka do rur polietylenowych: jaką najlepiej kupić i jak prawidłowo używać
 Temperatura lutowania rur polipropylenowych: główne etapy samodzielnego spawania + tabela wartości
 Jak spawać spoiny pionowe i poziome spawarką elektryczną: instrukcje krok po kroku
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
Dziękuję! Dowiedziałem się wielu przydatnych rzeczy. Jak prawidłowo wykonywać spawanie rur kwadratowych pod kątem 90 stopni?
Przydatne wideo, moim zdaniem, szczególnie dla dyletantów.
Dziękuję! Bardzo interesujące było zapoznanie się.
Dziękuję za informację.