Spawarka do rur polietylenowych: jaką najlepiej kupić i jak prawidłowo używać

Rury polietylenowe – lekkie, łatwe w montażu i stosunkowo niedrogie. Aby ułożyć instalacje tego typu, niezbędna jest zgrzewarka do rur polietylenowych. Prawidłowe stosowanie sprzętu i przestrzeganie technologii pracy pozwala uzyskać trwałe, prawie monolityczne połączenie, które będzie służyć przez wiele lat.
Opowiemy o tym, jak właściwie dobrać urządzenie do tworzenia trwałych i szczelnych połączeń. W prezentowanym przez nas artykule szczegółowo opisano cechy zgrzewania odcinków polietylenowego rurociągu. Osoby chcące samodzielnie przeprowadzić prace znajdą u nas przydatne zalecenia.
Cechy zgrzewania konstrukcji z polietylenu
Jedną z użytecznych cech rur polietylenowych – jest pewna elastyczność konstrukcji. Zgrzewanie pozwala zachować tę właściwość w miejscach łączenia poszczególnych odcinków magistrali, co zapewnia jednorodne właściwości na całe jej długości.
Takie rury zgrzewa się zaráwno do układania w wykopie, jak i bezwykopowego, jeżeli jako głównej “osłony” używa się rury stalowej lub z tworzywa szklanego.
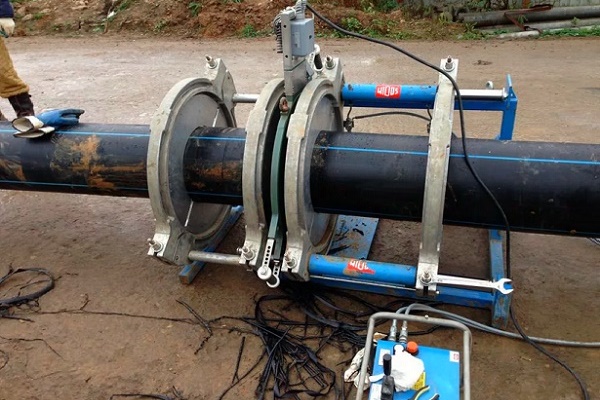
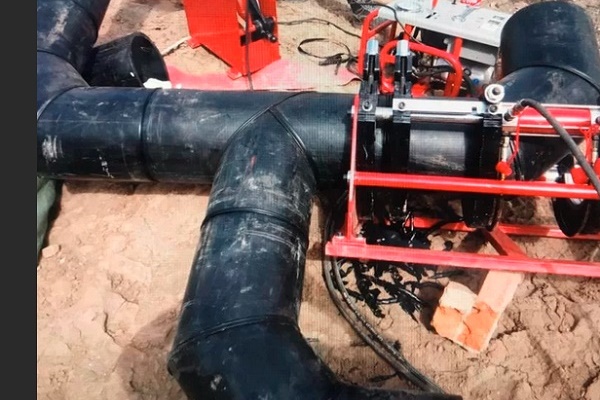
Najczęściej do łączenia konstrukcji polietylenowych stosuje się dwa typy zgrzewania: doczołowe i elektrooporowe (zwane też termorezystorowym). Przed wyborem odpowiedniego sprzętu należy szczegółowo zapoznać się z technologią zgrzewania, którą należy przestrzegać podczas wykonywania połączeń.
Podczas pracy z rurami z polietylenu końcówki konstrukcji najpierw podgrzewa się do temperatury topnienia, następnie łączy się je i ściska pod ciśnieniem. Brzmi to prosto, ale w praktyce, aby uzyskać wysokiej jakości zgrzew, potrzebne są dobre umiejętności zawodowe.
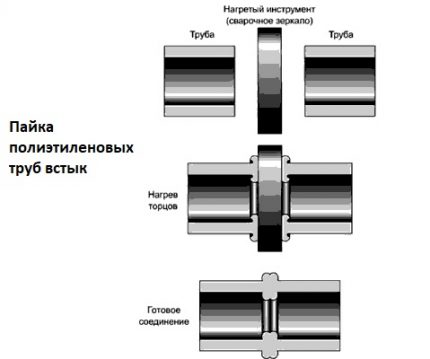
Należy prawidłowo określić czas każdego etapu, a także ciśnienie robocze, które zostanie wywierane na powierzchnię roboczą podczas jej nagrzewania i łączenia. Prace zaleca się wykonywać przy temperaturze otoczenia w zakresie -15…+45 stopni. Metoda ta nie nadaje się do konstrukcji o grubości ścianki mniejszej niż 4,5 mm.
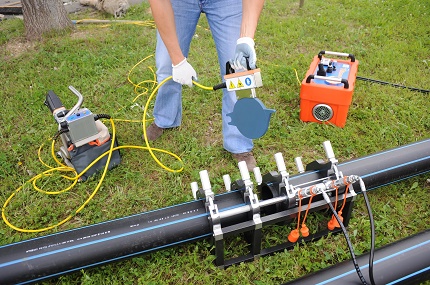
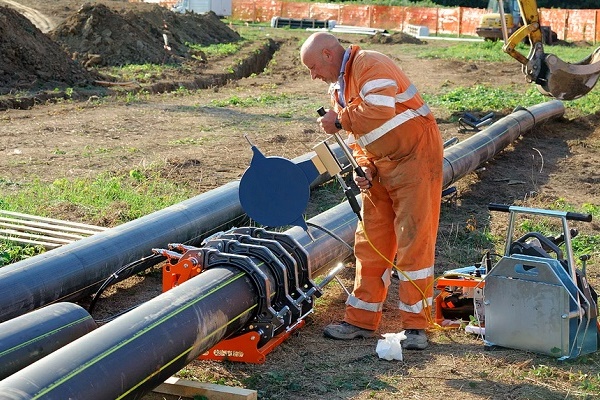
Zgrzewanie doczołowe może być wykonane przez dwóch specjalistów, ciężki sprzęt nie będzie potrzebny. Czas prac i nakłady energii na ich wykonanie będą w tym przypadku bardzo umiarkowane.
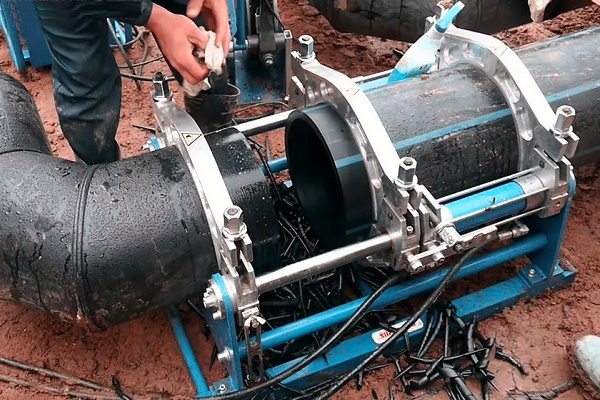
Bardziej szczegółowo schemat operacji przy zgrzewaniu doczołowym wygląda następująco:
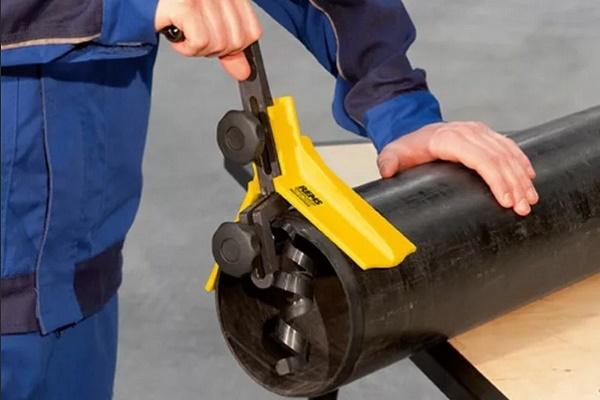
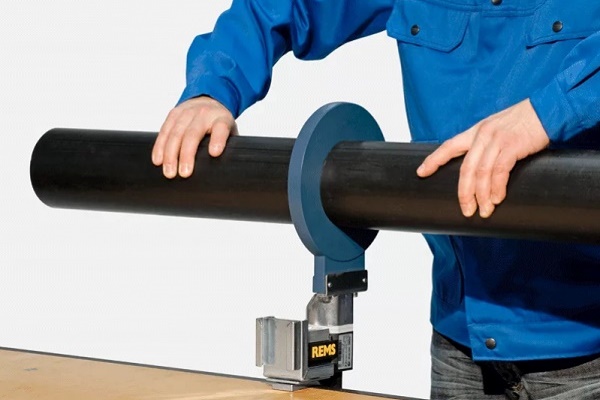
- Końce instalacji w miejscach ich połączenia należy przyciąć, aby oczyścić z zanieczyszczeń i usunąć nierówności.
- Następnie końce rur podgrzewa się za pomocą zgrzewarki, aby uformować pierwotny grat.
- Nagrzewanie kontynuuje się jeszcze przez pewien czas, aby osiągnąć temperaturę topnienia polietylenu.
- Teraz zgrzewarkę usuwa się, a gorące końce rur ostrożnie łączy się, formując końcowy grat.
- Pozostaje poczekać na ostygnięcie konstrukcji i sprawdzić jakość zgrzewu.
Do przycinania końcówek używa się specjalnego narzędzia – elektrycznej przycinarki czołowej. To urządzenie pozwala na wykonanie cięcia ściśle prostopadle do osi konstrukcji.
Przycinanie wykonuje się mikrowarstwami, aż do uzyskania ciągłej taśmy polietylenu w miejscu cięcia. Temperatura i czas działania nagrzewnicy na końce rur są określane z uwzględnieniem marki materiału.
Bardzo ważne jest, aby proporcje tych wskaźników oraz nacisk na powierzchnię roboczą były utrzymane z maksymalną precyzją. To decydujący moment dla uzyskania wysokiej jakości złącza spawanego.
Po zakończeniu etapu nagrzewania należy bardzo szybko i przy tym ostrożnie odsunąć nagrzewnicę urządzenia na bok, aby nie naruszyć integralności powierzchni roboczych i uniknąć przypadkowego zanieczyszczenia.
Przy łączeniu nagrzanych do odpowiedniego poziomu końców rur HDPE należy zapewnić takie same ciśnienie, jak przy nagrzewaniu powierzchni. Chłodzenie złącza spawanego musi być również wykonane bardzo starannie. Nie wolno wyjmować połączonych rur, dopóki nie nastąpi osadzenie nagrzanego polietylenu.
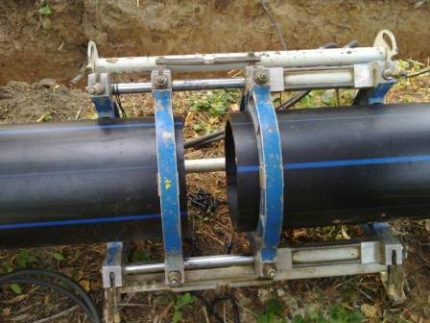
Jeśli wszystkie operacje zostaną wykonane prawidłowo, na styku elementów powstanie staranny, symetryczny garb. Jeśli szew wygląda nierówno lub niechlujnie, oznacza to, że podczas spawania popełniono poważne błędy. Wytrzymałość takiego połączenia będzie bardzo wątpliwa.
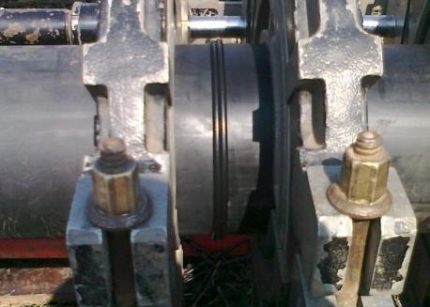
Jeśli konieczne jest połączenie rur o cienkich ściankach (mniej niż 4 mm), zaleca się preferować zgrzewanie elektromufowe, które nazywa się również termorezystancyjnym. Ten wariant również pozwala na stworzenie wysokiej jakości połączenia, przy czym proces wykonania prac jest nawet prostszy niż przy użyciu metody doczołowej.
Aby wykonać zgrzewanie tego typu, należy wykonać następujące kroki:
- Oczyścić z zanieczyszczeń powierzchnię końców oraz tę część rury, która znajdzie się pod mufą, z dobrym zapasem.
- Odtłuścić powierzchnie robocze.
- Usunąć warstwę tlenków.
- Zamontować mufę na powierzchnie robocze.
- Wycentrować konstrukcję.
- Przeprowadzić nagrzew i zgrzanie połączenia.
- Poczekać na całkowite ostygnięcie miejsca zgrzewania.
Wszystkie prace przygotowawcze należy wykonywać z dużą starannością, ponieważ obecność nawet najmniejszych zanieczyszczeń może znacznie pogorszyć jakość połączenia. Jeżeli po usunięciu warstwy tlenków na powierzchnię przypadkowo dostaną się obce substancje, czyszczenie należy powtórzyć.
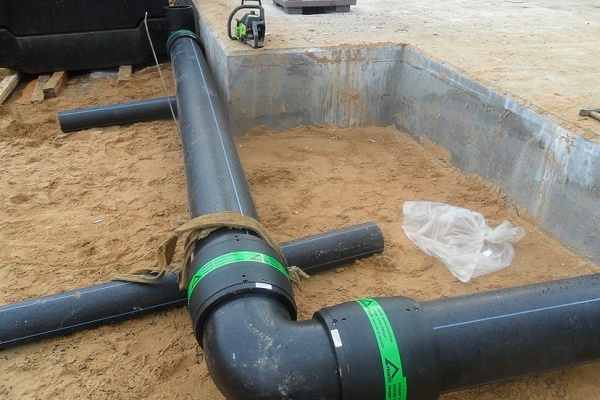
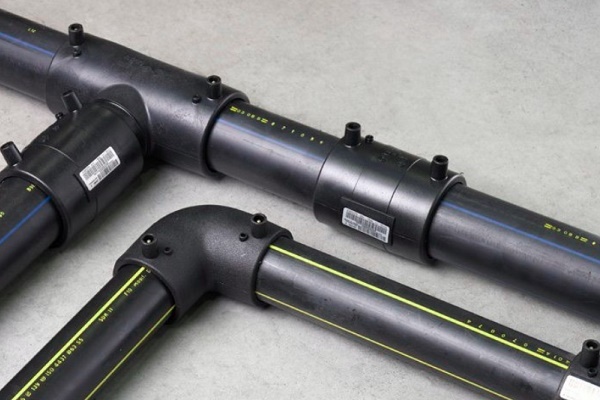
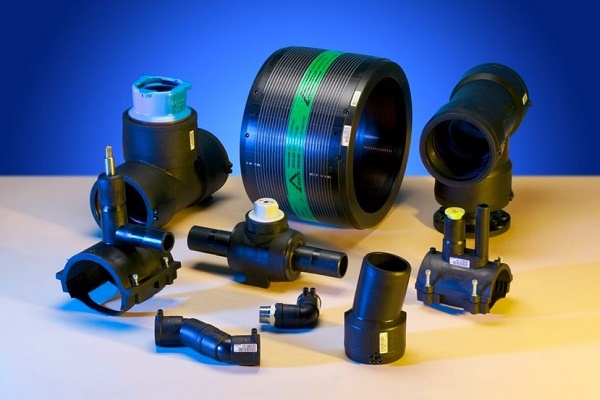
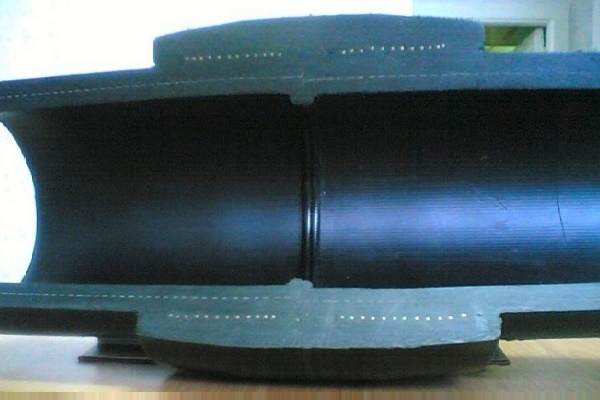
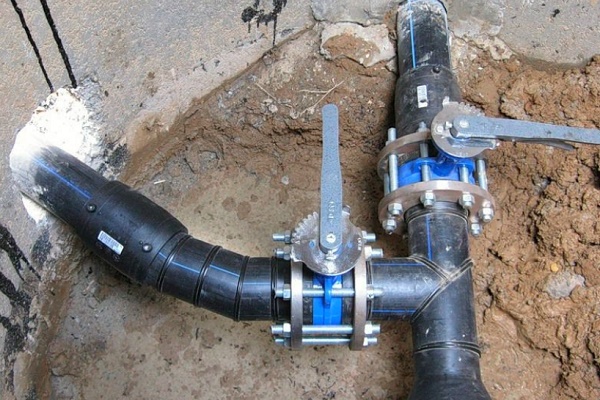
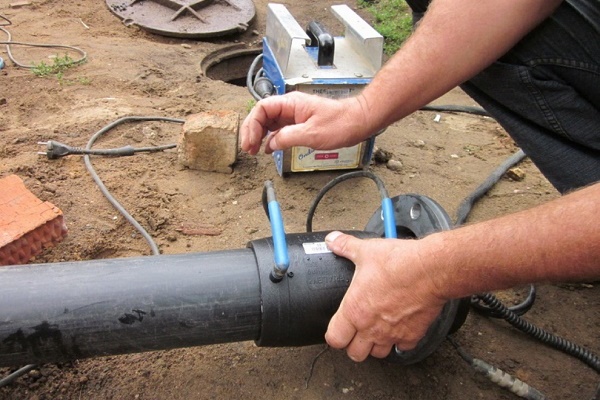
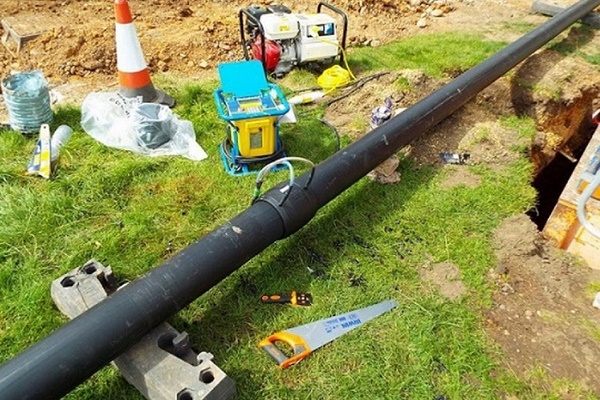
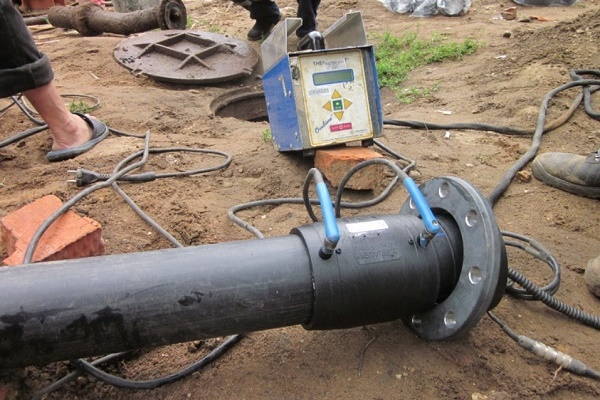
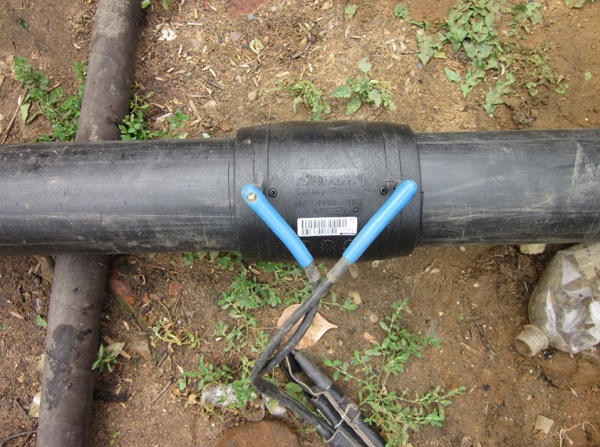
Do procesu stygnięcia stawiane są takie same wymagania, jak przy stosowaniu metody doczołowej. Każda zmiana położenia rury w tym okresie może być fatalna dla spoiny. Zgrzewanie elektromufowe wykonuje się za pomocą złączek, w których podczas produkcji umieszcza się metalowe spirale grzejne.
Aby rozpocząć proces, należy umieścić złączkę w miejscu połączenia i podłączyć ją do zgrzewarki, która wykona nagrzew. Podczas zgrzewania materiał złączki rozszerza się, zapewniając wymagane ciśnienie i wystarczające uszczelnienie. Po zakończeniu prac zasilanie elektryczne jest odłączane, a złączka pozostaje w miejscu połączenia.
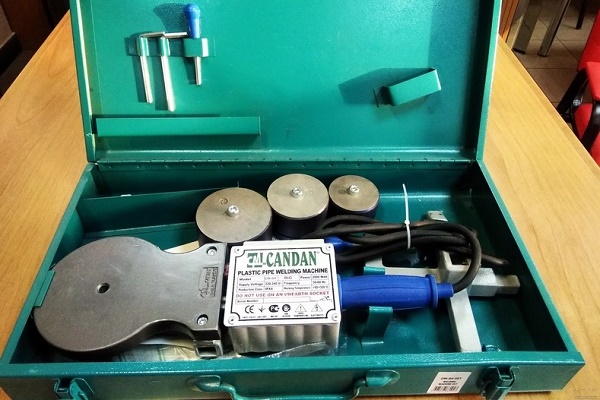
Jeszcze jedna interesująca metoda zgrzewania rur polietylenowych – kielichowa. To najmniej popularna opcja, którą, w przeciwieństwie do opisanych powyżej technologii, można stosować tylko do układania instalacji wewnętrznych. Jest to również dość prosty sposób, technicznie bardzo podobny do procesu lutowania rur polipropylenowych.
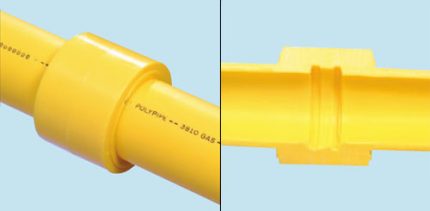
Zgrzewanie kielichowe można polecić w pomieszczeniach, gdzie schemat układania rurociągu jest skomplikowany, obfituje w spadki i zakręty. Do wykonywania operacji tego typu używa się praktycznie takiej samej lutownicy jak w przypadku konstrukcji polipropylenowych, a ustawienia sprzętu niewiele się różnią.
Czym spawać polietylen?
Na podstawie informacji o specyfice spawania konstrukcji polietylenowych można określić najważniejsze kwestie, które należy uwzględnić przy wyborze odpowiedniego sprzętu:
- charakterystyki rury: rodzaj polietylenu, średnica, grubość ścianki itp.;
- specyfika konfiguracji rurociągu;
- miejsce układania rur (wewnątrz pomieszczenia lub na zewnątrz);
- akceptowalny stopień automatyzacji procesu;
- odpowiednia technologia spawania itp.
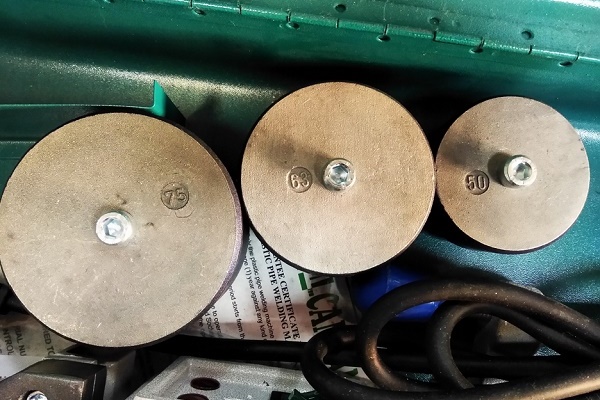
Do spawania doczołowego rur polietylenowych stosuje się specjalistyczny sprzęt.
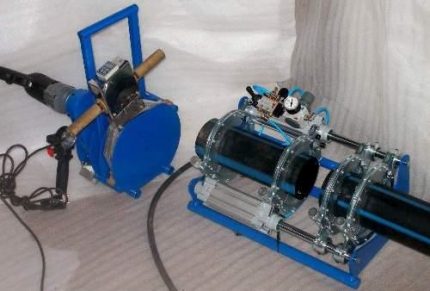
Do dyspozycji specjalistów są urządzenia, za pomocą których można wykonywać spawanie w trybie ręcznym, automatycznym i półautomatycznym. Najłatwiej opanować obsługę urządzenia ręcznego, ale jest ono przeznaczone wyłącznie do rur o małej średnicy.
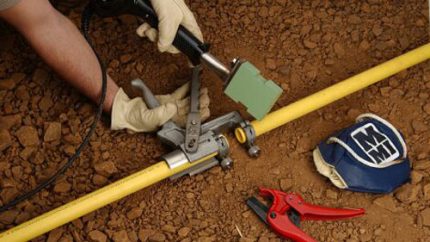
Parametry trzeba będzie określać według tabel. Dokładność spawania na sprzęcie ręcznym nie zawsze jest wystarczająco wysoka, aby z powodzeniem pracować z tego rodzaju agregatami – potrzebne jest pewne doświadczenie. Półautomatyczne urządzenia są znacznie wygodniejsze, są wyposażone w hydraulikę: stację i centralizator, co znacznie ułatwia manipulacje.
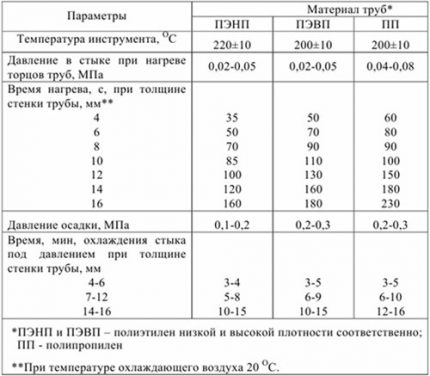
Te urządzenia są używane do łączenia rur o większej średnicy niż podczas pracy z aparaturą ręczną. Chociaż ruch elementów urządzenia jest zautomatyzowany za pomocą urządzeń hydraulicznych, parametry spawania nadal trzeba będzie ustawiać według tabel.
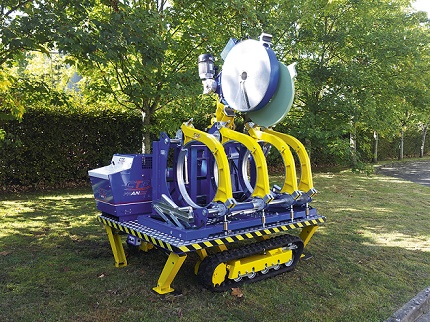
Tutaj procesem w pełni steruje procesor komputera. Operator musi tylko wprowadzić niezbędne parametry, na przykład materiał, z którego wykonana jest rura, średnicę konstrukcji, SDR itp.
Podczas korzystania z tabel spawacze posługują się takimi pojęciami, jak:
- grubość ścianki rury;
- temperatura robocza nagrzewnicy;
- średnica konstrukcji;
- czas nagrzewania końcówek;
- wymiary wypływki;
- ciśnienie spawania i dogrzewania;
- czas nagrzewania i przezbrojenia;
- czas wywierania ciśnienia na etapie osadzania konstrukcji;
- czas stygnięcia.
Temperatura nagrzewnicy zależy głównie od właściwości materiału, z którego wykonane są rury. Do określenia tego parametru stosuje się nie tylko tabele, ale również wykresy.
Wysoką jakością charakteryzuje się zgrzewark doczołowa szwajcarskiego producenta „Georg Fischer”. Asortyment jest bardzo zróżnicowany, wyróżnia się europejską jakością i uzasadnioną wysoką ceną. Stosunkowo niedrogie są modele z linii KL Line i Weld Line.
Pozwalają one spawać konstrukcje o średnicy 630 mm lub mniejszej, charakteryzują się uproszczoną konstrukcją zapewniającą zwiększoną niezawodność agregatu. Nadają się do montażu rur wodociągowych i kanalizacyjnych, w tym także ciśnieniowych.
Spawarki z linii GF Line tego samego producenta mają bardziej skomplikowaną budowę i są droższe. Są to urządzenia automatyczne pracujące w technologii SUVI. Takie agregaty są często stosowane przy układaniu gazociągów i nadają się do pracy z rurami o średnicy 160-1200 mm.
Do spawania elektrooporowego mogą być również stosowane urządzenia, które w różnym stopniu automatyzują proces. Jakość spawania zależy nie tylko od typu urządzenia, ale także od jakości jego wykonania oraz warunków eksploatacji.
Profesjonalni układacze rur wolą używać do pracy agregaty wyposażone w skaner, który skanuje kod kreskowy dostarczony przez producenta rury.
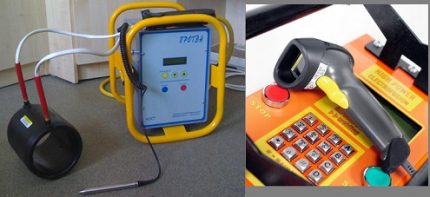
Zawiera on pełny blok informacji o właściwościach tego materiału. Po zeskanowaniu zostaną ustawione wszystkie niezbędne parametry. Jeśli rury są oczyszczone i przygotowane, można od razu przystąpić do spawania. Dobre spawarki do spawania elektrooporowego nie tylko kontrolują każdy etap prac spawalniczych, ale także wydają ostrzeżenie w przypadku błędu.
Wybierając typ urządzenia, należy wziąć pod uwagę następującą cechę sprzętu spawalniczego. Urządzenia termistorowe nadają się do pracy z rurami o praktycznie dowolnej średnicy, ponieważ nagrzewanie odbywa się przez mufę o odpowiednich rozmiarach. Natomiast urządzenia do zgrzewania doczołowego należy dobierać do konkretnej średnicy konstrukcji.
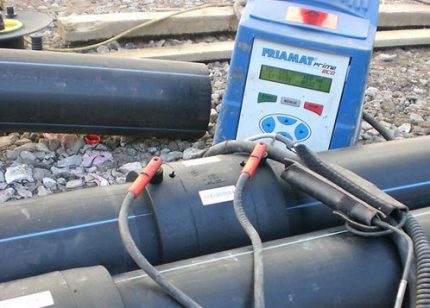
Urządzenia do zgrzewania elektrooporowego, poza tym, charakteryzują się bardzo umiarkowaną ceną w porównaniu z urządzeniami do zgrzewania doczołowego. Należy jednak pamiętać, że przy ich stosowaniu za złączki elektrooporowe trzeba zapłacić osobno. W przypadku rur o małych średnicach złączki nie są aż tak drogie, ale przy pracy z dużymi konstrukcjami różnica w cenie może być odczuwalna.
Chodzi o to, że rury polietylenowe o małych średnicach (110 mm i mniej) dostarczane są w zwojach. W ten sposób można uzyskać ciągłą i elastyczną linię o długości do 200 metrów.
Do montażu takiej konstrukcji potrzebna będzie minimalna ilość łączników. Jednak w przypadku rur o średnicy większej niż 110 mm, do dyspozycji kupującego nie są zwoje, a odcinki o długości zaledwie 12 mm lub mniej.
Oczywiste jest, że do montażu takiego rurociągu potrzebna będzie znaczna ilość złączek elektrooporowych, aby połączyć wiele 12-metrowych odcinków. Sprzęt do zgrzewania elektrooporowego wyróżnia się kompaktowymi rozmiarami.
Jeżeli prace trzeba prowadzić w ciasnych warunkach, ta opcja może być jedyną możliwą. Minimalna średnica konstrukcji przy zastosowaniu zgrzewania elektrooporowego może być praktycznie dowolna, zaczynając od 20 mm.
Należy również zwrócić uwagę na możliwość naprawy rurociągu, jeśli zajdzie taka potrzeba. Znaczenie mają nawet cechy geologiczne terenu, na którym wykonywane jest układanie rurociągu kanalizacyjnego lub linii wodociągowej. Na przykład w rejonach zagrożonych sejsmicznie zgrzewanie doczołowe jest niedopuszczalne, konieczne jest zastosowanie metody elektrooporowej.
Wybierając sprzęt spawalniczy, należy zwrócić szczególną uwagę na takie kwestie, jak istnienie gwarancji, dostęp do serwisu, możliwość przeprowadzania regularnej atestacji urządzenia itp. Rzetelny sprzedawca powinien posiadać dokumenty zezwalające na sprzęt, który zazwyczaj jest produkowany za granicą.
Podsumowanie i przydatny film na ten temat
Porównanie i przydatne wskazówki dotyczące wyboru zgrzewarek:
W tym filmie zaprezentowano krok po kroku proces składania zgrzewarki do rur PP własnymi rękami:
Wybór odpowiedniej zgrzewarki do rur z polietylenu nie jest taki trudny. Lepiej dać pierwszeństwo produktom znanych producentów w rozsądnej kategorii cenowej. Przy dokładnym przestrzeganiu technologii spawania można uzyskać niezawodne połączenie.
Proszę opowiedzieć, w jaki sposób wybrali Państwo spawarkę do montażu rurociągu polimerowego w domu lub na działce. Proszę podzielić się argumentami, które zadecydowały o wyborze. Proszę zostawiać komentarze w bloku poniżej, zamieszczać zdjęcia związane z tematem artykułu, zadawać pytania.
 Jak wykonuje się zgrzewanie doczołowe rur polietylenowych: instruktaż przeprowadzenia prac
 Temperatura lutowania rur polipropylenowych: główne etapy samodzielnego spawania + tabela wartości
 Palnik gazowy do lutowania rur miedzianych: główne typy palników + porady dla potencjalnych nabywców
 Spawanie elektryczne dla początkujących: niuanse prac spawalniczych oraz analiza głównych błędów
 Jak spawać spoiny pionowe i poziome spawarką elektryczną: instrukcje krok po kroku
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
Czy może Pan/Pani coś powiedzieć o spawarce do rur PE “Protwa”? Zaoferowano ją za podejrzanie niską cenę. Waham się, czy kupić.