Spawanie rur polietylenowych: porównanie metod + instrukcja montażu

Do montażu instalacji z rur polietylenowych (PE) potrzebne są określone umiejętności spawania i łączenia za pomocą złączek. Do tego typu prac nadaje się również sprzęt używany do montażu rurociągów polipropylenowych.
Spawanie rur polietylenowych wykonuje się specjalnymi urządzeniami i wymaga określonej wiedzy, o czym będziemy mówić w tym artykule. Szczegółowo omówimy cechy przygotowania sprzętu do procesu spawania, przedstawimy zalecenia dotyczące wykonywania wysokiej jakości spoiny. Omówimy również różne warianty spawania rur z polietylenu.
Spis treści artykułu:
Przygotowanie sprzętu do spawania
Dla każdego rodzaju spawania stosuje się inny sprzęt. Nie ma sensu kupować go do jednorazowego montażu instalacji metodą doczołową i elektrooporową, ponieważ koszt zestawu wynosi kilka tysięcy dolarów. Lepiej skorzystać z usług firm zewnętrznych lub wypożyczyć sprzęt.
Używany sprzęt spawalniczy
Sprzęt do zgrzewania kielichowego kosztuje od 100 do 200 dolarów, więc decyzję o zakupie urządzenia spawalniczego każdy podejmuje samodzielnie.
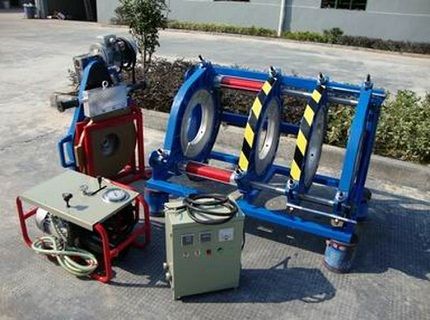
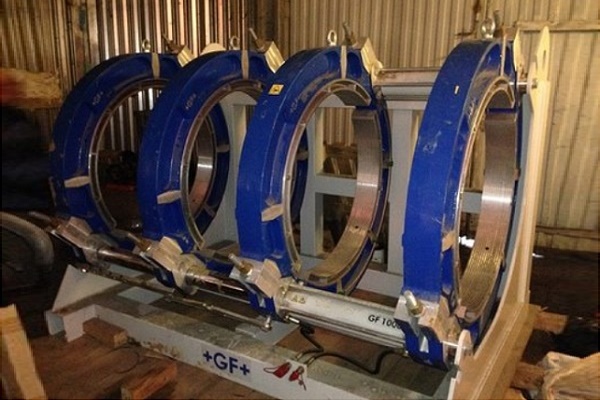
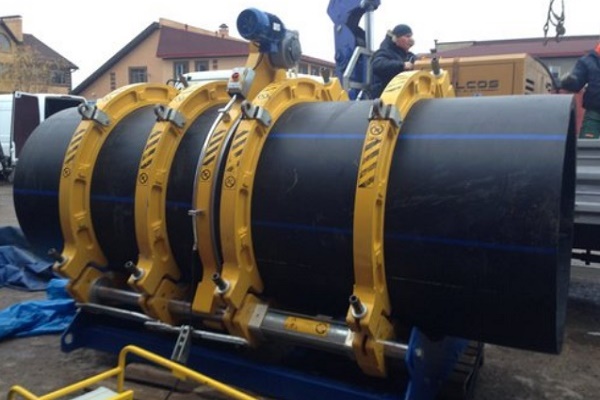
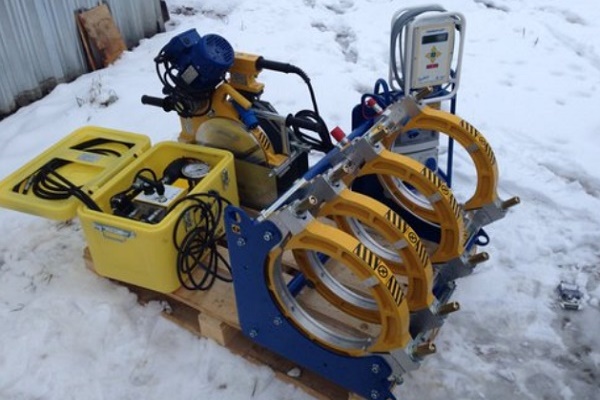
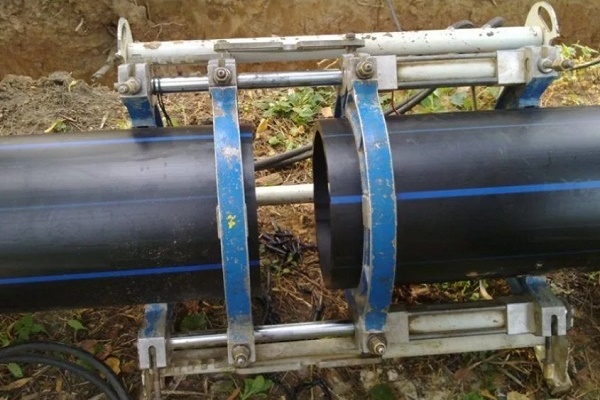
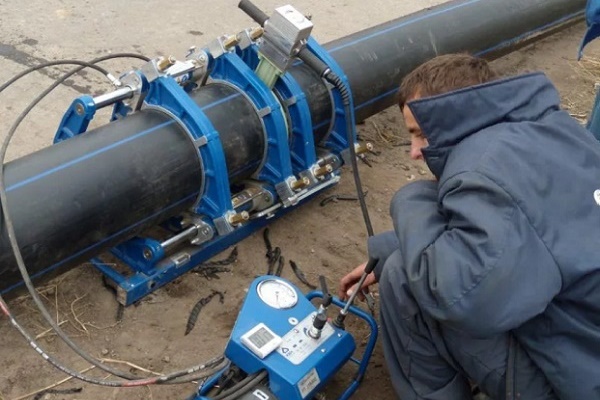
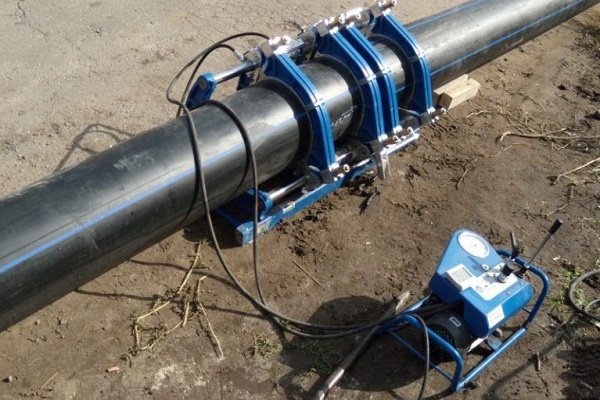
W standardowy zestaw urządzeń do spawania doczołowego rur polietylenowych wchodzi:
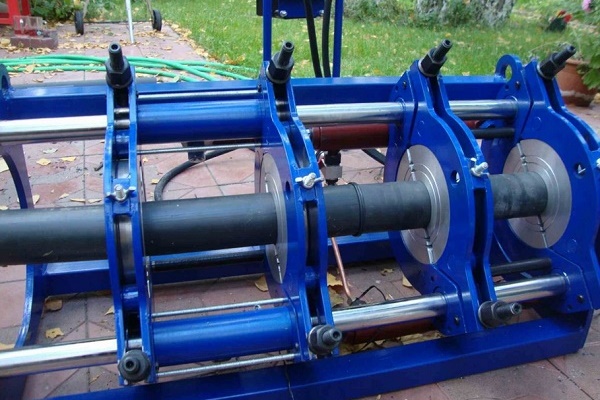
- Centrator. Jest to stojak z 4 metalowymi zaciskami do rur, z których dwa są ruchome, a dwa sztywno zamocowane na podstawie.
- Przyrząd do przycinania końcówek. Jest to oddzielne urządzenie tarczowe do precyzyjnego mechanicznego przycinania końców spawanych rur. Urządzenie mocuje się do prowadnic spawarki.
- Lusterko grzewcze. Jest to pokryta teflonem okrągła płyta, do której dociskane są końce rur w celu stopienia PE. Posiada wbudowany termometr.
- Napęd hydrauliczny lub mechaniczny. Urządzenie do regulacji siły docisku rur podczas ich nagrzewania i późniejszego łączenia.
- Wkładki redukcyjne. Jest to zestaw wymiennych półpierścieni do mocowania rur o różnych średnicach.
- Jednostka sterująca. Wchodzi w skład zestawów wyposażonych w automatyzację procesu spawania.
Zasadniczo zestaw sprzętu stanowi samodzielne urządzenia, które pełnią określone funkcje na różnych etapach procesu spawania. Mogą być przeznaczone zarówno wyłącznie do spawania ręcznego, jak i do łączenia rur w pełni automatycznym trybie.
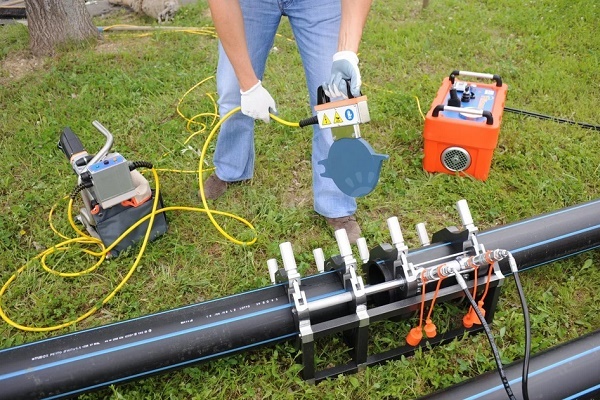
Do montażu połączeń elektrotermicznych stosuje się odpowiednią spawarkę z wbudowanym skanerem kodów kreskowych. Dodatkowe urządzenia do tego procesu nie są wymagane.
Do zgrzewania kielichowego konieczny będzie zakup następującego zestawu:
- zgrzewarka elektryczna;
- nożyce do rur;
- podstawka;
- kalibrator i fazownik;
- końcówki grzewcze do łączonych elementów.
Oprócz wymienionego sprzętu do montażu rur mogą być potrzebne narzędzia ogólnego użytku: klucz nastawczy, miarka, marker i inne.
Przygotowanie do procesu spawania
Niezwykle ważnym czynnikiem wysokiej jakości zgrzewania rurociągów z HDPE jest ich wcześniejsze przygotowanie. Niezbędne czynności do uzyskania dobrej spoiny zostaną przedstawione w formie instrukcji.
Bezpośrednio przed nagrzaniem łączonych elementów należy:
- Upewnić się co do tożsamości materiału i oznaczenia łączonych części.
- Oczyścić i odtłuścić złącza łączonych elementów.
- Wycentrować rury i sztywno je zamocować.
- Obróbić końce rur doczołownikiem, aż do powstania ciągłego pasma o długości dwóch obwodów rury.
Następnie należy oczyścić krawędzie łączonych elementów z wiórów.
Po starannym przygotowaniu rur polietylenowych i kształtek do spawania można być pewnym, że jakościowe złącze jest w połowie gwarantowane.
Sposoby spawania rur PE
Przemysłowy polietylen niskociśnieniowy (PEND) jest materiałem termoplastycznym, którego właściwości nie zmieniają się podczas cykli ogrzewania i chłodzenia. Dlatego doskonale nadaje się do montażu domowych i przemysłowych rurociągów.
Łączenie poszczególnych rur PEND i kształtek odbywa się za pomocą rozłącznych połączeń gwintowanych lub następujących metod spawania:
- kielichowych;
- elektromufowy;
- doczołowych.
Rury o grubości ścianki do 4,5 mm (średnica do 50-110 mm) są łączone pierwszymi dwoma metodami, a dla rur o większej grubości ścianki stosuje się bezkształtkową metodę spawania doczołowego.
Wariant #1 — tryb spawania doczołowego
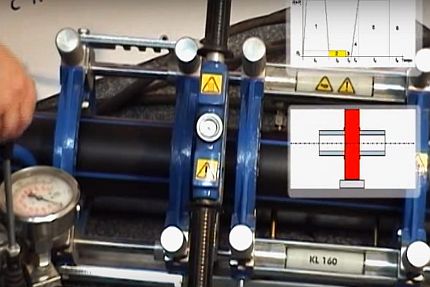
Podczas spawania doczołowego ważne jest kontrolowanie parametrów krytycznych: temperatury narzędzia i tworzywa, siły docisku oraz czasu trwania operacji. Bez czujników tych wartości trudno będzie uzyskać stabilnie wysokiej jakości złącze.
Lepiej rozpatrywać instrukcję krok po kroku spawania doczołowego rur polietylenowych na przykładzie półautomatycznego urządzenia z napędem hydraulicznym.
Spawanie doczołowe wykonuje się, gdy grubość ścianki rury polietylenowej nie przekracza 5 mm, a jej średnica nie przekracza 50 cm. Technologia obejmuje szereg standardowych etapów:
Krok #1 – nagrzewanie złączy
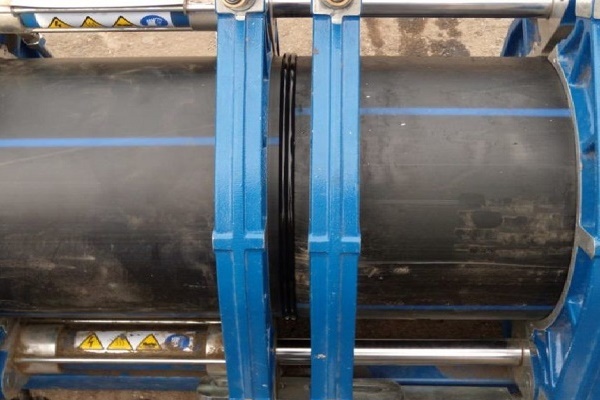
Po obróbce końców rur, lustro spawalnicze podgrzewane jest do temperatury 200-230 stopni i umieszczane w środku centratora. Następnie, za pomocą napędu hydraulicznego, do niego dociskane są krawędzie rur HDPE z siłą 4-6 kg/cm2.
Po zbliżeniu wymiarów gratów do minimalnych dopuszczalnych wartości, siłę zmniejsza się do 0,2-0,5 kg/cm2 i kontynuuje podgrzewanie tworzywa przez cały normatywny czas. Spawanie jest dopuszczalne w temperaturach od -15°C do +45°C, ale w warunkach zimowych czas nagrzewania może być wydłużony.
Krok #2 — łączenie rur
Po niezbędnym nagrzaniu i stopieniu HDPE na stykach, rury rozsuwa się za pomocą napędu hydraulicznego, usuwa się lustro i ponownie napędem dociska się spawane powierzchnie do siebie z siłą 1-3 kg/cm2. Wymiary gratów kontrolowane są wizualnie, dlatego ciśnienie docisku może się różnić.
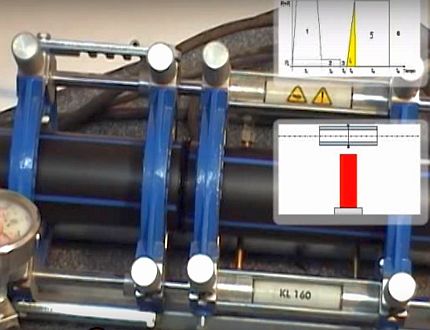
Krok #3 — chłodzenie i kontrola
Rury pozostają dociskane do siebie do całkowitego schłodzenia złącza. Po zdjęciu siły z napędu hydraulicznego, rury wyjmuje się z zacisków centratora i przeprowadza ocenę stanu spoiny i gratów. Jeśli ich parametry są w normie, rura jest gotowa do eksploatacji.
Wariant #2 — spawanie kielichowe rur HDPE
Po wstępnym przycięciu i przygotowaniu rur HDPE oraz elementów, można rozpocząć ich spawanie kielichowe. Proces zostanie omówiony w formie instrukcji krok po kroku.
Krok #1: przygotowanie lutownicy
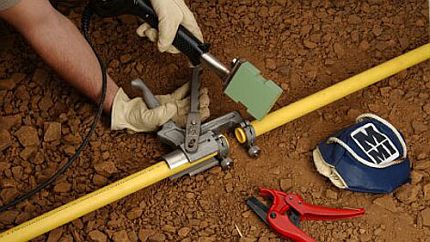
Optymalna temperatura spawania rur polietylenowych oscyluje w granicach 210 °C, dlatego odpowiednie są tylko lutownice z regulowanym ogrzewaniem. Przed podłączeniem do sieci należy nakręcić na żelazko specjalne dwustronne nasadki (tuleję i trzpień) i umieścić lutownicę na krzyżowej podstawce.
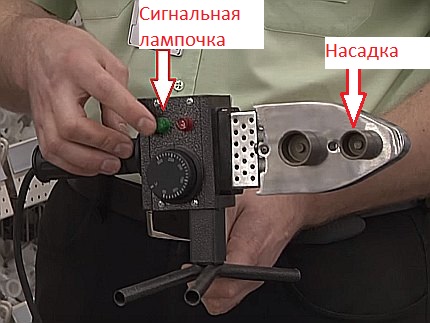
Po osiągnięciu zadanej temperatury zapali się na nim lampka sygnalizacyjna (zazwyczaj zielona).
Krok #2: nagrzewanie elementów
Wykonywanie prac z gorącymi rurami jest bezpieczniejsze w rękawicach. Do nagrzewania elementów należy jednocześnie naciągnąć jeden łączony element na trzpień, a następnie wsunąć drugi do metalowej tulei.
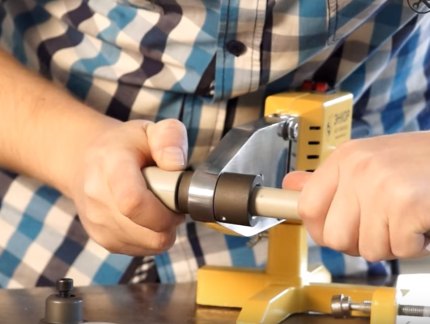
Aby zachować głębokość połączenia, można wcześniej nanieść markerem odpowiedni znak na rurze, a następnie kierować się nim przy łączeniu rozgrzanych elementów.
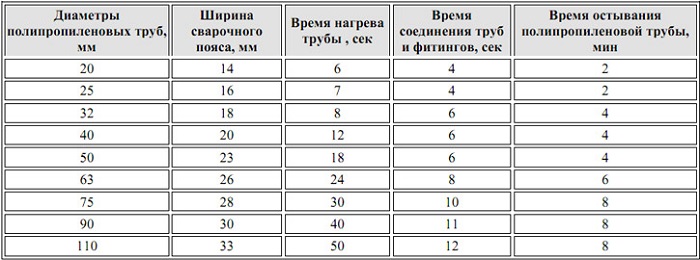
Powyżej podano tabelę z orientacyjnymi czasami nagrzewania, łączenia i stygnięcia rur, a także głębokością wsuwania w kielich. Przy ujemnej temperaturze czas nagrzewania materiału można wydłużyć o 1-2 sekundy.
Krok 4: łączenie elementów
Po nagrzaniu elementy należy jednocześnie odłączyć od dysz i mocnym, prostym ruchem wsunąć rurę w kielich do zaznaczonego punktu. Nie wolno obracać elementów względem siebie. Po 5-10 sekundach od połączenia jakiekolwiek ruchy mogą spowodować gwałtowny spadek wytrzymałości złącza.
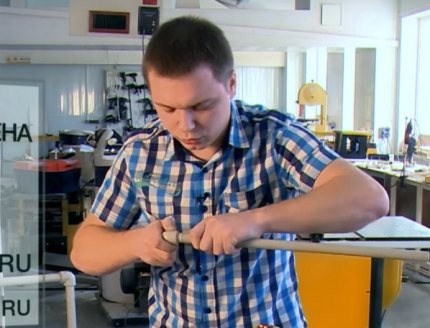
Po ostygnięciu warto zbadać powstały wewnętrzny szew pod kątem naddatków blokujących prześwit rury. Jeśli jest zwężony, lepiej przepawać połączenie, aby zapobiec spadkowi ciśnienia w systemie.
Wariant #3 — spawanie elektrooporowe polietylenu
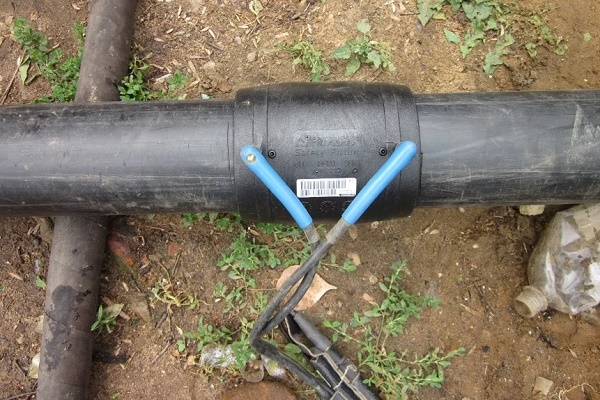
Zgrzewanie rur polietylenowych za pomocą elektrooporek jest najprostszą i najszybszą metodą. Plastikowe złączki mają wbudowaną metalową spiralę, która samodzielnie nagrzewa łączone powierzchnie i topi PE.
Przy tej metodzie trzeba dodatkowo wydać pieniądze na elektrooporki, których cena zaczyna się od 3-4 dolarów za sztukę. Dlatego takie zgrzewanie stosuje się tylko tam, gdzie niedostępne są metody doczołowa i kielichowa. Zaletą metody elektrooporowej jest możliwość łączenia rur o grubości od 4,5 mm i mniejszej.
Główne etapy zgrzewania:
- Czyszczenie i obróbka mechaniczna złączki oraz końców rur.
- Centrowanie i wstawienie rury do elektrooporki.
- Podłączenie złączki do styków elektrycznych specjalnej spawarki, nagrzewanie połączenia.
Ostatni etap – odłączenie zasilania i stygnięcie rury.
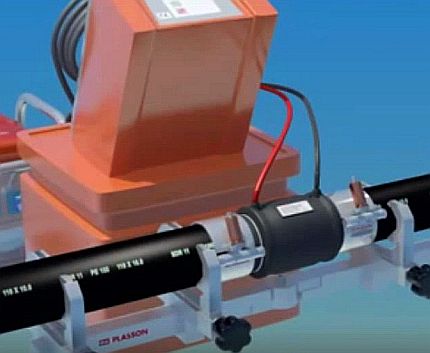
Na elektromufach znajduje się kod kreskowy z zakodowanymi parametrami czasu nagrzewania, natężenia prądu i napięcia. Jest on odczytywany przez skaner spawarki, która następnie przeprowadza proces zgrzewania w trybie automatycznym. Produkty są szczelnie i trwale zgrzewane na dużej powierzchni.
Prawidłowe spoiny doczołowe
Poprawność wykonania wszystkich instrukcji spawania można ocenić po końcowym wyglądzie zewnętrznym połączenia polietylenowego. W przypadku uformowania nieprawidłowego złącza i wysokiego ryzyka naruszenia szczelności podczas dalszej eksploatacji, lepiej odciąć połączenie na brzegach i zespawać nowe.
W prawidłowo wykonanym złączu rozmiary wałka graty powinny odpowiadać wartościom normatywnym.
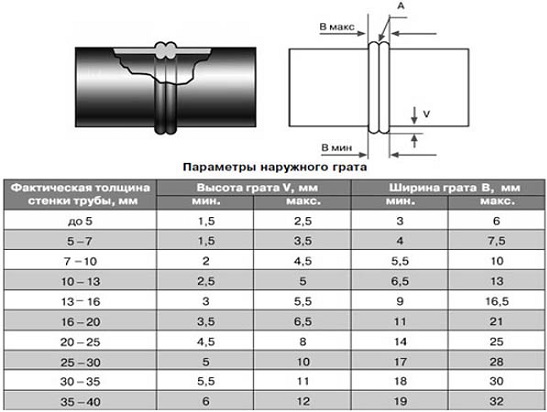
Istnieją również dodatkowe wymagania dotyczące parametrów wałków graty:
- Symetryczność i równomierność na całym obwodzie złącza.
- Przesunięcie ścianek rur w płaszczyźnie promieniowej nie powinno przekraczać 10% ich grubości.
- Kolor wałków powinien być identyczny z kolorem rury.
- Wgłębienie między gratami nie powinno sięgać głębiej niż poziom zewnętrznej powierzchni rur.
I oczywiście całkowicie wyklucza się występowanie pęknięć i porów.
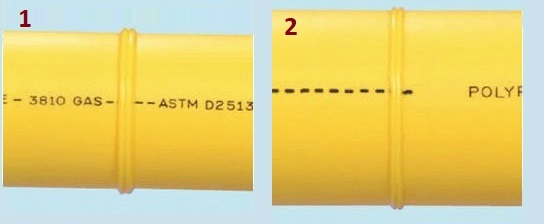
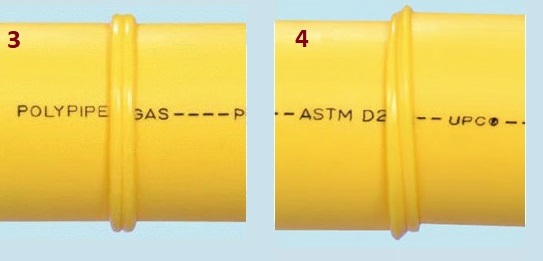
Przyczyną niesymetryczności wałków na obwodzie może być niska jakość wstępnego przycinania czołowego lub ustawienie przycinarki pod kątem do rury.
Instrukcje montażu rur polietylenowych
Do łączenia rur polietylenowych z elementami wodociągu mogą być stosowane następujące połączenia:
- nierozłączne;
- rozłączne.
Połączenia nierozłączne uzyskuje się przez przyklejenie rur do siebie lub do specjalnych złączek spawanych. Ta metoda jest tania, ale uzyskane konstrukcje często są nieporęczne. Stosowanie połączeń nierozłącznych jest uzasadnione przy montażu podziemnych stałych wodociągów.
Do montażu tymczasowych systemów z rur polietylenowych, a także w przypadku braku sprzętu spawalniczego, można stosować gwintowane złączki kompresyjne, których montaż zostanie omówiony dalej.
Podłączenie rury do złączki kompresyjnej
Złączki kompresyjne są droższe od modeli spawanych, ale są demontowalne i łatwe w eksploatacji. Zalecenia dotyczące ich montażu omówiono w poniższej instrukcji krok po kroku.
Krok pierwszy – oględziny zewnętrzne i przycinanie
Montaż systemu z rury polietylenowej i plastikowej złączki kompresyjnej rozpoczyna się od sprawdzenia ich pod kątem pęknięć i głębokich rys. Uszkodzony odcinek rury lepiej od razu przyciąć.
Rurę polietylenową można ciąć nożem lub specjalnym obcinakiem do rur. W rezultacie należy uzyskać idealnie prostopadłe cięcie bez zaczepów i fal. Do usunięcia nierówności krawędzi można nabyć ręczny przyrząd do wyrównywania końcówek.
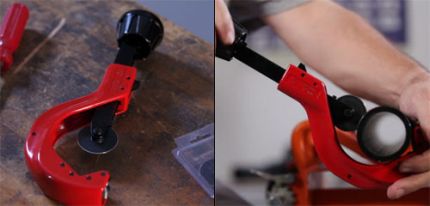
Krok drugi – nakładanie elementów złączki na rurę
Najpierw na wąż nakręca się nakrętkę zaciskową, potem tuleję zaciskową, następnie pierścień zaciskowy, a na końcu naciąga się gumową uszczelkę.
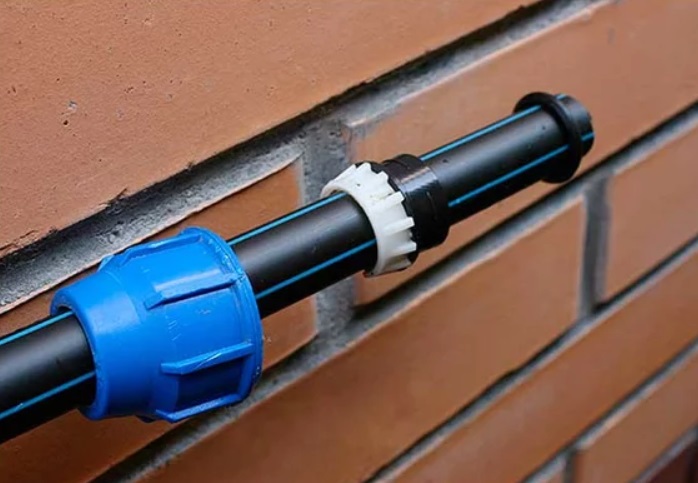
Koniec rury wsuwa się do oporu w korpus złączki, a nałożone na wąż elementy podsuwa się do gwintu. Następnie nakrętka zaciskowa jest dokręcana ręcznie. W przypadku posiadania klucza łańcuchowego można nim dociągnąć połączenie.
Nie należy spieszyć się z dokręcaniem nakrętki zaciskowej – może się przekrzywić. Przy oporze lepiej jeszcze raz poluzować połączenie i powtórzyć proces montażu.
Po zamontowaniu złączki należy sprawdzić szczelność połączenia. W przypadku wycieku można łatwo dokręcić nakrętkę, poprawiając elementy konstrukcji.
Wkładanie siodła do rury
W razie potrzeby wykonania odgałęzienia od rury polietylenowej nie trzeba kupować trójnika. Wystarczy wywiercić w niej otwór i zamontować siodełko. Jak to zrobić, zostanie omówione w instrukcji krok po kroku.
Krok pierwszy – przygotowanie
Najpierw należy sprawdzić łączone elementy pod kątem braku rys i pęknięć oraz przetrzeć ich powierzchnię wilgotną szmatką.
Krok drugi – montaż zacisku
Nałożyć na rurę obie części obejmy, dokręcić jej nakrętki kluczem. Celem procedury jest sztywne zamocowanie siodełka.
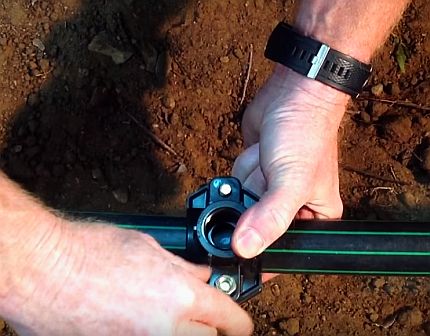
Krok trzeci – wiercenie
Na środku otworu siodełka zaznaczyć punkt, a na brzegach złączki markerem zrobić paski, aby zapamiętać jej położenie. Odkręcić siodełko i zdjąć jego części. Wywiercić rurę polietylenową w zaznaczonym miejscu za pomocą wiertła o wymaganej średnicy.
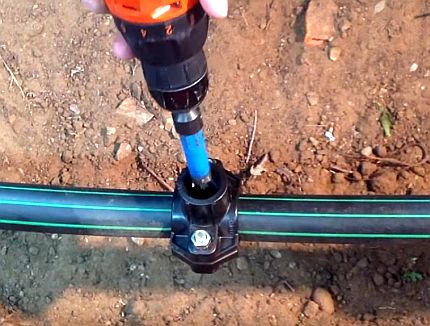
Krok czwarty – montaż siodła
Oczyścić rurę PE wewnątrz z wiórów i usunąć ewentualne zaczepy na krawędziach wywierconego otworu. Zgodnie z wcześniej naniesionymi oznaczeniami, przyłożyć części złączki do rury i mocno dokręcić nakrętki mocujące.
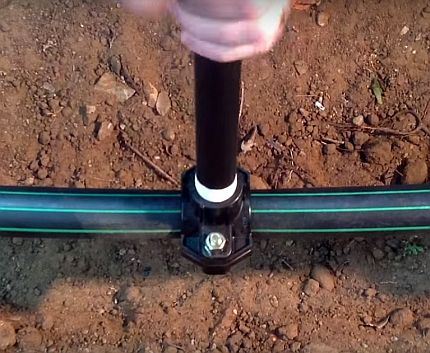
Podczas wkręcania rury lub złączki do siodła można nawinąć kilka warstw taśmy teflonowej.
Część siodła z otworem wylotowym może mieć od strony rury rowek na gumowy pierścień uszczelniający. Dlatego, jeśli uszczelka jest dostępna, należy umieścić ją między rurą a złączką.
Jeśli potrzebują Państwo zgiąć rurę na pewnym odcinku rurociągu, zalecamy postępować zgodnie z instrukcją, podaną tutaj.
Podsumowanie i przydatny film na ten temat
Proponowane filmy wideo w sposób poglądowy zaprezentują wszystkie rodzaje spawania rur PE, a także zapoznają z procesem montażu złączki kompresyjnej i siodła.
Zgrzewanie kielichowe rur polietylenowych:
Proces zgrzewania elektrooporowego:
Zgrzewanie doczołowe rur PE za pomocą półautomatycznego urządzenia z napędem hydraulicznym:
Montaż złączki kompresyjnej na rurze:
Montaż siodła na rurze PE:
Samodzielny montaż polietylenowych instalacji wodociągowych wymaga pewnej wiedzy i umiejętności, ale jest w pełni wykonalny przy przestrzeganiu powyższych zasad. W przypadku braku specjalistycznego sprzętu, można złożyć instalację wodociągową bez narzędzi, używając wyłącznie złączek kompresyjnych.
Opcji montażu jest wiele, ale należy użyć tej, która zapewni rezultat przy minimalnych kosztach finansowych.
Określają Państwo optymalną metodę zgrzewania polietylenu i chcą wyjaśnić pewne kwestie? Prosimy nie krępować się i zadawać pytania naszym ekspertom – postaramy się pomóc.
A może chcieliby Państwo podzielić się osobistym doświadczeniem montażu polietylenu w warunkach domowych? Prosimy pisać swoje komentarze, dodawać unikalne zdjęcia – dla wielu początkujących będzie przydatna Państwa informacja.
 Opaski do mocowania rur: przegląd rodzajów i instrukcja montażu
 Wykonujemy osłonę na rury w łazience: instrukcja montażu krok po kroku
 Montaż rur HDPE własnymi rękami: instrukcja spawania + jak zagiąć lub wyprostować takie rury
 Technologia spawania rur polipropylenowych własnymi rękami: przegląd metod i niuansów
 Łączenie rur miedzianych: instrukcje i porównanie różnych technologii montażu
 Parawan z rur plastikowych: rodzaje przegród + instrukcja wykonania krok po kroku
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
Oczywiście, plastikowe rury do wodociągów i ogrzewania są bardzo wygodne i naprawdę każdy mężczyzna z rękami może je zainstalować. Ale dlaczego nikt nie mówi o bezpieczeństwie podczas spawania tych rur, o tym, że szkodliwość oparów tleniącego się plastiku może dorównywać tylko rtęci z ołowiem.
Koniecznie należy używać respiratorów, wietrzyć pomieszczenie. Domowników, a zwłaszcza dzieci i zwierzęta (tu chodzi o masę ciała) wysyłać w gości na czas remontu.
Plastik ułatwia nam życie w wielu dziedzinach – ale on nas też zabija… Dbajcie o siebie!
Dzień dobry, Elino, rozumiem Pani niepokój, dlatego chcę nieco dokładniej omówić główne punkty dotyczące bezpieczeństwa. Przede wszystkim należy rozumieć, że zawód spawacza rur polietylenowych jest zawodem o podwyższonym ryzyku.
Ale przyjrzyjmy się punktom dla zwykłych obywateli:
– należy zapewnić odpowiednią wentylację w pomieszczeniu, w którym będą spawane rury polietylenowe;
– pracować należy w specjalnym ubraniu;
– stosować specjalne rękawice ochronne;
– stosować respiratory;
– robić przerwy w pracy, aby wyjść odetchnąć świeżym powietrzem.
Jeśli te punkty będą przestrzegane, proces spawania rur polietylenowych nie będzie wiązał się ze szkodą dla organizmu.