Montaż rur HDPE własnymi rękami: instrukcja spawania + jak zagiąć lub wyprostować takie rury

Polietylen niskiego ciśnienia w rankingu popularności wśród materiałów stosowanych do montażu rurociągów zajmuje czołowe pozycje. Sekret takiego popytu łatwo wyjaśnia uniwersalność zastosowania i prostota montażu rur polietylenowych.
Ale podobnie jak w przypadku pracy z każdym innym polimerem, wysokiej jakości montaż rur PEHD własnymi rękami można wykonać tylko pod warunkiem ścisłego przestrzegania technologii. Opowiemy, jakie niuanse należy wziąć pod uwagę podczas łączenia elementów. Wyjaśnimy, jak prawidłowo wykonywać ich gięcie i prostowanie.
Spis treści artykułu:
Skuteczne sposoby łączenia rur PEHD
Technologicznie połączyć rury PEHD można dwoma głównymi metodami – nierozłączną i rozłączną.
Pierwsza wymaga użycia spawarki, druga jest realizowana bez jej użycia.
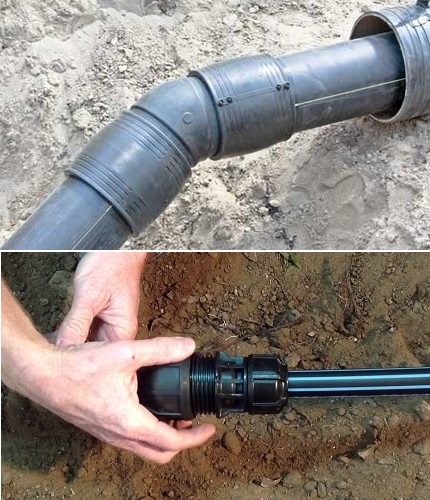
Spawane nierozłączne połączenia zapewniają maksymalną szczelność, co jest szczególnie istotne przy budowie magistrali pod ciśnieniem. Połączenia rozłączne są wygodne w montażu i umożliwiają w każdej chwili demontaż rurociągu w celu zmiany konfiguracji magistrali lub uzupełnienia jej o nowe odgałęzienia.
Nierozłączne sposoby łączenia
Do łączenia rur PEHD stosuje się dwa nierozłączne sposoby łączenia: poprzez spawanie doczołowe oraz poprzez montaż mufy elektrooporowej.
W każdym przypadku przy realizacji tych metod stawiane są następujące wymagania dla połączeń:
- Maksymalny kąt przemieszczenia spawanych odcinków nie powinien przekraczać 10% grubości ścianki łączonych rur.
- Szew łączeniowy należy wykonać powyżej zewnętrznego poziomu powierzchni przylegających odcinków.
- Wysokość wałka prawidłowo wykonanego szwu powinna wynosić w zakresie 2,5–5 mm.
Optymalna wysokość wałka zależy od grubości ścianek spawanego elementu. Na cienkościennych rurach (do 5 mm) nie powinna przekraczać 2,5 mm. Jeśli grubość ścianek rur wynosi od 6 do 20 mm, wysokość wałka nie powinna przekraczać 5 mm.
Poprzez spawanie doczołowe rur
Tworzenie nierozłącznego połączenia odbywa się poprzez zmiękczenie materiału do stanu ciągliwej substancji, aby nastąpiło dyfuzyjne połączenie jego części. Stosuje się go do rur o grubości ścianek powyżej 5 mm.
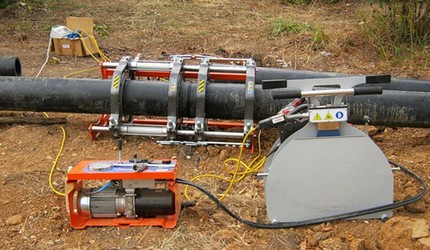
Metoda łączenia za pomocą spawania jest stosowana na prostych odcinkach wodociągu, który ma być eksploatowany pod ciśnieniem. Tylko ona pozwala uzyskać szczelne połączenie przy średnicach powyżej 200 mm, ponieważ nie powoduje utraty sztywności rur, prowadzącej do deformacji.
Trwałe spawanie rur HDPE wykonuje się samodzielnie za pomocą specjalnego narzędzia. Istotą metody jest podgrzanie końców łączonych elementów do stanu lepkiego za pomocą końcówki grzewczej. Zmiękczone końce po prostu łączy się ze sobą pod ciśnieniem, a następnie miejsce połączenia pozostawia się do ostygnięcia.
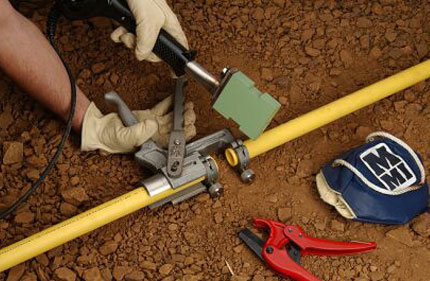
Podczas wykonywania prac spawalniczych ważne jest przestrzeganie reżimu temperaturowego elementów grzewczych.
Parametry czasu trwania i temperatury elementów grzewczych określa się, biorąc pod uwagę trzy czynniki:
- Grubość ścianek rurociągu.
- Średnica odgałęzień.
- Parametry techniczne urządzenia lutowniczego.
Połączenie rur przez spawanie jest najbardziej niezawodnym i trwałym rozwiązaniem. Za jego pomocą można stworzyć nierozłączne mocowanie, które jest w stanie wytrzymać ciśnienie zarówno w bezciśnieniowych, jak i ciśnieniowych systemach wodociągowych.
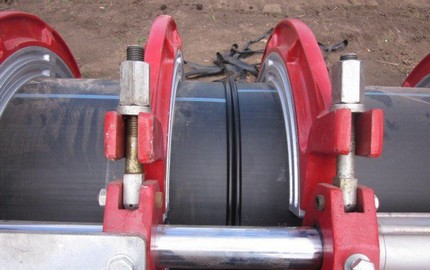
Spawanie wykonuje się w następującej kolejności:
- Komunikację przycina się do żądanego rozmiaru. Wyrównuje się równoległość płaszczyzny końców. Końce czyści się za pomocą kawałka papieru ściernego.
- Z końców usuwa się fazę o szerokości 2-3 mm. Miejsce spawania starannie czyści się i traktuje środkiem odtłuszczającym.
- Lutownicę ustawia się na temperaturę 260°. Gdy się nagrzewa, nakłada się końcówki spawalnicze i czeka, aż ich temperatura osiągnie zadaną wartość.
- Za pomocą mechanizmu centrującego wgłębia się złączkę i koniec rury w głąb nasadki. Jeśli w lutownicy nie przewidziano mechanizmu centrującego, współosiowość trzeba będzie sprawdzać „na oko”, starając się, aby łączenie było jak najdokładniejsze.
- Wycentrowane elementy wsuwa się do wskazanego oznaczenia, łącząc pod ciśnieniem, i utrzymuje przez czas określony w instrukcji do stopienia.
- Po zakończeniu pracy należy odsunąć aparat na bok i odłączyć od sieci. Obszar zgrzewania należy unieruchomić bez przesuwania i obracania w zadanym położeniu do całkowitego ochłodzenia powierzchni.
Podczas zgrzewania ważne jest, aby nie przetrzymać. Może to spowodować powstanie napływu polietylenu na średnicę wewnętrzną wyrobu.
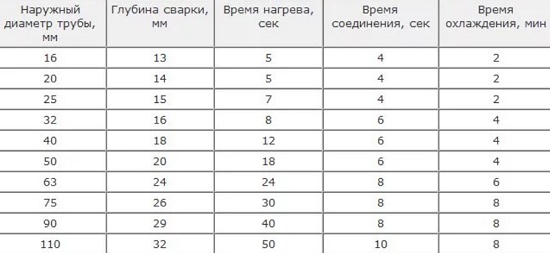
Aby uzyskać niezawodne mocowanie, głębokość montażu powinna wynosić około 2 mm. Zachowując zadaną głębokość, uzyskana spoina będzie miała równy, estetyczny wygląd z jednakową wysokością odsadzenia.
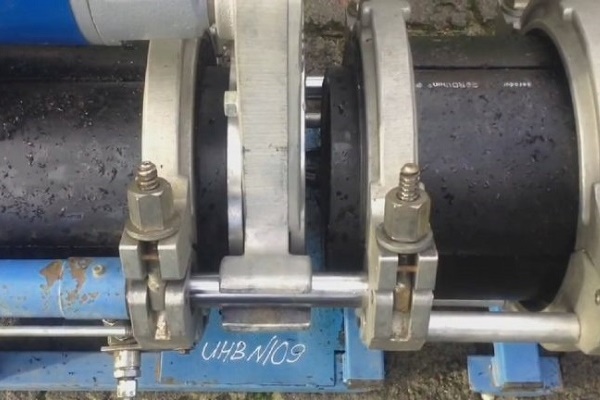
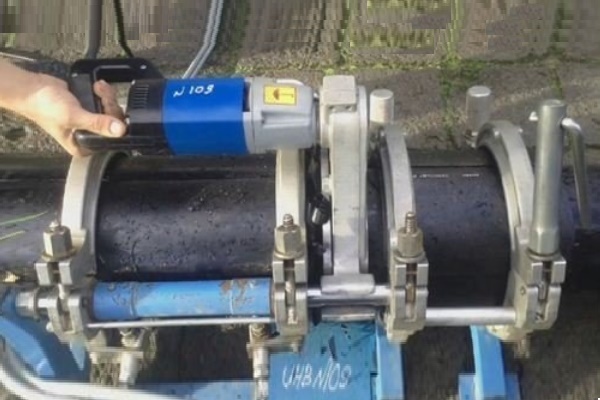
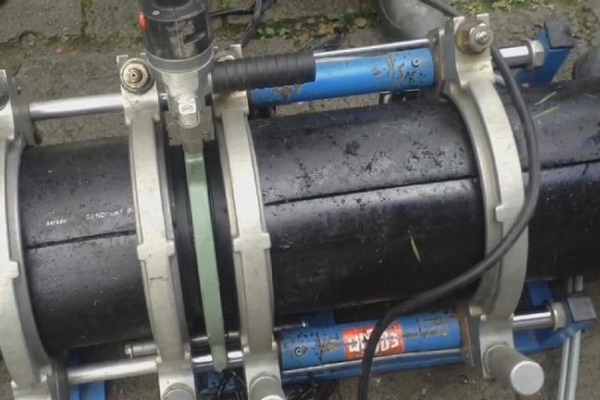
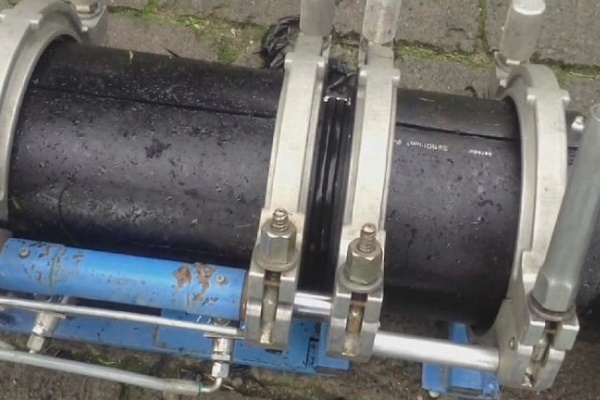
Z etapami zgrzewania doczołowego rur PEHD zapozna Państwa następujący wybór zdjęć:
Poprzez spawanie elektrooporowe
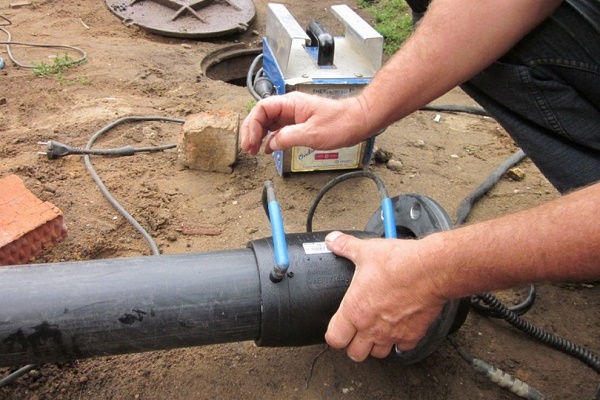
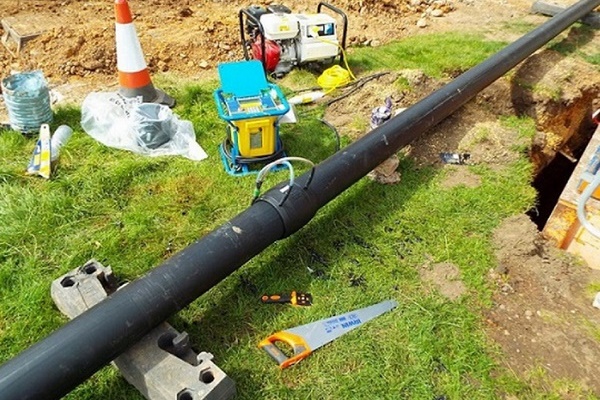
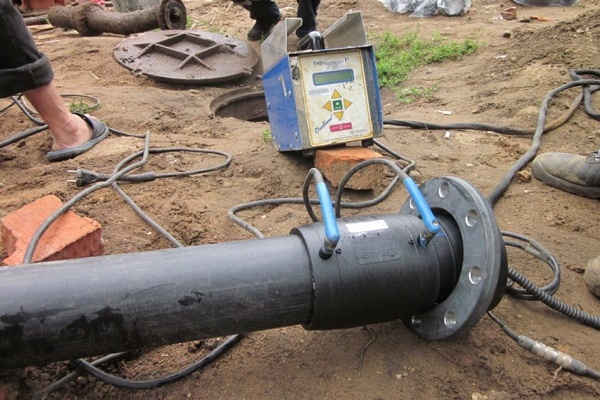
Przy realizacji tej metody nierozłącznego połączenia wykorzystuje się zgrzewanie elektrooporowe lub złączkę elektrooporową.
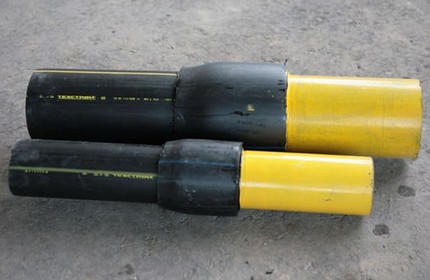
Ta metoda jest skuteczna, gdy trzeba pracować w ciasnych warunkach. Na przykład przy wykonywaniu prac naprawczych w studzienkach lub gdy trzeba zrobić wcięcia w już połączone rury.
Nie ma jednolitych standardów dla przeprowadzania zgrzewania kielichowego w krajowych dokumentach normatywnych. Technologia ta jest częściej stosowana w krajach europejskich i regulowana normami DVS-220715.
Technologia łączenia rur HDPE z użyciem muf obejmuje szereg podstawowych etapów:
- Przygotowanie odcinka instalacji. Zewnętrzną powierzchnię końcówki oczyszcza się z tłuszczu i kurzu. W tym celu stosuje się roztwory mydła i alkoholu, które są dostępne w szerokim asortymencie w sklepach budowlanych.
- Obróbka miejsca łączenia. Gęstość mocowania bezpośrednio zależy od gładkości wykonanego cięcia. Aby uzyskać idealnie gładką powierzchnię, koniec rury przeciera się kawałkiem drobnoziarnistego papieru ściernego.
- Wykonanie faz. Krawędź końcówki przycina się pod kątem 45°. Skos zapewni maksymalnie ścisłe przyleganie elementów i ich zamocowanie.
- Montaż mufy. Mufę podłącza się do źródła zasilania. Po nagrzaniu się do zadanej temperatury, jedną stroną (trzpieniem) nakłada się mufę na rurę, a drugim końcem (tuleją) łączy się z drugą końcówką rury.
Kluczowym warunkiem wykonania zgrzewania elektromufowego jest zapewnienie bezruchu elementów w momencie nagrzewania i stygnięcia. Przy wprowadzaniu końcówek odcinków do wnętrza nagrzanej mufy ważne jest, aby pracę wykonywać szybko, ale niezwykle ostrożnie, aby nie przegrzać polietylenu.
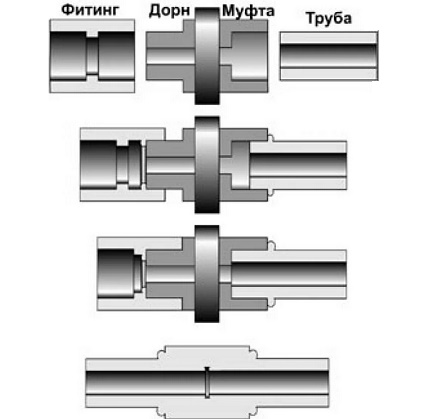
Podczas wprowadzania odcinków do wnętrza mufy należy być przygotowanym na to, że spod niej zacznie nieco wypływać płynne tworzywo. Po zakończeniu prac pozostaje jedynie zdjąć mufę, a połączony rurociąg rozłożyć na twardej powierzchni, aby ustabilizować go w żądanej pozycji.
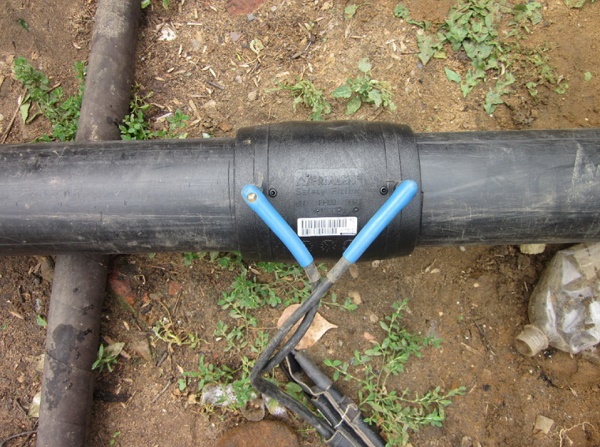
Po stężeniu stopu w miejscu łączenia będzie widoczny ściśle przylegający do rury zaciskowy obejma.
Wybierając tę metodę, należy pamiętać, że rury z tworzywa sztucznego nie charakteryzują się wysoką sztywnością. Dlatego przy silnym ciśnieniu wewnętrznym wykonany szew może się po prostu rozejść. Połączenie mufowe nie jest najlepszym rozwiązaniem do instalacji systemów grzewczych oraz wykonywania odgałęzień pod umywalkę.
Ocena słabych i mocnych stron różnych metod spawania rur HDPE jest tematem artykułu, z którego treścią zalecamy się zapoznać.
Rozłączne metody łączenia
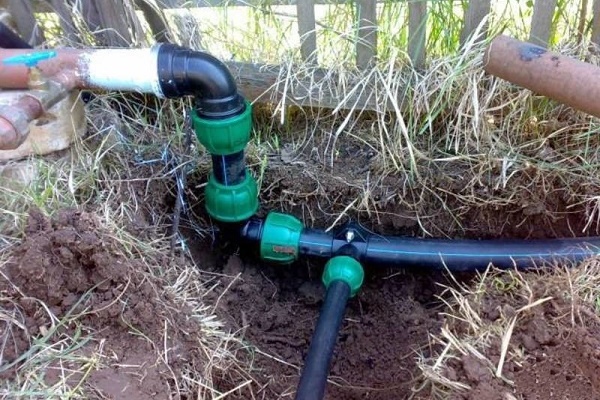
Jeśli rozpatrujemy warianty połączeń rozłączalnych, to realizuje się je za pomocą kołnierzy i złączek kompresyjnych. Przy ścisłym przestrzeganiu montażu są one równie niezawodne, jak te wykonane przy użyciu spawarki.
Każdy typ połączeń nierozłącznych zawiera element elastyczny. Podczas zaciskania narzędziem ściągającym wypełnia on wszystkie puste przestrzenie w obszarze złącza, eliminując tym samym wycieki.
Z wykorzystaniem złączek z PEHD
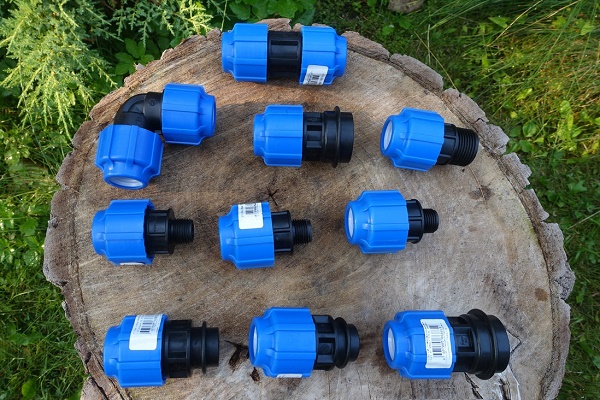
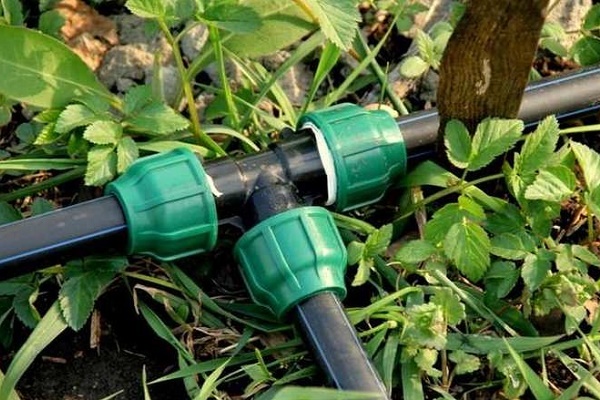
Do realizacji tej metody stosuje się złączki kompresyjne, które są złączkami z gwintem zewnętrznym po obu stronach.
Są one w stanie łączyć rury, zapewniając szczelne połączenie o wysokiej szczelności. Ponadto połączenie rozłączalne można w każdej chwili zdemontować, aby zmienić konfigurację magistrali lub przeprowadzić pilną naprawę.
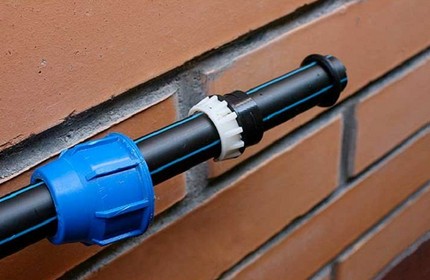
Kolejność czynności do uzyskania połączenia złączkowego:
- Na przygotowane końce obu rur zakłada się pierścień rozpórkowy wykonany z poliuretanu lub gumy. Zewnętrzna średnica pierścienia powinna być równa wewnętrznemu wymiarowi łączonych rur.
- Końce wyposaża się w nakrętkę napinającą i dwie podkładki dociskowe. Pierwsza podkładka przeznaczona jest do wyciskania pierścienia rozpórkowego, druga ma uszczelniać nakrętkę względem końca rury.
- Połączenie jest łączone zgodnie z zasadą „rura – złączka – rura”. Aby zwiększyć niezawodność, dociska się je do oporu z obu stron nakrętką napinającą.
Do montażu montowanych elementów stosuje się specjalny klucz. Odkręca się nim nakrętki dociskowe na złączkach.
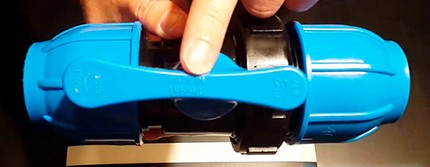
Główną zaletą tej metody łączenia jest to, że można ją wygodnie przeprowadzić nawet przy znacznym obniżeniu temperatury otoczenia. Podczas gdy granica połączeń spawanych wynosi co najmniej +5°C.
Szeroka gama elementów łączących o różnych średnicach umożliwia montaż dowolnych rozprowadzeń, wykonując niezbędne rozgałęzienia w rurociągu.
Poprzez montaż kołnierza
Typ połączenia kołnierzowego wybiera się przy konieczności podłączenia rurociągu HDPE do rur stalowych. Za pomocą kołnierzy wygodnie jest przyłączać do magistral zawory, regulatory i zasuwy.
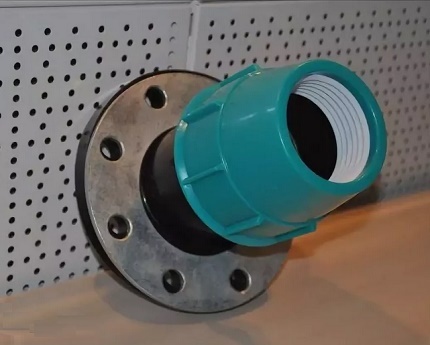
Do montażu na rurach polietylenowych stosuje się kołnierze zgodne z GOST 12882.80. Mają one poszerzoną średnicę wewnętrzną.
Prace przy montażu kołnierza wykonuje się w następującej kolejności:
- Na jednym końcu łącznika wykonuje się gwint.
- W gwint wkręca się element.
- Na element nakłada się odgałęzienie podłączanej rury.
- Miejsce połączenia nagrzewa się za pomocą mufty lub opalarki budowlanej.
Przed nałożeniem kołnierza należy sprawdzić go pod kątem ostrych występów i zadziorów, które mogą uszkodzić koniec rury polietylenowej.
Jak wygiąć lub wyprostować wyrób?
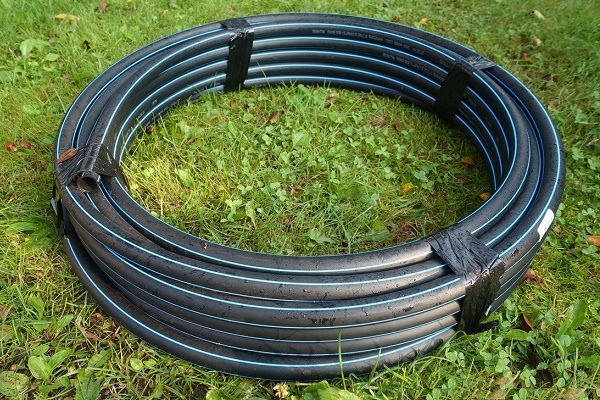
Rury polietylenowe są sprzedawane jako proste odcinki 12-metrowe lub w postaci gotowych wyrobów nawiniętych na duże zwoje. Będąc w stanie skręconym, wyroby przybierają kształt pierścieni i ulegają odkształceniu. Przed wyprostowaniem lub wygięciem odkształconej rury HDPE należy ją ogrzać.
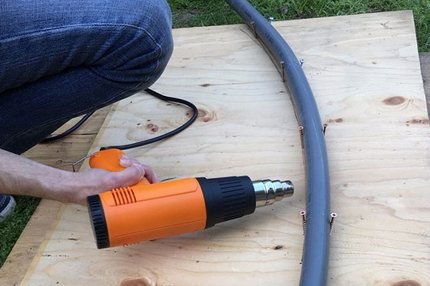
Polietylen niskociśnieniowy słynie z dobrej sprężystości. Jednak traci tę właściwość przy temperaturze ogrzewania powyżej +80°C. Ten moment jest wykorzystywany, gdy konieczna jest zmiana konfiguracji produktu.
Należy jednak pamiętać, że w celu wyprostowania lub zgięcia temperaturę można podnosić tylko na krótki okres czasu. Przecież rura polietylenowa należy do kategorii materiałów budowlanych, które przy naruszeniu reżimu temperaturowego mogą ulec uszkodzeniu.
Przegląd sposobów prostowania rury
Wyprostowanie rury, usuwając załamania, które wystąpiły podczas jej przechowywania i transportu, jest najłatwiejsze po lekkim podgrzaniu produktu. Jeśli wymiana lub naprawa rurociągu odbywa się w okresie letnim, kiedy promienie słoneczne są maksymalnie mocne, można je wykorzystać do osiągnięcia zamierzonego celu.
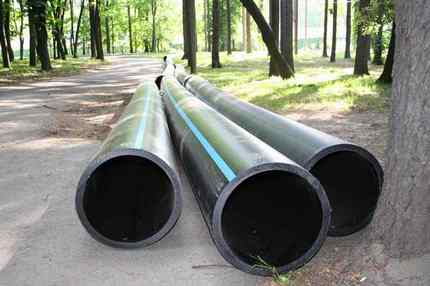
Promienie UV nie pogorszą parametrów eksploatacyjnych polietylenu, ale jednocześnie mogą na czas zmiękczyć ścianki produktu. Pozostanie jedynie przymocować zmiękczoną rurę wzdłuż sztywnej podpory lub ściany, albo ułożyć ją w uprzednio wykopanym rowie. Przed wyprostowaniem wygiętej rury PE-HD na gruncie, należy oczyścić teren.
Jeśli pracę trzeba wykonać zimą, użyj do nagrzewania produktu gorącej wody. Jednak ta metoda jest skuteczna w przypadku rur, których rozmiar nie przekracza 50 mm. Jako pomocnicze środki do prostowania można wykorzystać metalowe poręcze i mur ceglany. W każdym razie: im krótszy odcinek produktu, tym łatwiej będzie z nim pracować.
Skuteczne metody pozwalające wygiąć element
Jeśli występuje odwrotna sytuacja, gdy trzeba zgiąć rurę PE-HD, stosuje się tę samą obróbkę cieplną.
Do nagrzewania używa się następujących metod:
- nawiewać gorącym powietrzem z kierunkową dyszą suszarki budowlanej;
- podgrzewać ścianki produktu palnikiem gazowym;
- oblać powierzchnię wrzątkiem.
Aby uprościć procedurę gięcia, lepiej zbudować ramę formującą. Formę, której rozmiar odpowiada średnicy giętej rury, można wykonać ze zwykłych arkuszy pilśniowych. Aby nadać gładkość powierzchni formy, przeszlifuj ją kawałkiem papieru ściernego.
Aby zgiąć rurę PE-HD za pomocą suszarki, pracę wykonuje się w następującej kolejności:
- Miejsce poddawane obróbce nagrzewa się suszarką budowlaną.
- Zmiękczony element zagłębia się w ramę formującą.
- Ostrożnie zgina się rurę, nie przykładając nadmiernej siły, aby w miejscu zgięcia nie rozerwać produktu.
Po uzyskaniu wymaganego kąta zgięcia należy pozostawić produkt do całkowitego ostygnięcia i dopiero wtedy wyjąć go z ramy.
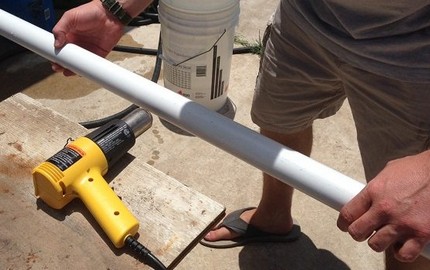
Ważny moment: podgrzewając rurę, należy trzymać się „złotego środka”. Przy niedostatecznym nagrzaniu powierzchni w momencie gięcia rura może się złamać. Jeśli natomiast w momencie podgrzewania zbyt blisko przysunąć element grzejny do wyrobu, polimer może się zapalić.
Podsumowanie i przydatny film na ten temat
Proszę zapoznać się z niuansami spawania i obróbki rur HDPE w następnych filmach.
Film #1. Jak wykonuje się spawanie doczołowe:
Film #2. Przykład wykonywania spawania elektrooporowego:
Film #3. Sposób prostowania rury:
Przy wyborze metody łączenia i prostowania rur polietylenowych należy uwzględnić poziom ciśnienia medium roboczego. Umożliwi to zminimalizowanie negatywnego wpływu przeprowadzonych manipulacji na rurociągu na jego parametry techniczne.
Czy znane są Panu/Pani niuanse technologiczne łączenia rur polietylenowych, nieopisane w artykule? Jeśli ma Pan/Pani osobiste doświadczenie w budowie rurociągów HDPE, którym chciałby/chciałaby się podzielić z odwiedzającymi stronę i z nami? Proszę pisać komentarze w bloku poniżej, zamieszczać zdjęcia, zadawać pytania na temat artykułu.
 Montaż rur polipropylenowych własnymi rękami: technologia pracy z rurociągiem PP
 Jak zrobić krzesło z rur polipropylenowych własnymi rękami: instrukcja krok po kroku
 Jak zgiąć rurę profilową własnymi rękami bez specjalnych narzędzi
 Montaż rur miedzianych własnymi rękami: technologia instalacji miedzianego rurociągu
 Montaż rur metaloplastikowych własnymi rękami: technologia łączenia i przykłady prowadzenia
 Wyroby z rur polipropylenowych własnymi rękami: opcje samodziałek do domu
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania