Jak zgiąć rurę profilową własnymi rękami bez specjalnych narzędzi

Rury profilowe są niezastąpione w procesie montażu ram dla konstrukcji budowlanych. Szklarnie, różnorodne tunele ogrodowe, altany i inne obiekty są z ich pomocą budowane dość szybko i solidnie. Jednak nie wszystko jest takie proste.
Aby wygiąć taką rurę, trzeba używać drogiego specjalistycznego sprzętu, co nie zawsze jest do przyjęcia dla domowego majsterkowicza. Porozmawiajmy o tym, jak wygiąć rurę profilową w warunkach domowych.
Spis treści artykułu:
Rura profilowa – co to jest?
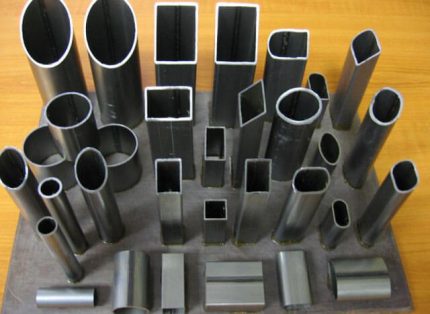
Rurą profilową nazywamy rurę o przekroju innym niż okrągły. Może on być prostokątny, owalny, sześciokątny lub kwadratowy. Rura charakteryzuje się podwyższoną wytrzymałością, ponieważ jej krawędzie pełnią rolę żeber usztywniających.
Wyroby profilowe radzą sobie ze znacznymi obciążeniami na zginanie, dzięki czemu są dobrym wyborem do wznoszenia metalowych ram konstrukcji o różnym przeznaczeniu.
Materiałem do produkcji rur profilowych najczęściej jest stal wysokostopowa lub niskostopowa. W zależności od metody produkcji rozróżnia się rury spawane elektrycznie, walcowane na zimno i na gorąco, bezszwowe.
Wyroby różnią się grubością ścianki i wysokością profilu. Takie rury mogą być stosowane do wytwarzania różnych elementów w postaci ram, schodów i poręczy. Najczęściej rurę profilową stosuje się w budownictwie do budowy konstrukcji łukowych oraz jako zamiennik żelaznych belek przy wznoszeniu ram.
Umiejętności w zakresie gięcia rur profilowych przydadzą się domowym majsterkowiczom, którzy chcą samodzielnie urządzić działkę podmiejską:
Możliwe komplikacje w trakcie pracy
Samo gięcie takiej rury to proces nadawania elementowi gładko zakrzywionego kształtu. Można to zrobić tylko pod ciśnieniem, ponieważ część ma wysoką wytrzymałość. Aby zmniejszyć siłę nacisku potrzebną do gięcia, można zastosować podgrzewanie giętego fragmentu.
Mimo pozornej prostoty operacji, w wyniku gięcia nie zawsze uzyskuje się elementy o wymaganej konfiguracji. Dość często pojawiają się problemy. Do najczęstszych komplikacji zalicza się trzy.
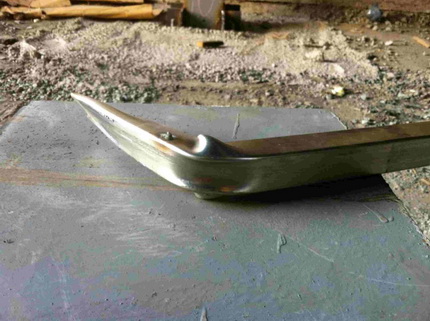
Pierwsza polega na tym, że wewnętrzna strona profilu fałduje się w charakterystyczne zmarszczki przypominające harmonijkę. W prawidłowym wariancie skraca się ona równomiernie.
Drugą trudnością jest rozerwanie zewnętrznej ścianki rury profilowej. Podczas gięcia ulega ona rozciąganiu. Czasami metal nie wytrzymuje naprężeń i pęka. Trzecim problemem jest to, że rura zmieniając swój kształt, może utracić współosiowość elementów.
Oznacza to, że jej fragmenty w stanie wygiętym będą leżeć w różnych płaszczyznach. A to jest niedopuszczalne. Praktyka pokazuje, że wszystkie trudności wynikają z błędnego wyboru metody gięcia.
Aby wybrać go prawidłowo, należy wziąć pod uwagę plastyczne właściwości rury profilowej. Określają je rozmiary i kształt przekroju, a także grubość ścianek wyrobu. Na podstawie tych wartości można obliczyć minimalny możliwy promień zaokrąglenia. Próba wykonania zaokrąglenia o mniejszym promieniu jest stanowczo odradzana.
Aby określić minimalny promień, potrzebujemy wysokości przekroju. Oblicza się ją w następujący sposób. Mierzy się wysokość profilu, od której odejmuje się podwójną grubość ścianki wyrobu.
Uzyskana liczba będzie poszukiwaną wysokością, oznaczmy ją jako h. Dla rur o przekroju prostokątnym i kwadratowym obowiązuje następująca zasada. Jeśli wysokość profilu przekracza 20 mm, część wytrzymuje zgięcie na odcinku, którego minimalna długość wynosi h x 3,5.
Wyroby o profilu poniżej 20 mm można zginać na odcinku o długości od h x 2,5 i większym. Zasada ta obowiązuje dla wszystkich rur. Jednak grubość ścianki części również wpływa na ograniczenia w gięciu.
Im cieńsza jest rura, tym większe ryzyko pęknięcia lub zgniecenia elementu. Specjaliści zdecydowanie odradzają próby gięcia szerokich profili o grubości ścianki mniejszej niż 2 mm. W takim przypadku optymalnie jest skorzystać ze spawarki.
Kolejna kwestia, o której należy wiedzieć. Rury ze stopów niskostopowych i węglowych są bardzo sprężyste i po zgięciu mogą «sprężynować», próbując powrócić do poprzedniego kształtu.
Wiąże się to z dodatkową pracą nad elementem, ponieważ trzeba go będzie ponownie dopasować do wcześniej wykonanego szablonu. Dlatego zaleca się ustalenie wartości plastycznego momentu oporu danej rury profilowej i prowadzenie gięcia z uwzględnieniem tego wskaźnika. Im jest on mniejszy, tym mniej element będzie «sprężynować».
Cechy różnych metod gięcia profilu
Istnieją dwie podstawowe metody gięcia rury profilowej: na zimno i na gorąco. Pierwsza zakłada, że proces gięcia odbywa się bez wcześniejszego oddziaływania temperatury na element.
Druga natomiast przeprowadzana jest tylko z wcześniej podgrzaną rurą. Trzeba przyznać, że podgrzanie elementu znacznie zwiększa jego plastyczność i ułatwia proces gięcia.
Norm, ściśle regulujących stosowanie metody gięcia na zimno i na gorąco dla profili, nie istnieją. Są one tylko dla rur o przekroju okrągłym. Zgodnie z tymi normami, gięcie na gorąco stosuje się dla elementów, których średnica wynosi 100 mm i więcej. Dla rur prostokątnych i kwadratowych obowiązują nieco inne zasady.
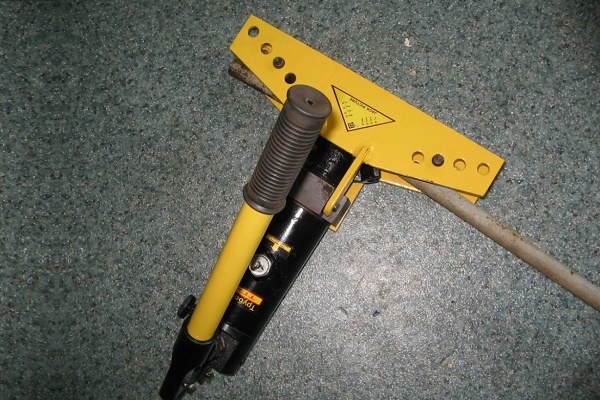
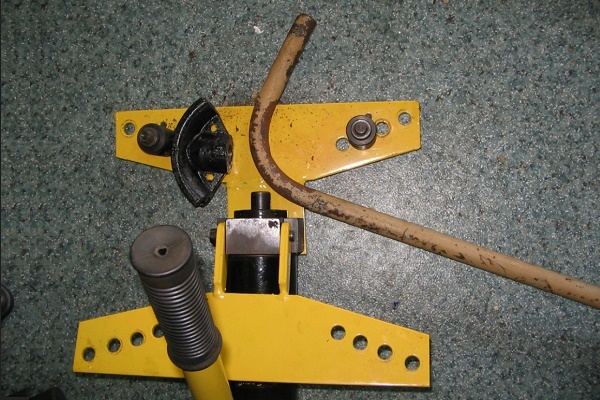
Jeśli czeka nas jednorazowa praca polegająca na gięciu rury, można kupić, ale lepiej wypożyczyć hydrauliczną giętarkę do rur z ręcznym napędem:
Hydraulicy zalecają gięcie tylko na zimno wszystkich rur o wysokości profilu mniejszej niż 10 mm. Elementy, których wysokość profilu wynosi 40 mm i więcej, gięte są metodą na gorąco.
Jak wyginać elementy o wysokości profilu od 10 do 40 mm, pozostawia się wykonawcy. Aby nie popełnić błędu, można wykonać próbne gięcie. Ogólnie rzecz biorąc, jeśli dysponuje się giętarką do rur, można za jej pomocą wygiąć rurę bez żadnego nagrzewania.
Jeśli nie ma specjalnego narzędzia, warto wykonać próbne gięcie rury profilowej. W tym celu jeden koniec elementu mocno zaciska się w imadle. Na drugi koniec nakłada się rurę o większej średnicy niż gięty wyrób.
Powstałe „ramię” należy mocno pociągnąć, wyginając element. Jeśli element się wygina, można zastosować metodę gięcia na zimno. Jeśli nie, stosuje się gięcie z wstępnym nagrzewaniem.
Szczegóły gięcia na gorąco
Gięcie fragmentu rury profilowej następuje po jej nagrzaniu. Wskazane jest wykonanie operacji w jednym podejściu, ponieważ wielokrotne nagrzewanie metalu jest niepożądane. Wyrób schłodzony do jasnego wiśniowego koloru może pęknąć.
Dlatego ta metoda jest idealna do wykonania pojedynczego gięcia kątowego. Do gięcia profilu pod okrągły łuk należy ją stosować ostrożnie, ponieważ wielokrotne nagrzewanie w tym przypadku jest nieuniknione.
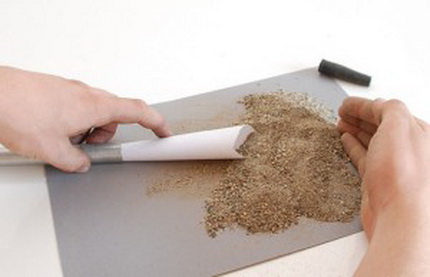
Aby prawidłowo wygiąć rurę profilową metodą na gorąco, należy użyć wypełniacza. W ten sposób uda się zapobiec ewentualnemu zgnieceniu elementu. Jako wypełniacz zwykle stosuje się piasek.
Optymalnym wariantem jest średnioziarnisty piasek budowlany. Jeśli go nie ma, sprawdzi się materiał z dziecięcej piaskownicy. Na początku należy go oczyścić z niepotrzebnych domieszek.
W tym celu piasek przesiewa się przez sito o oczkach wielkości 2–2,5 mm. W ten sposób uda się pozbyć dużych kamyków i śmieci. Jeśli podczas gięcia takie wtrącenie znajdzie się bezpośrednio przy ściance rury, utworzy relief, który jest zupełnie niepotrzebny.
Zbyt drobne ziarenka piasku też nie są potrzebne. Podczas nagrzewania mogą się spiekać, co jest niepożądane. Dlatego piasek trzeba będzie przesiać jeszcze raz, teraz przez drobne sito. Rozmiar jego oczek powinien wynosić około 0,7 mm. Wyprażamy przesiany piasek.
Wypełniacz gotowy. Teraz można zająć się elementem. Na początek trzeba wyżarzyć rurę w miejscu, gdzie będzie wykonywane gięcie. Następnie można przystąpić do wykonania zatyczek.
Będą potrzebne dwa elementy tej samej wielkości, które będą zamykać oba końce rury profilowej, aby nie wysypał się znajdujący się w niej piasek. Zatyczki wykonuje się wyłącznie z drewna, innego materiału nie można użyć.
Ustalimy wymiary i kształt elementów. Powinny to być piramidy, długość każdej jest dziesięciokrotnie większa niż szerokość podstawy. Wymiary samej podstawy powinny być prawie dwukrotnie większe od rozmiaru otworu, który będzie zamykany tą zatyczką. Przygotowane wyroby należy przymierzyć do rury.
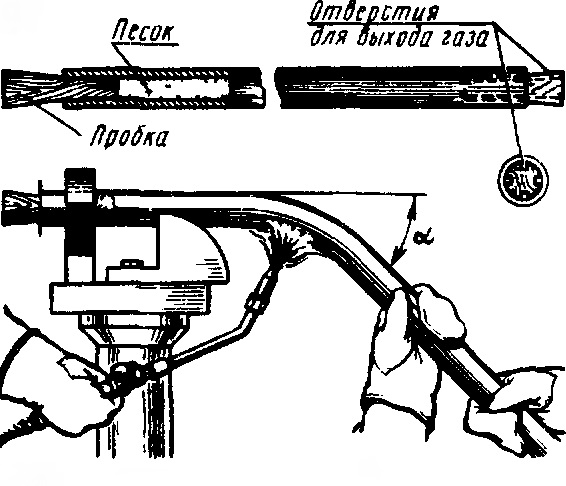
Jeśli wszystko jest w porządku, na każdej ze stron jednej z zatyczek wykonujemy podłużny rowek. Przez te rowki będzie wydostawać się z przedmiotu obrabianego gaz nagromadzony podczas nagrzewania. Można przystąpić do wypełniania rury
W tym celu bierze się zatyczkę bez rowków i umieszcza się ją na swoim miejscu. Zwykły lejek wkłada się w przeciwny koniec elementu. Jeśli rura jest długa, ustawia się ją pod kątem do ziemi, jeśli krótka – prostopadle
Przez lejek małymi porcjami wsypuje się piasek. Po każdej porcji bierze się gumowy lub drewniany młotek i dokładnie opukuje element od dołu, pomagając piaskowi rozłożyć się jak najrównomierniej i zagęścić. Gdy podczas opukiwania wzdłuż całej długości rury słychać będzie głuchy dźwięk, należy przerwać pracę. Oznacza to, że element jest całkowicie wypełniony piaskiem
Wypełniony piaskiem przedmiot obrabiany zamyka się drugą zatyczką. Teraz należy kredą zaznaczyć granice odcinka, który ma być poddany nagrzewaniu. Jego długość powinna wynosić co najmniej sześć średnic przedmiotu obrabianego
Element jest mocno zamocowany w uchwycie lub imadle. Jeśli rura jest spawana, należy ją zamocować tak, aby spaw znalazł się na zewnątrz gięcia. Jeśli będzie wewnątrz, element może pęknąć
Teraz należy rozgrzać fragment rury do koloru czerwono-wiśniowego. Można to zrobić za pomocą lampy lutowniczej lub gazowego palnika do lutowania. Ważna kwestia. Cały odcinek powinien być nagrzewany równomiernie
Nie wolno dopuścić do przegrzania poszczególnych fragmentów. Jeśli mimo to do tego doszło, należy schłodzić takie obszary. Wskaźnikiem wystarczająco nagrzanej rury będzie odskakująca od niej zgorzelina
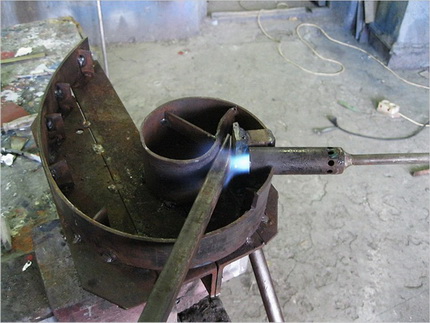
Po rozgrzaniu przedmiotu obrabianego, na jego koniec nakłada się fragment rury o większym przekroju. Tak, aby krawędź elementu nie dochodziła nieco do przyszłego gięcia. Następnie rurę ostrożnie zgina się do wymaganego kształtu
Należy to zrobić jednym ruchem, płynnym ruchem postępowym w płaszczyźnie pionowej lub poziomej. Uzyskane gięcie sprawdza się według szablonu
Zgięta rura powinna ostygnąć, po czym należy ją jeszcze raz porównać z szablonem i upewnić się co do poprawności nadanego kształtu. Jeśli tak jest, zatyczki są wybijane. Często jest to trudne, wtedy można po prostu wypalić drewniane korki i wysypać piasek
Aby gięcie było wyraźne, bez zagnieceń i pęknięć, należy możliwie jak najgęściej wypełnić rurę piaskiem i równomiernie rozgrzać element
Cechy gięcia na zimno
Profil można giąć na zimno na różne sposoby. Najłatwiej to zrobić za pomocą specjalnego narzędzia, a mianowicie giętarki do profili. Można ją kupić lub wykonać samodzielnie, co jest dość trudne.
Jednak zakup narzędzia nie zwróci się, jeśli potrzebujemy tylko wygiąć kilka elementów. Dlatego wielu interesuje, jak wykonać gięcie rury profilowej ręcznie i czy jest to w ogóle możliwe.
Taka operacja jest jak najbardziej możliwa. Do jej przeprowadzenia potrzebne będą najprostsze przyrządy w postaci trzpienia lub płyty giętej. Łatwo je zmontować z dostępnych materiałów. Przed gięciem należy zdecydować o wypełniaczu rury.
Jeśli wysokość profilu jest mniejsza niż 10 mm, nie trzeba wypełniać elementu; dla wyrobów o większej wysokości wypełniacz jest obowiązkowy. Może to być piasek przygotowany w sposób opisany powyżej lub sprężyna.
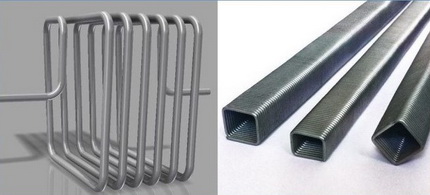
W tym ostatnim przypadku dobiera się element wykonany ze stali o gęstym uzwojeniu. Jego średnica musi być taka, aby ściśle wchodził w wnętrze rury profilowej. Tylko wtedy będzie skutecznie zapobiegać zbyt gwałtownej zmianie przekroju rury w miejscu gięcia.
Aby po zakończeniu pracy można było bez problemu wyjąć sprężynę, przed montażem do jej końca mocuje się odcinek drutu.
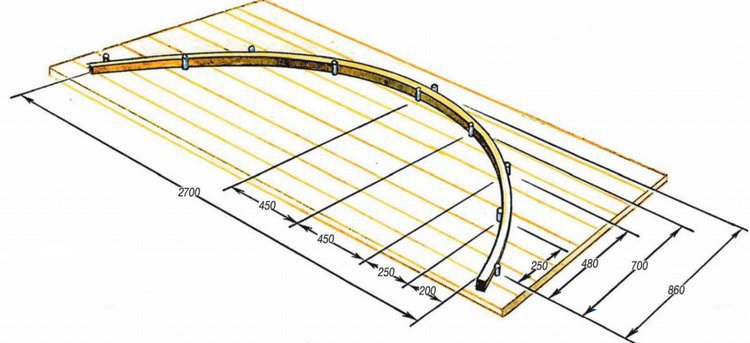
Teraz należy zdecydować o typie przyrządu do gięcia. Można to zrobić, znając wysokość profilu wyrobu. W przypadku cienkiej rury o wysokości profilu mniejszej niż 10 mm stosuje się płytę giętą ze sworzniami pełniącymi rolę oporników. Umieszcza się je zgodnie z promieniem gięcia elementu. Rurę układa się między opornikami, nadając jej odpowiedni kształt.
Zaczynają układać element od środka, tak łatwiej wykonuje się operację. Potem stopniowo przesuwają się ku krawędziom wyrobu. Istotną wadą tej metody gięcia jest konieczność przykładania znacznych sił.
Ponadto dość trudno jest wykonać gięcie dokładnie według wzornika, bardzo prawdopodobne, że wystąpią pewne odchylenia od zadanego kształtu.
Rury o wysokości profilu powyżej 10, ale mniejszej niż 25 mm, zgina się za pomocą specjalnego urządzenia wyposażonego w rolkę. Działa ono na zasadzie tak zwanej giętarki Wolnowa.
Odbywa się to w następujący sposób. Element jest solidnie mocowany w imadle. Przez rolkę przykładane jest do niego znaczne obciążenie, które wygina element. Taka metoda pozwala na dokładniejsze i jakościowe wyginanie.
Jednak i w tym przypadku trzeba będzie włożyć znaczny wysiłek fizyczny, aby uzyskać pożądany efekt. Jeśli potrzebny jest element o dużym promieniu gięcia, na przykład łuk do konstrukcji szkieletowej, stosuje się płyty płasko-równoległe lub trzpień.
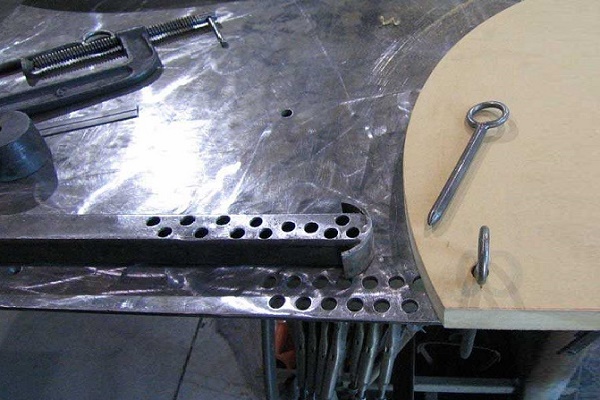
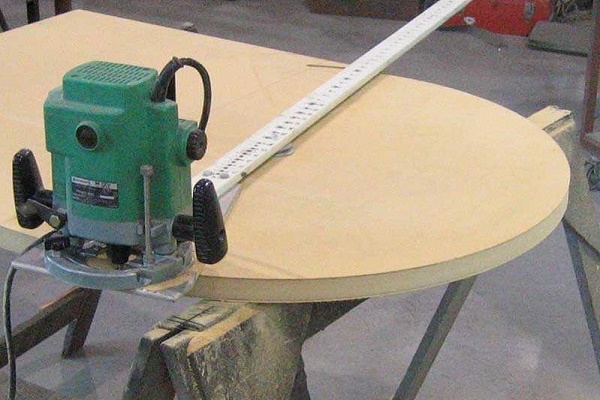
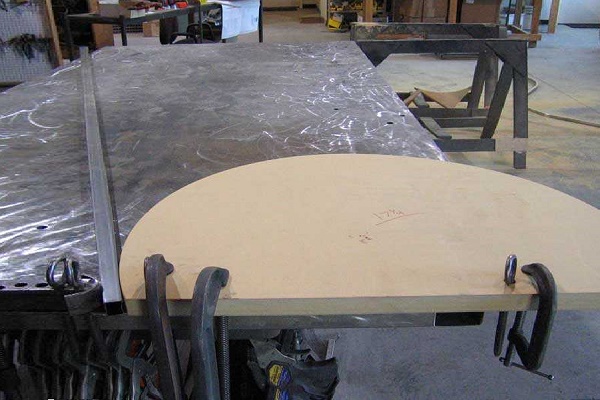
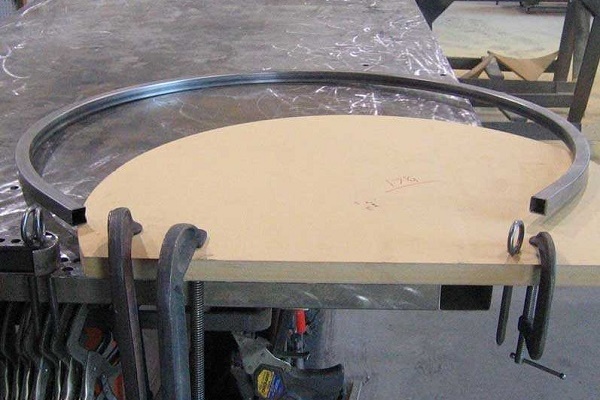
Przyrząd to nieruchomy szablon o okrągłym kształcie, na którym znajdują się zaciski przeznaczone do mocowania elementu.
Rura profilowa z siłą wkładana jest w rowek, którego rozmiar dokładnie odpowiada profilowi wyrobu. Zaciski mocujące utrzymują fragmenty elementu na miejscu, dopóki cały element nie zostanie ułożony w przyrządzie. W ten sposób rura uzyskuje pożądany kształt.
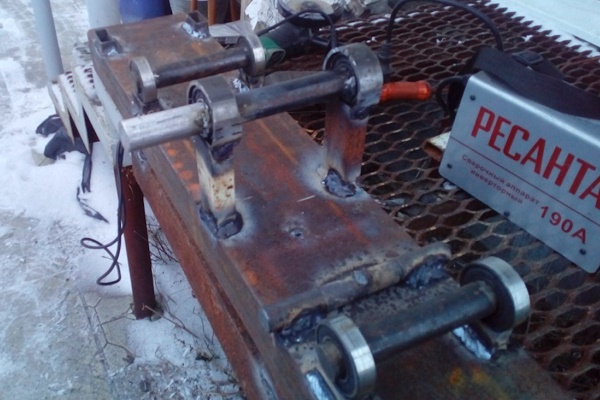
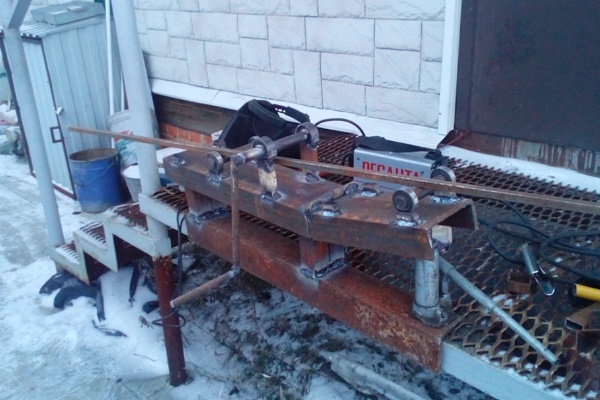
Jeśli posiada się podstawowe umiejętności spawacza elektrycznego, prostą giętarkę do rur profilowych można wykonać własnymi rękami:
Polecamy również zapoznać się z artykułem, w którym opisano, jak giąć rury z różnych metali – więcej można przeczytać dalej.
Najprostsze przyrządy do gięcia na zimno
Przyjrzyjmy się, jak samodzielnie wykonać dwa bardzo proste przyrządy, które pomogą wygiąć rurę profilową.
Trzpień do profilu
Podstawą dla przyrządu będzie stół warsztatowy. Ważne, aby nie tylko strefa robocza, ale także przestrzeń wokół niej były wolne. Do zamocowania trzpienia konieczne będzie wykonanie w jednym brzegu blatu stołu kilku blisko siebie położonych otworów.
Sam trzpień lub szablon wykonuje się ze sklejki. Jednak ten wariant jest dopuszczalny tylko wtedy, gdy przewiduje się wykonanie kilku elementów.
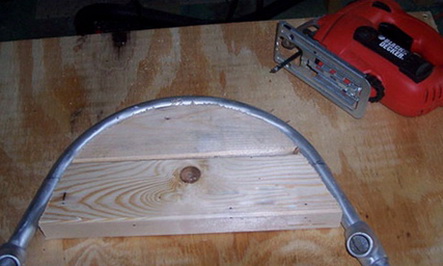
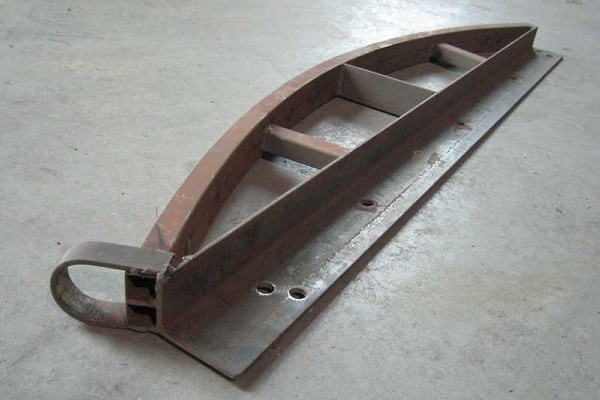
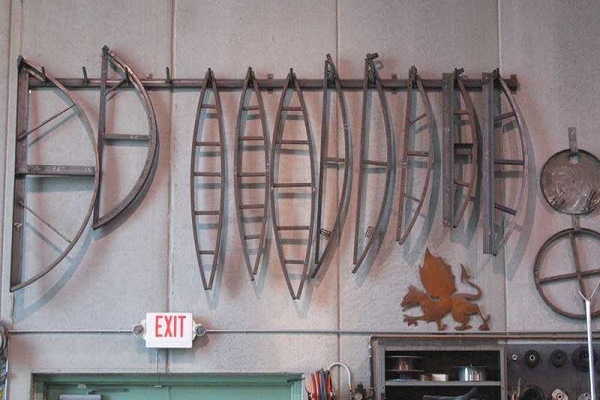
Jeśli natomiast trzeba będzie wygiąć dużą ilość rur według tego szablonu, najlepiej wykonać trzpień z kątownika stalowego. W niektórych przypadkach wyrób profilowy należy wygiąć pod różnymi kątami.
Do takiej pracy potrzebne będzie od razu kilka szablonów, które należy przygotować wcześniej. Przed rozpoczęciem pracy trzpień mocno przymocowuje się do podstawy za pomocą imadeł.
Do jego krawędzi trwale mocuje się rurę przeznaczoną do gięcia. Następnie wykonuje się gięcie. Czynność wykonuje się płynnie, bez gwałtownych szarpnięć. Siła przykładana do rury powinna narastać stopniowo. W trakcie gięcia element przybiera kształt trzpienia. Wymaga to znacznego wysiłku.
Ulepszona płyta do gięcia
To wygodne, wielofunkcyjne urządzenie, które pozwala na przeprowadzenie jakościowego gięcia profilu. Urządzenie stanowi mocna metalowa płyta-podstawa, zamocowana na piedestale. Ten ostatni za pomocą śrub mocujących jest przymocowany do podłogi warsztatu.
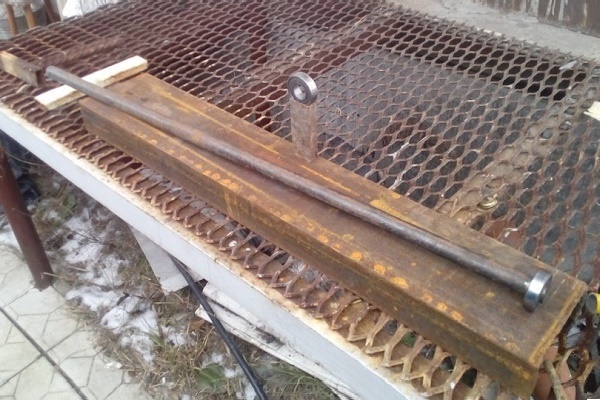
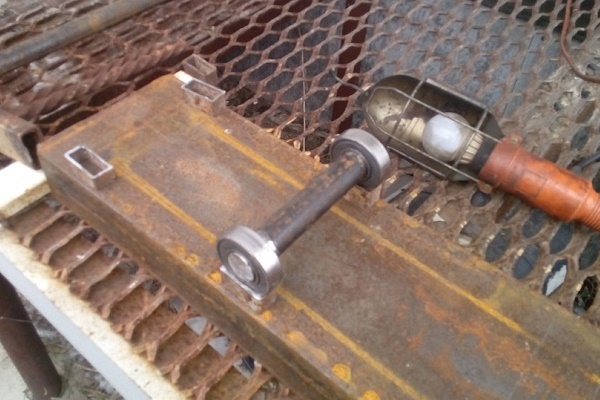
Prostą w wykonaniu i dostępną cenowo płytę gięciową z trzpieniem można wykonać własnoręcznie:
Alternatywnie można rozważyć podobne urządzenie mocowane do stołu warsztatowego. Po pracy płytę do gięcia można łatwo zdemontować i odłożyć, lub użyć jej jako podstawki do innych prac ślusarskich.
Do wykonania takiego urządzenia potrzebna będzie gruba płyta metalowa. Przyspawa się ją do teleskopowej podstawki. W podstawie płyty wykonuje się dwa otwory na ograniczniki do gięcia.
W otwory wstawia się śruby ograniczające. Na nie nakłada się i mocuje nasadki o różnych promieniach, co pozwala wyginać rury według potrzeb. Z grubej blachy stalowej wycina się płytę dociskową.
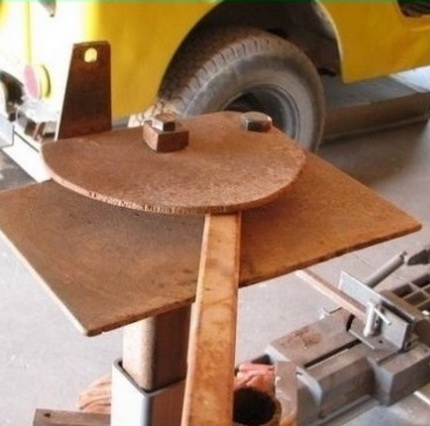
Jej użycie jest konieczne, aby nie naruszyć współosiowości giętego elementu, ponieważ wyginając rurę profilową bez giętarki można przypadkowo odkształcić ją w dwóch różnych kierunkach. Płytę mocuje się nad nasadkami na śrubach ograniczających.
Sam proces gięcia polega na następującym: odcinek rury mocuje się w urządzeniu, a następnie z siłą ciągnie za przeciwną krawędź. Element powinien zacząć się wyginać. Jeśli tak się nie dzieje z powodu niewystarczającej siły, można spróbować zwiększyć ramię, przedłużając element rurą o większej średnicy.
Podsumowanie i przydatny film na ten temat
Giermy rurę za pomocą trzpienia z kątowników stalowych:
Jak łatwo i szybko wykonać samodzielną giętarkę:
Najprostszy sposób gięcia rury profilowej:
Sposobów ręcznego gięcia rur profilowanych jest całkiem sporo. Wszystkie mają jednak wspólną wadę: wymagają bardzo dużej siły do wygięcia. Osoba nieprzygotowana fizycznie może nie poradzić sobie z taką pracą. Gięcie elementów za pomocą specjalistycznych urządzeń jest znacznie łatwiejsze, dokładniejsze i nie wymaga szczególnego wysiłku fizycznego.
Problem w tym, że koszt takiego sprzętu jest dość wysoki. Dlatego kupowanie urządzenia tylko po to, aby wykonać jednorazową pracę, jest zdecydowanie nieopłacalne. Najlepszym rozwiązaniem jest wynajem specjalistycznego sprzętu, co pozwoli za niewielką opłatą uzyskać profilowane elementy wygięte dokładnie według wzornika.
Jeśli Pan/Pani posiada odpowiednie umiejętności, proszę podzielić się doświadczeniem z naszymi czytelnikami. Formularz do opinii znajduje się pod artykułem. Tam również można zadać pytanie dotyczące tematu artykułu, a my postaramy się na nie szybko odpowiedzieć.
 Montaż rur HDPE własnymi rękami: instrukcja spawania + jak zagiąć lub wyprostować takie rury
 Maszyna do gięcia rur profilowych: jak zbudować giętarkę do rur własnymi rękami
 Jak zrobić krzesło z rur polipropylenowych własnymi rękami: instrukcja krok po kroku
 Wyroby z rur polipropylenowych własnymi rękami: opcje samodziałek do domu
 Montaż rur metaloplastikowych własnymi rękami: technologia łączenia i przykłady prowadzenia
 Montaż rur polipropylenowych własnymi rękami: technologia pracy z rurociągiem PP
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
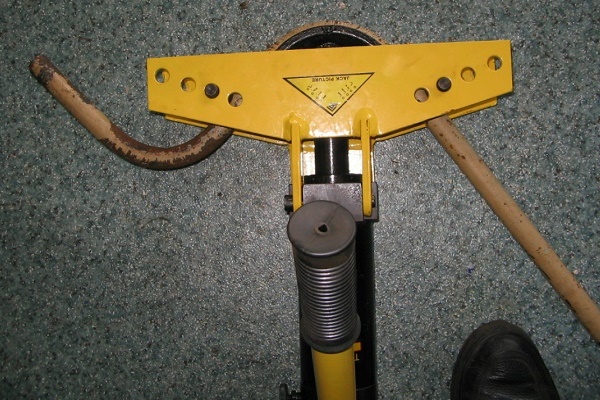
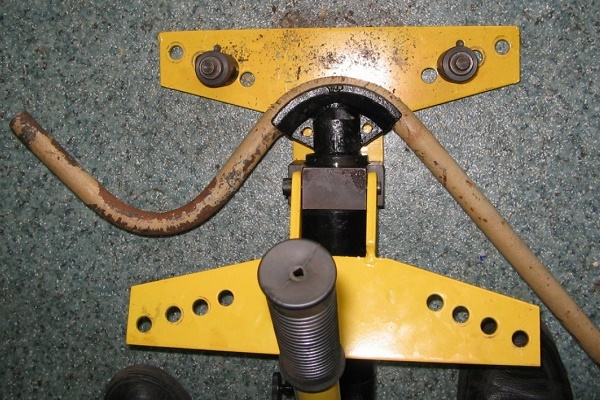
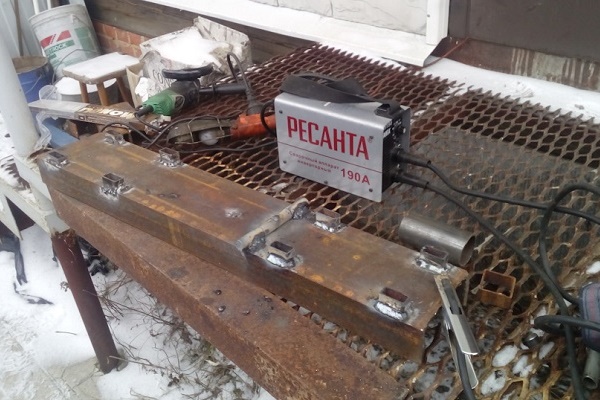
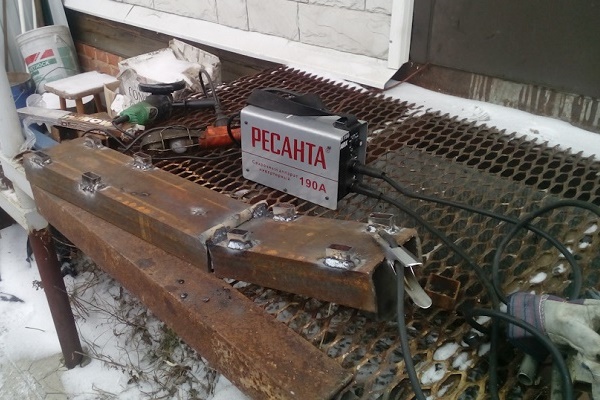
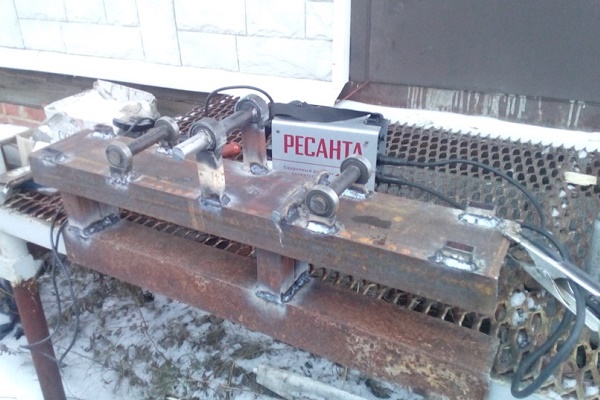
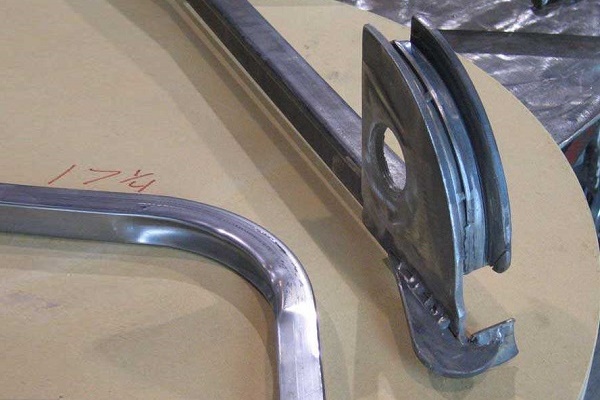
Próbowałem samodzielnie za pomocą nagrzewania wygiąć dwie rury profilowe w ten sam sposób:
1) Wyszły różne!
2) Wewnętrzna strona pofałdowała się (ale na szczęście zewnętrzna rozciągnęła się dobrze i gładko).
3) Więcej samodzielnie się tego nie podejmę.
Dziwne, że w miejscach handlowych nikt nie mógł mi powiedzieć, gdzie mam się zwrócić w sprawie tej pracy. Poprawiałem swoje błędy również sam, znośnie. Niedoskonale, ale dałem radę.