Maszyna do gięcia rur profilowych: jak zbudować giętarkę do rur własnymi rękami

W gospodarstwie domowym maszyna do gięcia rur profilowych nie jest używana tak często, aby kupować drogie urządzenia fabryczne.
W razie takiej potrzeby, prostą giętarkę można wykonać prywatnie, wcześniej ustalając, który rodzaj tej konstrukcji będzie odpowiedni do wykonania zadania.
W tym artykule szczegółowo omówiono rodzaje maszyn do gięcia rur, opisano zasady ich działania i metody budowy.
Spis treści artykułu:
Rodzaje maszyn do gięcia rur profilowych
Istnieje wiele modyfikacji sprzętu do zmiany konfiguracji rur profilowych. Wynika to z minimalnego promienia gięcia. Jeśli zaniedbamy ten ważny parametr, w miejscu gięcia nastąpi pogorszenie właściwości wytrzymałościowych materiału. Należy również znać pewne technologiczne subtelności gięcia rur metalowych i uwzględniać je podczas pracy.
Przy wyborze konstrukcji uwzględnia się materiał przedmiotu obrabianego, średnicę, grubość ścianek.
Klasyfikacja giętarek według rodzaju napędu
W zależności od rodzaju napędu, maszyny przeznaczone do gięcia wszelkich rur są ręczne, elektromechaniczne i hydrauliczne.
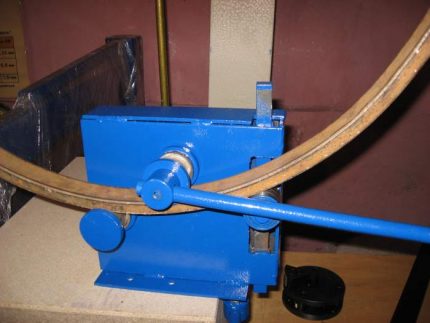
Ręczne. Są to niezwykle proste mechanizmy, dostępne do samodzielnego wykonania nawet dla osoby niezaznajomionej z subtelnościami obróbki metalu.
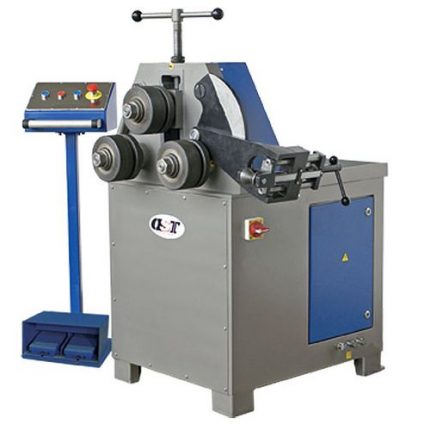
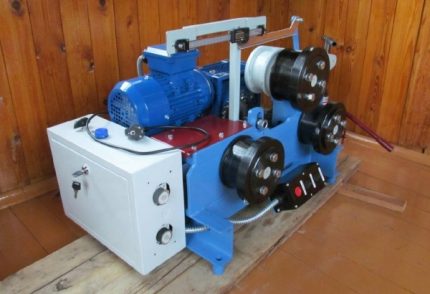
Elektromechaniczne. Taka maszyna ma napęd w postaci silnika elektrycznego — krokowego lub zwykłego, podłączonego przez dolny reduktor. To ostatnie rozwiązanie zapewnia wysokiej jakości gięcie dzięki prawidłowemu rozkładowi naprężeń.
Budowa mechanizmu nie jest prosta, do jego wykonania potrzebna jest specjalistyczna wiedza i choć trochę profesjonalizmu.
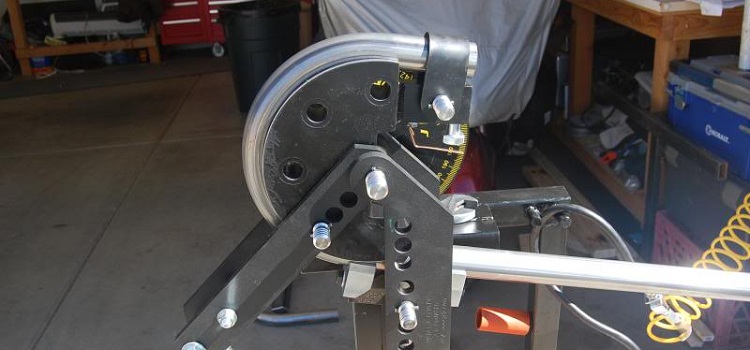
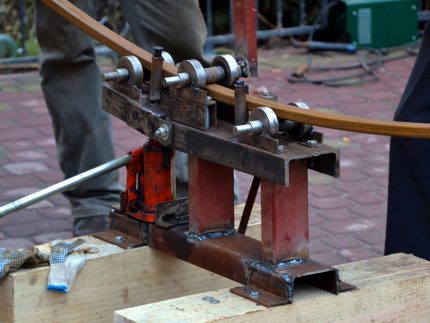
Hydrauliczne. Napęd w tym modelu jest ręczny. W przeciwieństwie do prostej konstrukcji ręcznej, tutaj w schemacie uwzględniono siłownik hydrauliczny, co znacznie zmniejsza siłę mięśniową przykładaną podczas gięcia.
Wałki umożliwiają gięcie rury profilowej w dowolnym kierunku. Ręczna profilowarka z hydrauliką, przy swojej niewielkiej wadze, może zginać rury o szerokości do 10 cm.
Rodzaje giętarek według sposobu montażu
Istnieje podział profilowarek również ze względu na sposób montażu. Wyróżnia się urządzenia stacjonarne, przenośne i noszone. Maszyny stacjonarne mogą mieć postać zarówno prostej płyty betonowej z prętami, jak i solidnego sprzętu.
Kompaktowe, przenośne giętarki posiadają stację podporową, a model noszony nie ma podpory – dobiera się ją każdorazowo podczas użytkowania urządzenia.
Klasyfikacja maszyn według metody gięcia
Od metody gięcia będzie zależeć konstrukcja profilowarki i jej wydajność. Istnieją 3 podstawowe metody gięcia. Pierwsza – wyciskanie, gdy geometrię rury profilowej zmienia się za pomocą rolki odkształcającej, pełniącej rolę stempla. Matryca w tym przypadku nie występuje.
Do wykonania operacji potrzebne są 2 solidne podpory po przeciwnych stronach gięcia, które pełnią rolę matrycy. Jako takie podpory stosuje się obrotowe buty lub rolki.
Ponieważ siła narasta stopniowo i stale ma kierunek prostopadły do rury, metoda pozwala uzyskać dobry końcowy efekt. Metoda ma zastosowanie tylko do prac w małej objętości.
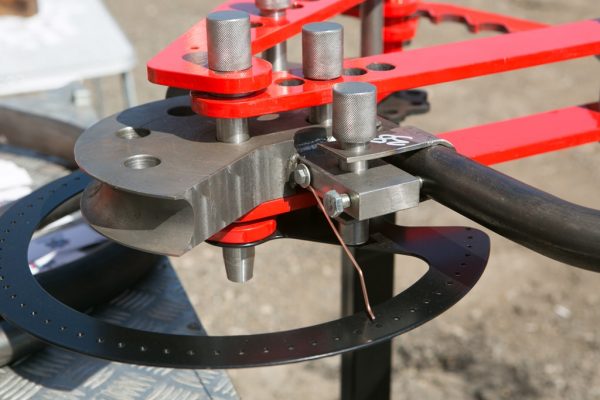
Druga – prasowanie. Aby uzyskać zagięcie, stosuje się zasadę imadła ślusarskiego – odcinek rury umieszcza się między matrycą a stemplem.
Profile tych ostatnich, aby uzyskać jakościowe zagięcie, muszą dokładnie odwzorowywać geometrię detalu. Ponadto w obliczeniach należy uwzględnić odkształcenie szczątkowe metalu. W warunkach domowych ta metoda ma zastosowanie, gdy nie jest wymagana duża dokładność.
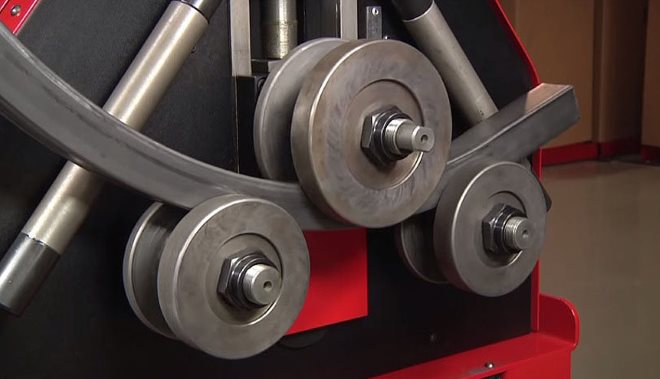
Trzeci – walcowanie – to uniwersalna metoda stosowana do gięcia rur zarówno cienkościennych, jak i grubościennych. Gięcie uzyskuje się poprzez przeciąganie materiału między rolkami – jedną obrotową i dwiema podporowymi.
Oprócz wymienionych powyżej, gięcie rur może być również realizowane następującymi metodami:
Niezależnie od wybranej konstrukcji, przy samodzielnym wykonaniu maszyny do gięcia rur należy uwzględnić zalecenia specjalistów. Wybierając materiał na ramę, należy kierować się tym, że grubość metalu powinna wynosić co najmniej 1/6 szerokości rury profilowanej.
Tak więc, jeśli mamy zgiąć rurę o przekroju prostokątnym o wymiarach 50 x 25 mm, aby uniknąć odkształcenia ramy podczas gięcia, należy wziąć ceownik lub kątownik o grubości co najmniej 10 mm. Płyta nośna oraz stempel z matrycą powinny być dwukrotnie grubsze.
Optymalna średnica rolek to minimum trzykrotność wymiarów przekroju. Półka ceownika i kątownika użytych do wykonania ramy powinna być odpowiednio 2 i 3 razy większa od szerokości rury. Jeśli praca będzie polegać na gięciu rur profilowych o przekroju prostokątnym 50 x 25 mm, potrzebny jest ceownik 100 x 10 lub kątownik 150 x 10.
Wykonujemy hydrauliczną giętarkę
Rozpatrzmy schemat maszyny z napędem hydraulicznym, gdzie gięcie następuje przez przeciśnięcie rury profilowej w środku stemplem zamocowanym na podnoszącym się trzpieniu. W wyniku ścisłego kontaktu materiału opierającego się na dwóch stałych rolkach z ruchomym stemplem, materiał ten przyjmuje jego kształt.
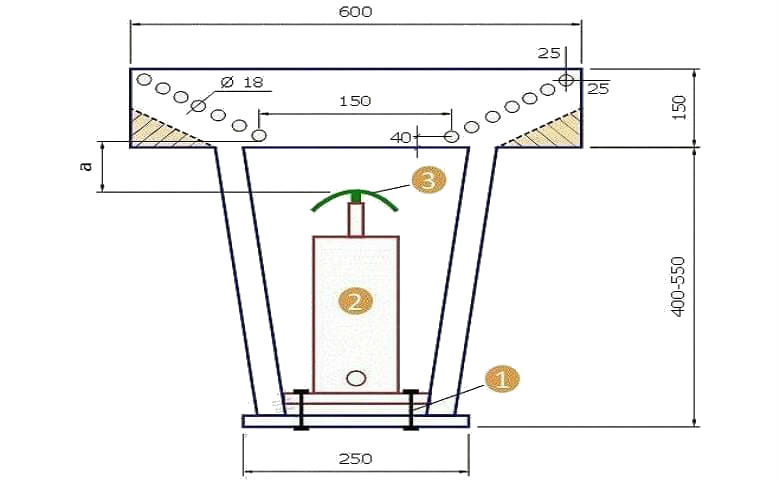
Do wyznaczania powierzchni roboczej układa się oś pionową i w odległości podanej na rysunku od krawędzi i osi zaznacza się położenie dolnych otworów. Następnie zaznacza się punkty położenia górnych otworów, odsuwając odpowiednią odległość od krawędzi. Łączy się linią prostą środki tych otworów i odkłada na niej równe odcinki.
Osie otworów pośrednich będą znajdować się na przecięciu wykonanych oznaczeń z osią nachyloną. Otwory na powierzchni roboczej są potrzebne do możliwości regulacji promienia gięcia profilowanego elementu. Ponieważ powierzchnia robocza składa się z dwóch lustrzanie ułożonych części, drugą wyznacza się w ten sam sposób.
Wysokość maszyny wyznaczają parametry podnośnika oraz odległość oznaczona na rysunku symbolem «a». Aby zgiąć rurę profilową o szerokości 15 mm, odległość ta w stanie niepracującym podnośnika powinna wynosić około 20 mm.
W tej konstrukcji siła przekazywana przez stempel skoncentrowana jest w jego górnej części. W wyniku takiego oddziaływania zewnętrzny promień rury jest rozciągany, co może spowodować pocienienie ścianki, a w niektórych przypadkach pęknięcie. Dlatego do odkształcania cienkościennych elementów nie zaleca się używania tej maszyny.
Walcowa giętarka własnoręcznie
Na takim sprzęcie element nabiera zadanego kształtu poprzez walcowanie. W warunkach domowego warsztatu łatwiej jest wykonać konstrukcję 3-rolkową z napędem ręcznym. Rozpatrzymy dwa warianty takich maszyn.
Wariant maszyny z platformą obrotową
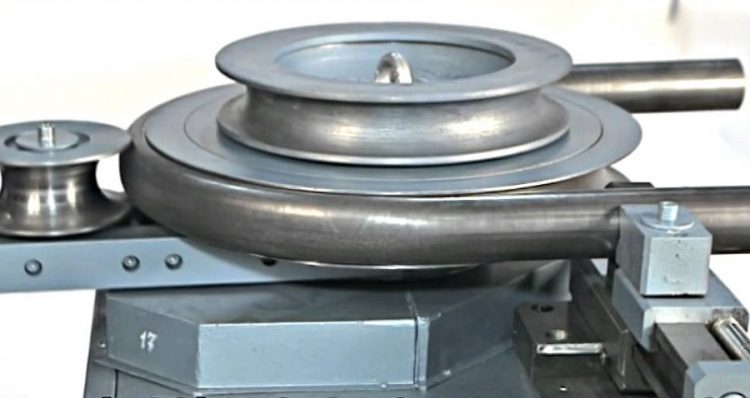
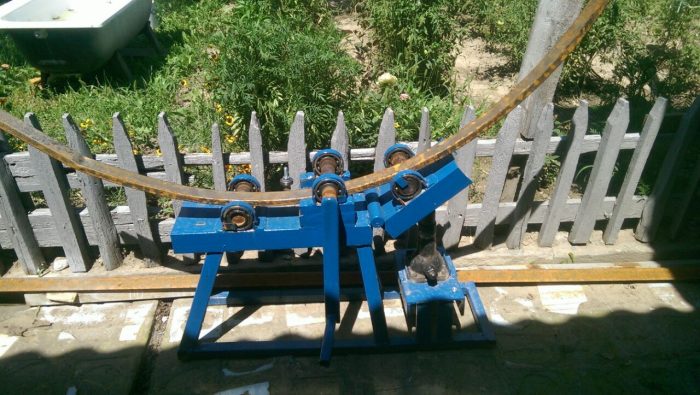
Zasada budowy takiej maszyny do gięcia rur o przekroju innym niż okrągły jest następująca:
- Główna rama połączona jest przegubowo z platformą obrotową, która nadaje kąt zagięcia.
- Platformę porusza podnośnik opierający się o nią tłokiem roboczym.
- Przeciąganie profilu odbywa się poprzez obracanie rękojeści znajdującej się na wale pośrednim.
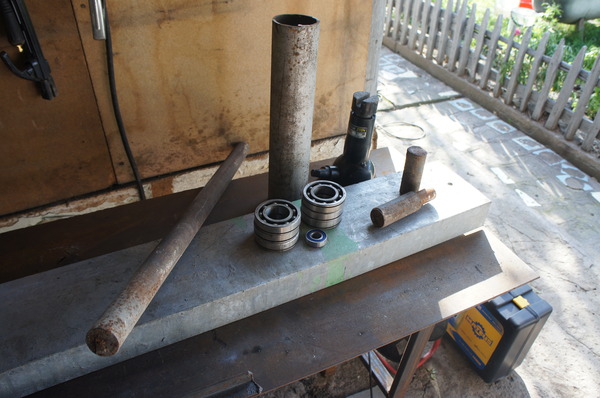
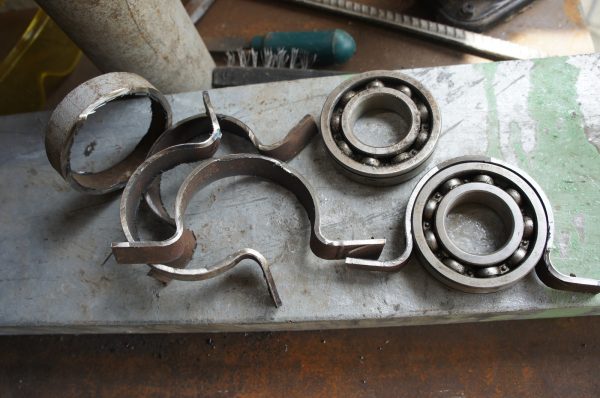
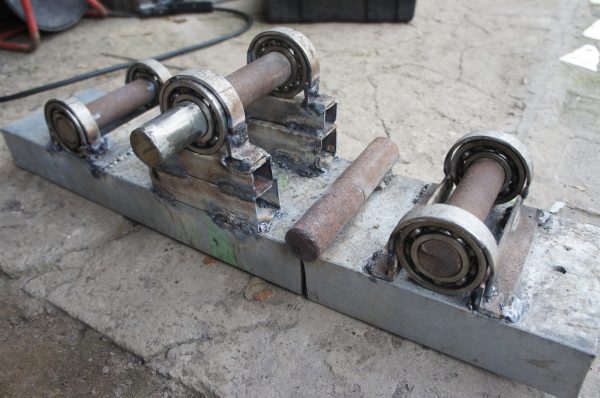
Do wykonania podstawy maszyny i wsporników potrzebny będzie ceownik o wysokości ścianki od 150 do 200 mm w ilości około 3 m. Jako oprawy dla łożysk, podstawy walców, użyta zostanie rura stalowa o średnicy wewnętrznej równej średnicy zewnętrznej łożysk, którą dzieli się na 6 krótkich odcinków.
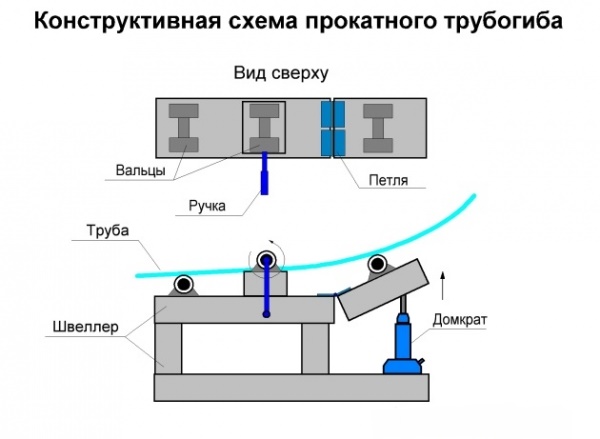
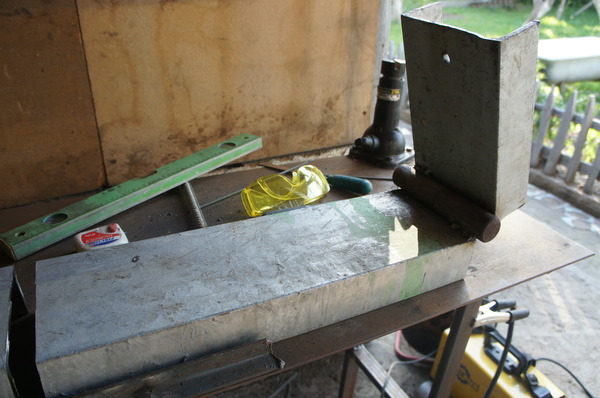
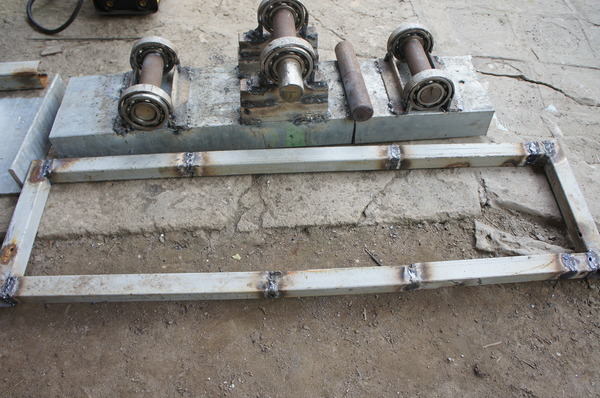
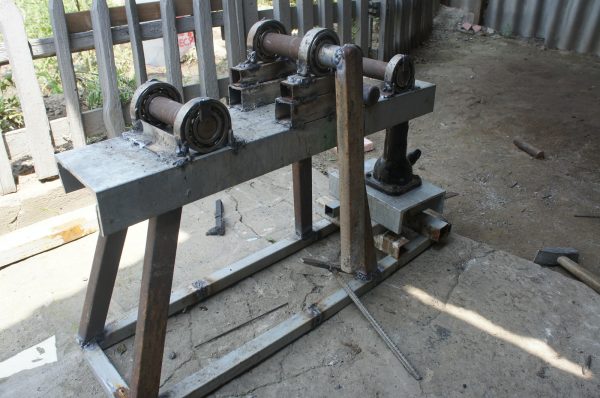
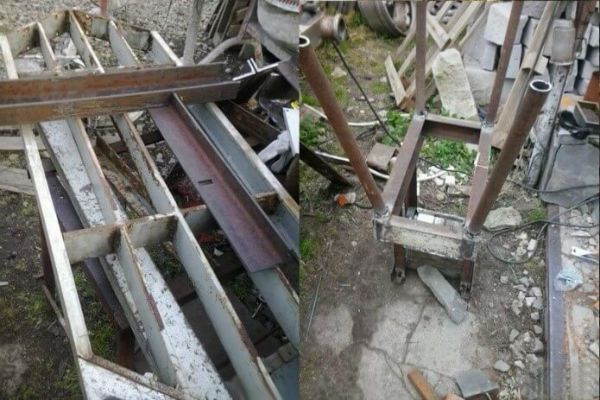
Z ceownika wykonuje się podstawę i dwie platformy. Odchodząc od jednej z stron około 0,5 m, przyspawa się pionową kolumnę z tego samego ceownika. W tym celu łączy się dwa odcinki parami, aby kolumna była wytrzymała.
Ściśle przestrzegając poziomu, montuje się stałą platformę, a do niej przyspawa się tylną kolumnę. Następnie bierze się odcinek rury profilowej i dobudowuje ograniczniki o wysokości nie mniejszej niż grubość rury profilowej, której deformację planuje się wykonać na wykonywanej maszynie.
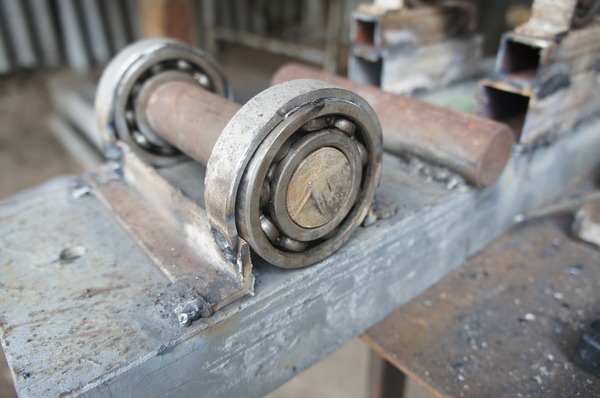
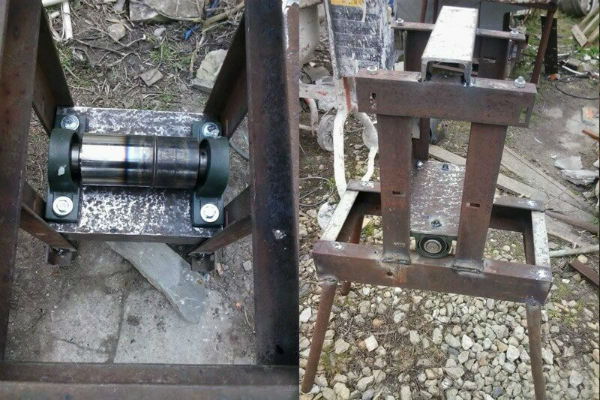
Platformę prowadzącą łączy się z głównym stołem za pomocą zawiasów drzwiowych. Na dobudowane ograniczniki i krawędzie obu platform za pomocą spawania montuje się łożyska i wzmacnia konstrukcję kątownikami. Wały wkłada się w łożyska, a do środkowego mocuje się rączkę.
Pod krawędzią platformy prowadzącej instaluje się podnośnik i mocuje go do podstawy za pomocą połączenia śrubowego.
Montaż giętarki do rur z platformą obrotową wykonuje się w następującej kolejności:
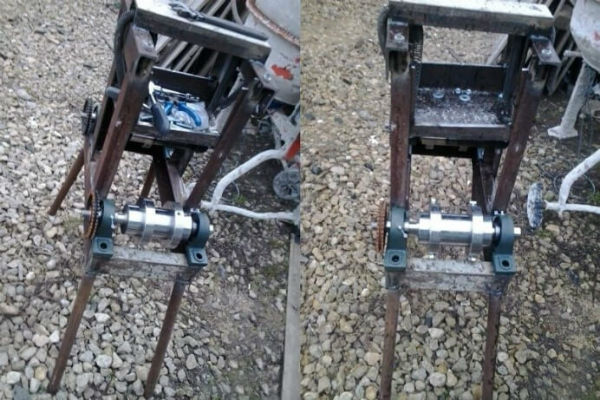
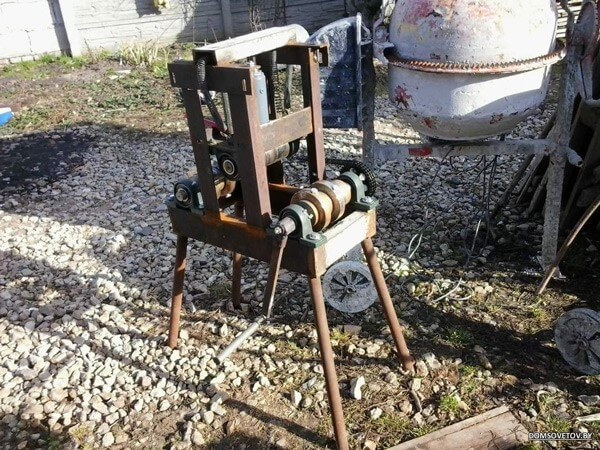
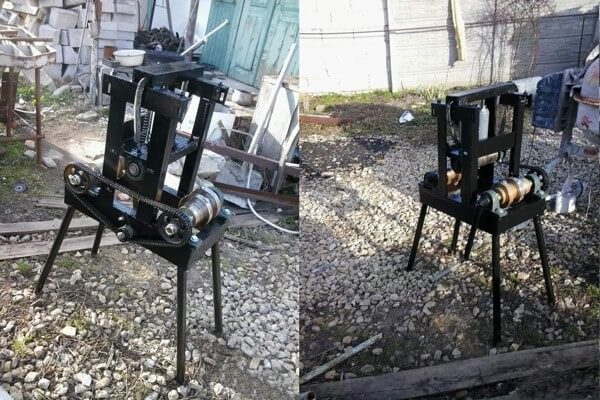
Walcowa maszyna z trzema rolkami
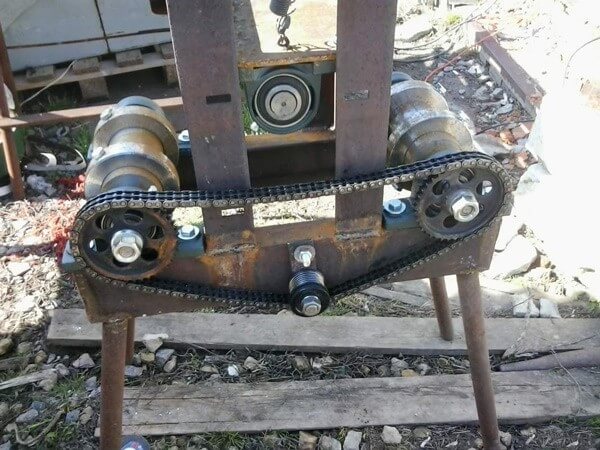
Na tej maszynie rurę układa się na rolkach umieszczonych po bokach. Górną ruchomą rolkę opuszcza się na wyrób z góry i w ten sposób mocuje się go. Następnie obraca się rączkę i za pomocą łańcucha przekazuje się ruch wałom. Rura przeciągana jest i zmienia swoją geometrię.
Stopniowo zwiększając nacisk poprzez dokręcanie śruby dociskowej i przeciągając przedmiot obrabiany, osiąga się wygięcie rury pod wymaganym kątem.
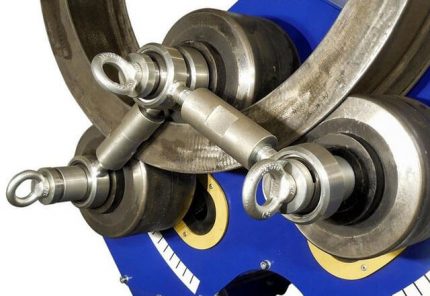
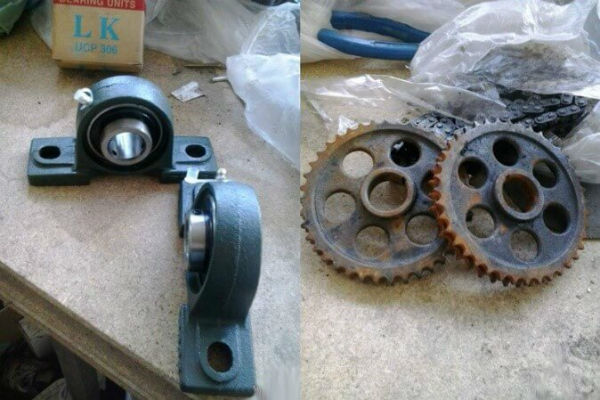
Aby wykonać giętarkę pracującą według takiego schematu, należy przygotować półkę i profilowany metal walcowany na ramę, wały, 4 mocne sprężyny, łańcuch, łożyska, elementy złączne, inne części. Do zamocowania łożysk potrzebne będą 3 wały o parametrach odpowiadających kołom zębatym i łożyskom.
Dwa wały są przeznaczone do umieszczenia bocznego, a trzeci (dociskowy) do zawieszenia na sprężynach. Te elementy najprawdopodobniej trzeba będzie zamówić w warsztacie, a resztę można wykonać samodzielnie.
W skład wału dociskowego wchodzą łożyska, koła zębate i pierścienie. W pierścieniach nacina się gwint pod śruby zaciskowe i wykonuje rowki. W półkach z ceownika wykonuje się gniazda pod wał dociskowy. Na końcowym etapie montuje się konstrukcję, zaczynając od ustawienia ramy.
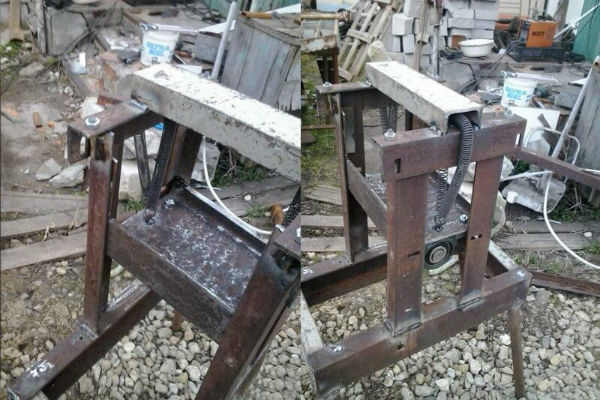
Następnie wał dociskowy na sprężynach, połączony z półką za pomocą połączenia wpustowego, zawiesza się. Wały podporowe instaluje się po bokach i naciąga między nimi łańcuch, używając jako uchwytu kątownika magnetycznego.
Do jednego z nich mocuje się uchwyt z obracającą się rurką, następnie wykonuje się prace związane z montażem podnośnika. Mocuje się go do platformy za pomocą śrub i spawania.
Podczas montażu wału zawieszonego należy zachować określoną kolejność: najpierw instaluje się go na półce, do niej przyspawa się nakrętki pod sprężyny, odwraca się platformę i podłącza do sprężyn. Należy pamiętać, że wraz ze zwiększeniem odległości między rolkami siły potrzebne do gięcia maleją.
Do montażu giętarki walcowej potrzebne będą:
Na naszej stronie znajduje się jeszcze kilka artykułów, w których szczegółowo opisano warianty domowych urządzeń do gięcia rur profilowych, zalecamy zapoznanie się:
- Jak zbudować giętarkę do rur profilowych własnoręcznie: przegląd najlepszych domowych konstrukcji
- Jak wykonać giętarkę do rur samodzielnie: przykłady najlepszych domowych konstrukcji
Jak wygiąć rurę profilową w prosty sposób?
Najbardziej prymitywnym przyrządem do zmiany kształtu rury profilowej jest użycie drewnianego szablonu. Można go zastosować w przypadku gięcia cienkościennych rur ze stali lub aluminium. Do wykonania takiego improwizowanego urządzenia bierze się deski, łączy je ze sobą w dowolny sposób i wycina szablon.
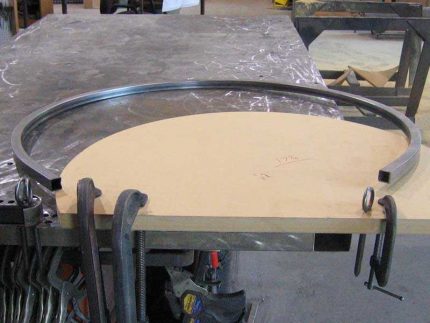
W miejscu styku z rurą grubość szablonu powinna być o kilka centymetrów większa niż wysokość przekroju rury profilowej. Krawędź szablonu wykonuje się ze skosem, w przeciwnym razie rura może się ześlizgnąć.
Konstrukcję wyposaża się w opór i mocuje do jakiegoś stabilnego podłoża. Rurę umieszcza się między płaszczyzną szablonu a oporem i zaczyna się giąć materiał, zaczynając od krawędzi rury. Jeśli rozpocznie się proces gięcia od środka, cienkościenna rura może się spłaszczyć.
W rurę można włożyć metalowy pręt o średnicy równej przekrojowi przelotowemu rury, albo po prostu wziąć odcinek rury i nasunąć go na koniec obrabianego elementu. W każdym razie będzie to wygodniejsze.
Więcej szczegółów na temat gięcia rury profilowej bez specjalnego wyposażenia znajdą Państwo w tym materiale.
Według tej samej zasady produkuje się mocniejsze maszyny. W tym przypadku siłę wytwarza się za pomocą wciągarki, a rurę mocuje się mocniej, aby się nie zerwała.
Podsumowanie i przydatny film na ten temat
Podstawowe zasady wykonania maszyny do obróbki rur profilowych:
Maszyna do gięcia rur, konstrukcyjnie zbliżona do fabrycznej:
Ze wszystkich wariantów giętarek do profili należy wybrać konstrukcję najbardziej odpowiadającą celowi jej użycia. Czasami wystarczy najprostszy mechanizm, aby zapewnić sobie niezbędną ilość giętego profilu bez znacznych nakładów finansowych.
Czy mają Państwo osobiste doświadczenie w budowie maszyny do gięcia rur? Być może mogą Państwo podzielić się przydatnymi informacjami na temat artykułu i zamieścić zdjęcie wykonanego urządzenia? Prosimy o pozostawienie komentarzy, dzielenie się doświadczeniami, zadawanie pytań w bloku znajdującym się poniżej.
 Jak zgiąć rurę profilową własnymi rękami bez specjalnych narzędzi
 Montaż rur HDPE własnymi rękami: instrukcja spawania + jak zagiąć lub wyprostować takie rury
 Wyroby z rur polipropylenowych własnymi rękami: opcje samodziałek do domu
 Jak zrobić krzesło z rur polipropylenowych własnymi rękami: instrukcja krok po kroku
 Montaż rur miedzianych własnymi rękami: technologia instalacji miedzianego rurociągu
 Technologia spawania rur polipropylenowych własnymi rękami: przegląd metod i niuansów
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania