Jak wykonywane jest gięcie rur metalowych: technologiczne szczegóły wykonania

Rury gięte pod kątem znalazły zastosowanie w przemyśle naftowym i chemicznym, w budowie maszyn i urządzeń. Bez nich nie obejdzie się żaden projekt architektoniczny ani budowlany.
Do zmian kierunku można używać wszelkiego rodzaju złączek, ale wtedy może wystąpić wyciek, a czasami jest to po prostu niedopuszczalne ze względów estetycznych. Bardziej atrakcyjny wygląd i wysoką niezawodność zapewnia gięcie rur – proces, który nie narusza ich integralności.
Opowiemy, jak najlepiej wygiąć metalową rurę zarówno w technologii na zimno, jak i na gorąco. W prezentowanym przez nas artykule opisano specyfikę gięcia rur wykonanych z różnych materiałów. Przedstawiono cechy pracy z rurami profilowymi i zwykłymi rurami okrągłymi.
Spis treści artykułu:
Cechy procesu gięcia
Każdy metal ma swoje własne cechy, bez ich uwzględnienia nie można nadać metalowym wyrobom walcowanym skomplikowanego kształtu. Na giętą rurę działają siły promieniowe i styczne.
Pierwsze deformują przekrój, a drugie sprzyjają powstawaniu zagnieceń. Podstawowym wymogiem końcowego rezultatu jest to, aby przekrój rury pozostał niezmieniony, a na ścianach nie było fałd. Gięcie pozwala zminimalizować liczbę spawów przy układaniu rurociągów z różnego rodzaju odgałęzieniami.
Sposoby gięcia rur
W zależności od wymaganego kąta zgięcia, materiału i średnicy rury, gięcie można wykonać ręcznie lub z użyciem specjalistycznego sprzętu. Rozróżnia się także gięcie na gorąco i na zimno, z wypełnieniem wnętrza rury i bez wypełnienia.
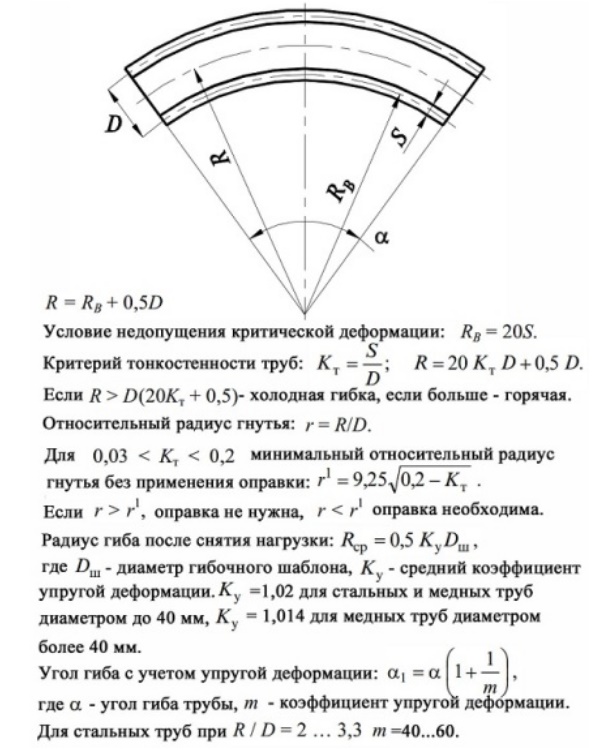
Po ustaniu działania obciążenia występuje zjawisko sprężynowania, wprost proporcjonalne do modułu sprężystości materiału. Wielkość możliwego odkształcenia zależy również od zastosowanej metody gięcia i geometrii obiektu.
Specyfika technologii na gorąco
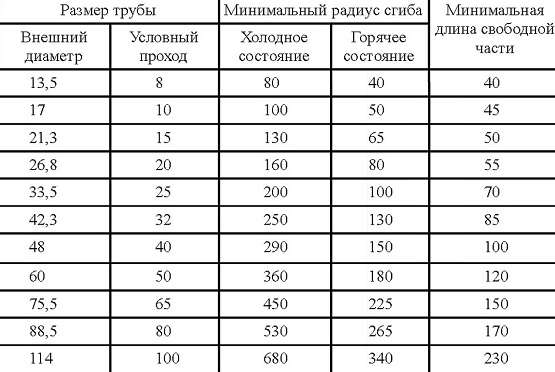
Wybierają tę metodę, gdy konieczne jest zgięcie rury o średnicy od 10 cm. Rury odkształca się na gorąco zarówno ręcznie, jak i z użyciem mechanizmów. Istnieje pojęcie minimalnego promienia gięcia.
Długość odcinka rury, który należy nagrzać, określa się na podstawie średnicy rury i kąta zgięcia. Przy tym zaokrąglenie nie może być mniejsze niż średnica rury pomnożona przez 3.
Długość nagrzewanego odcinka oblicza się według wzoru:
L = α x d / 15
We wzorze: L — szukana długość w mm, α — kąt zgięcia w stopniach, d — średnica zewnętrzna rury w mm, 15 — współczynnik. Załóżmy, że rurę o średnicy 200 mm należy zgiąć pod kątem 60⁰, wtedy L = 60 x 200/15 = 800 mm, czyli 4 średnice.
Aby zgiąć rurę, należy ją nagrzać do 900⁰. Optymalna temperatura do rozpoczęcia gięcia to 760⁰, a na koniec — 720⁰C. Przy przegrzaniu pogarszają się właściwości wytrzymałościowe materiału.
Proces gięcia na gorąco obejmuje kilka operacji:
- wykonanie szablonu;
- wypełnienie piaskiem;
- oznaczenie odcinka;
- nagrzewanie;
- gięcie.
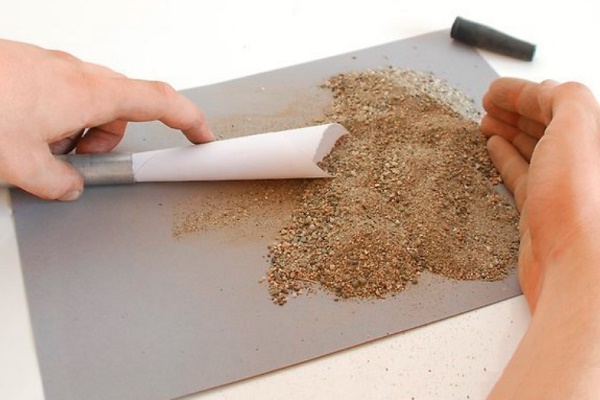
Aby nie uległ deformacji przekrój rury i na jej wewnętrznej stronie w miejscu gięcia nie tworzyły się fałdy, wewnętrzną przestrzeń wypełnia się piaskiem kwarcowym.
Wstępnie piasek suszy się i praży w celu usunięcia organicznych zanieczyszczeń w temperaturze od 150 do 500⁰, a następnie przepuszcza się przez drobne sito o oczkach 3,3 x 3,3 mm. Przed rozpoczęciem wypełniania rury należy zatkać jeden jej koniec.
Jako zatyczki stosuje się drewniane lub metalowe korki z otworem do odprowadzania gazów. Nie można używać drobnego i wilgotnego piasku, ponieważ pierwszy pod wpływem termicznym spieka się i mocno przywiera do ścianek rur.
Drugi, w wyniku tworzenia się pary, sprzyja powstawaniu wysokiego ciśnienia wewnętrznego, co może spowodować wylot korka. Niedopuszczalna jest obecność kamyków w wypełnieniu, mogą one przebić ściankę rury.
Proces wypełniania rury jest bardzo pracochłonny, dlatego transportuje się ją do wieży i nadaje jej lekko nachyloną lub pionową pozycję. Ponieważ jakość gięcia jest bezpośrednio zależna od zagęszczenia wypełnienia, rurę podczas procesu stale się obija. Głuchy dźwięk świadczy o dobrym wypełnieniu detalu.
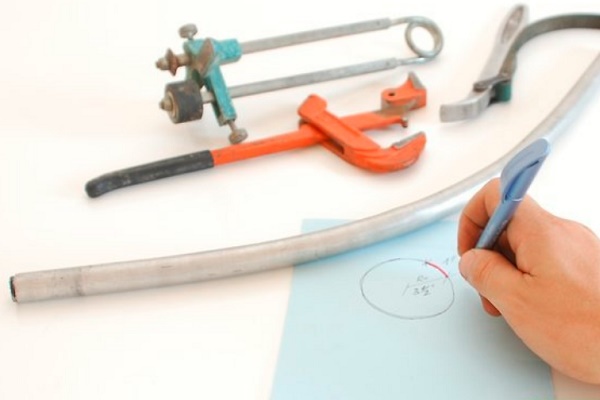
Przed przystąpieniem bezpośrednio do głównej operacji, na wypełnionej piaskiem rurze zaznacza się odcinki przyszłych gięć, przykładając szablon. Rury nagrzewa się w piecach lub paleniskach. Gnie się zarówno ręcznie, jak i mechanicznie.
W tym drugim przypadku stosuje się specjalne płyty wyposażone w słupki oporowe, za pomocą których mocuje się nagrzany odcinek rury, oraz dociski służące do utrzymania końca rury na płycie. Na przeciwny koniec rury zakłada się linę, której naciąg za pomocą wciągarki lub windy powoduje wygięcie rury.
Aby ścianki rury nie uległy deformacji, w przestrzeń między słupkiem a rurą umieszcza się podkładki — proste lub zakrzywione. Wolny koniec z założoną liną zabezpiecza się za pomocą podstawki. Podczas procesu kontroluje się geometrię rury, okresowo przykładając do niej szablon.
Po wygięciu rury pod wymaganym kątem, usuwa się korki przez wypalenie lub po prostu je wybija. Piasek wysypuje się, rurę czyści i płucze. Przeprowadza się końcowe sprawdzenie gięcia za pomocą szablonu.
Gięcie metodą na zimno
Do zmiany konfiguracji rur o małych średnicach stosuje się różne ręczne przyrządy, a dla większych — zmechanizowane giętarki. W warunkach domowych najczęściej wymagane jest gięcie wodno-gazowych rur stalowych, stosowanych w urządzeniach systemów wodociągowych i grzewczych.
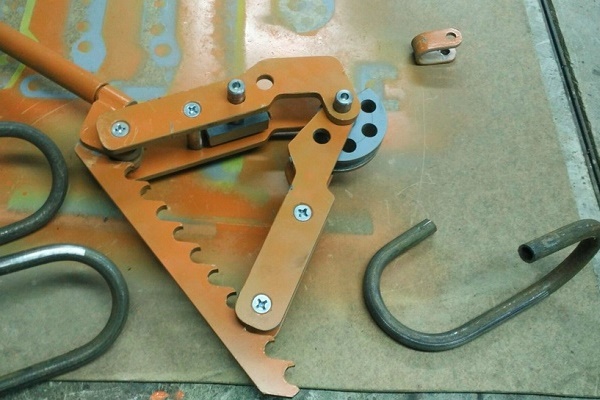
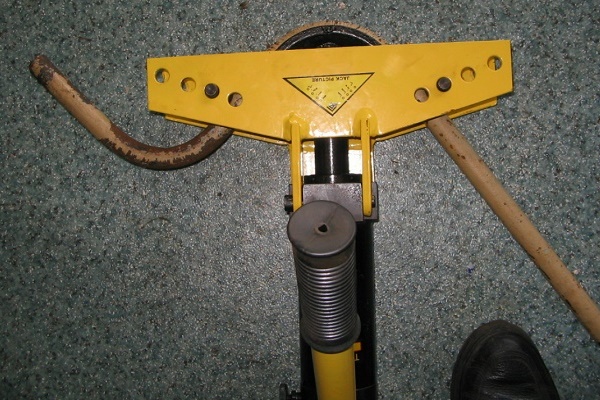
Gięcie rury pod kątem 90° nazywa się odwodem, 180° — kalaczem, z utworzeniem uskoku — utką (lub kaczką), w kształcie pętli — skobą.
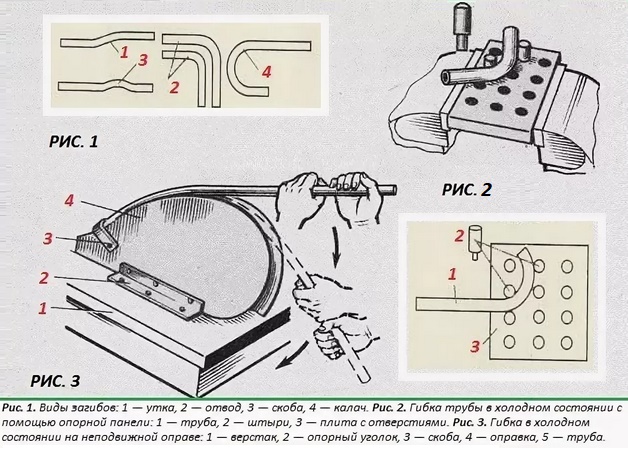
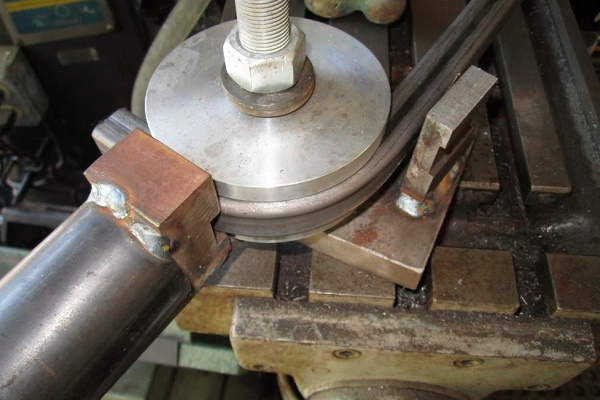
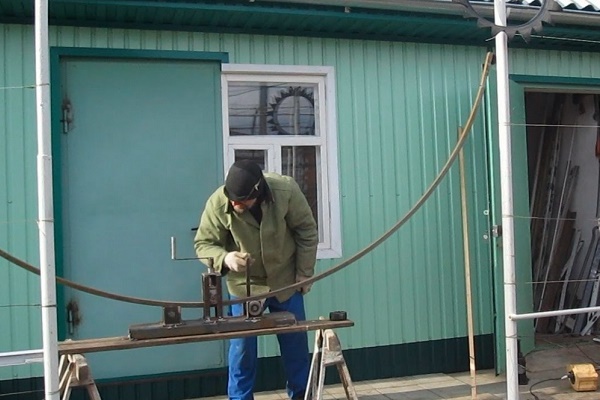
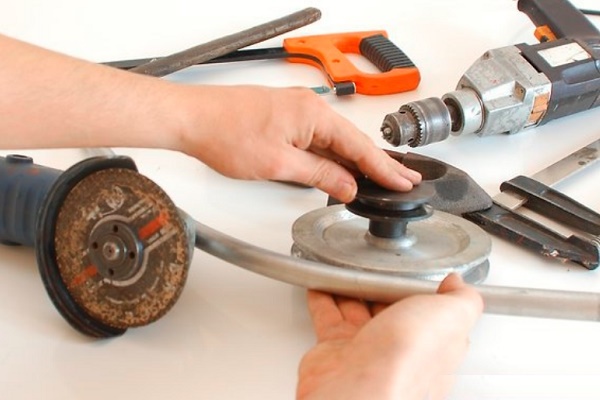
Do gięcia ręcznego istnieją również inne przyrządy. W warunkach domowych do wykonania wężownicy do podgrzewania wody, rurkę ze stali nierdzewnej o średnicy około 20 mm po prostu nawija się na odcinek rury o dużej średnicy. Uprzednio na dużą rurę przyspawa się obejmę, umieszcza się ją na podporach i zaciska.
Rurkę szczelnie wypełnia się piaskiem i zamyka korkami, następnie wkłada się do obejmy i zaczyna nawijanie. Rurę używaną jako szablon należy obracać, dlatego wymagany będzie wysiłek co najmniej dwóch osób. Po zakończeniu nawijania wężownicę prostuje się.
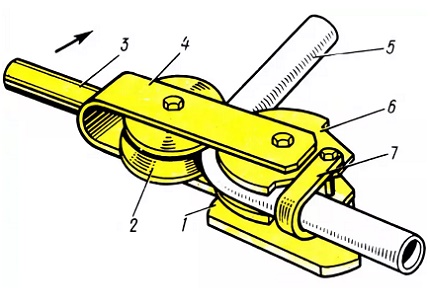
Gięcie rury ze stali nierdzewnej lub innego materiału w warunkach domowych można wykonać również na najprostszym przyrządzie. Jego stosowanie jest wskazane przy niewielkich ilościach prac.
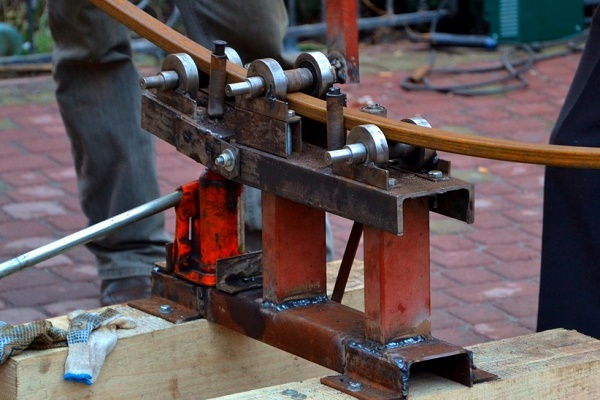
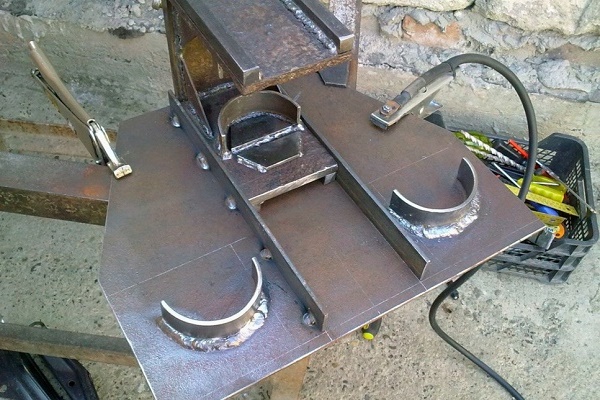
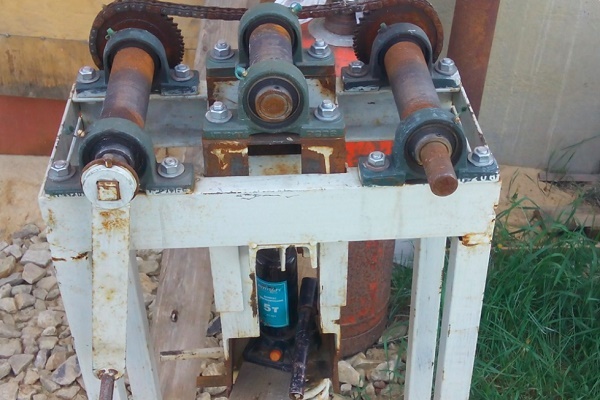
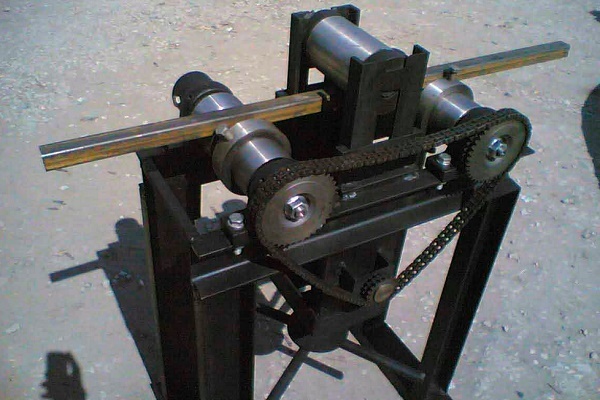
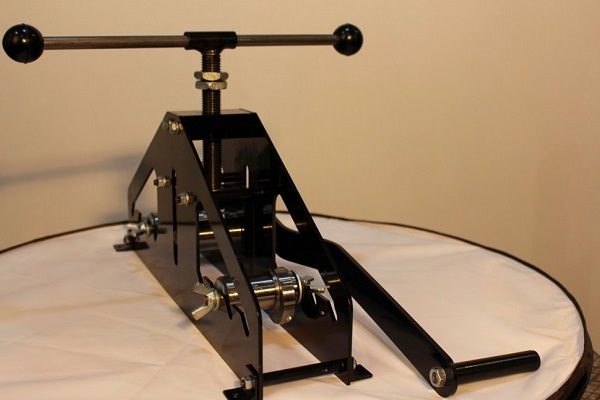
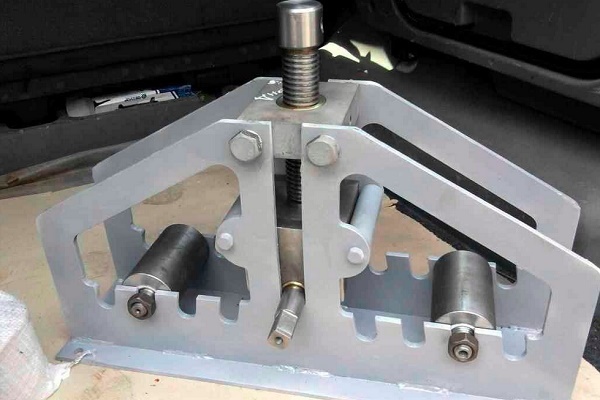
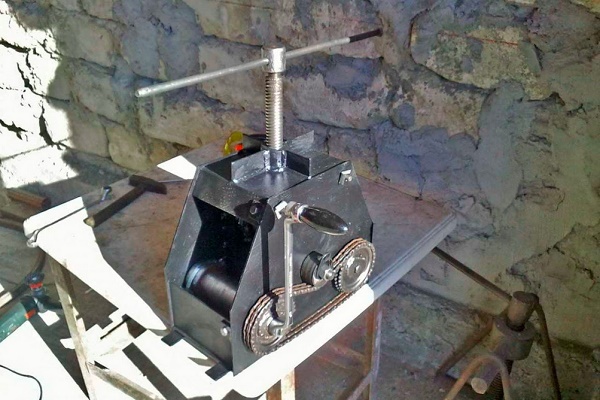
Nieskomplikowaną mechaniczną maszynę do gięcia rur można zbudować własnymi rękami, zwłaszcza jeśli posiada się umiejętności spawacza i zna się spawarkę:
Do wykonania prymitywnego przyrządu do gięcia rur potrzebna jest płyta betonowa, metalowe pręty i wiertarka udarowa. Płytę dzieli się na kwadraty 40 x 40 lub 50 x 50 mm. W rogach kwadratów wierci się otwory za pomocą wiertarki udarowej i wstawia w nie pręty.
Rurę wkłada się między pręty i, przykładając siłę, zagina. Dokładność przy takim sposobie gięcia nie jest idealna, ale do użytku w warunkach domowych jest wystarczająca. Do gięcia z większą precyzją można użyć przyrządu wykonanego na bazie lewarka.
Aby wewnętrzny przekrój rury nie uległ deformacji, stosuje się środki przeciwdziałające temu procesowi od wewnątrz. Jako wewnętrzne ograniczniki najczęściej używa się piasku. W tym celu w jeden koniec rury wkłada się zaślepkę, a przez drugi wsypuje się piasek, następnie również zatyka się go korkiem. Potem wykonuje się gięcie.
Czasami ogranicznikiem jest sprężyna specjalnie do tego celu wykonana. Do nawijania używa się drutu o średnicy od 1 do 4 mm. Sprężyna musi swobodnie wejść do rury w miejscu gięcia, na zewnątrz pozostawia się część drutu.
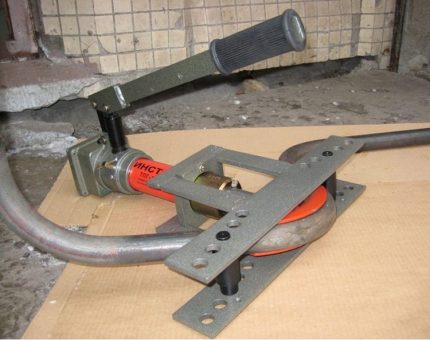
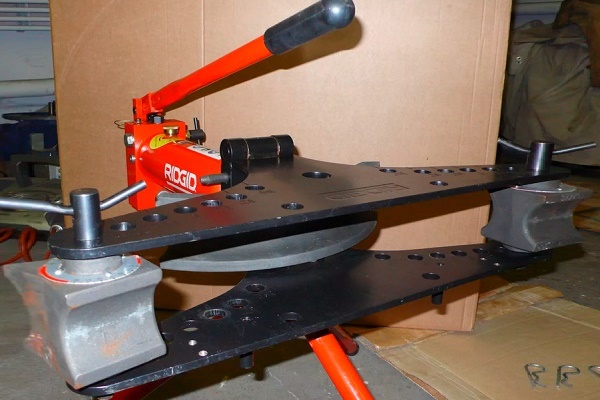
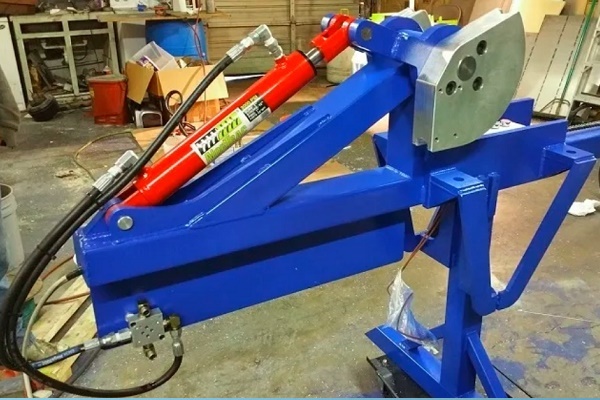
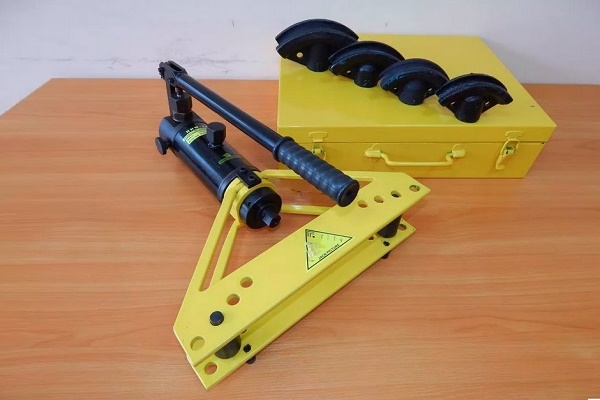
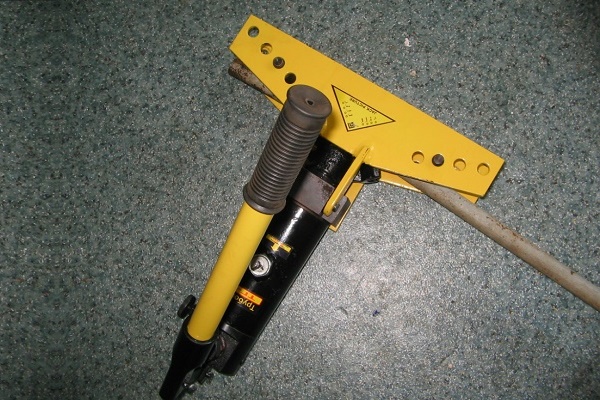
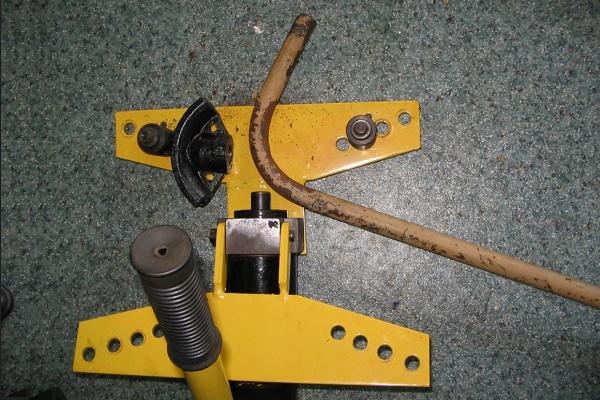
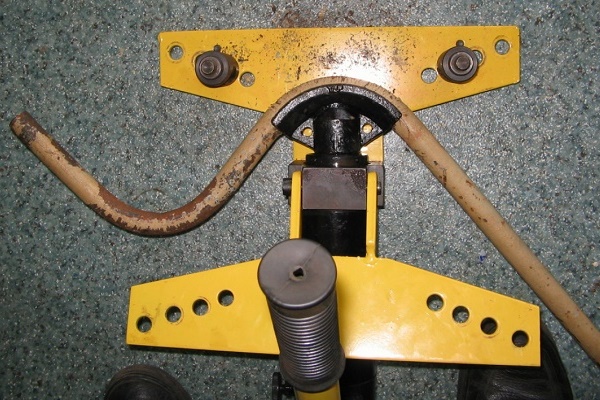
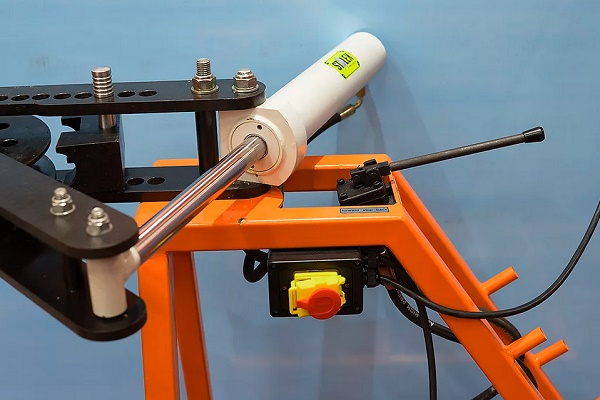
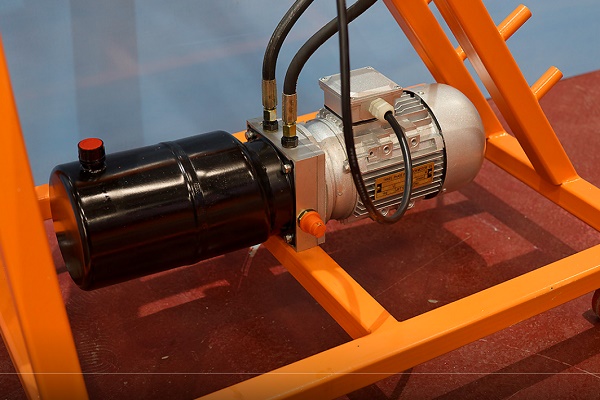
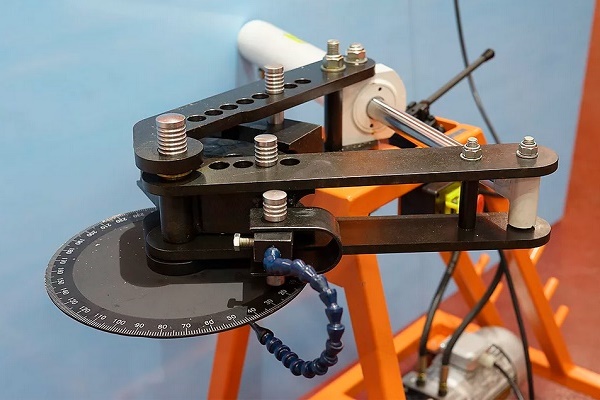
Układ hydrauliczny narzędzi ręcznych, przenośnych i stacjonarnych giętarek znacznie ułatwia proces gięcia i przyspiesza deformację rur:
Po wykonaniu gięcia sprężynę usuwa się, ciągnąc za drut. W przypadku pracy z rurą o kwadratowym przekroju, do wykonania sprężyny dobiera się drut o tym samym przekroju.
Nadaje się do tego celu również pęczek drutu składający się z pojedynczych odcinków, które wkłada się pojedynczo do środka, aż do miejsca przyszłego gięcia. Po zakończeniu operacji odcinki również wyciąga się pojedynczo. Ręcznie można zgiąć rurę ze stali nierdzewnej o przekroju do 4 cm i grubości ścianki 0,3 cm.
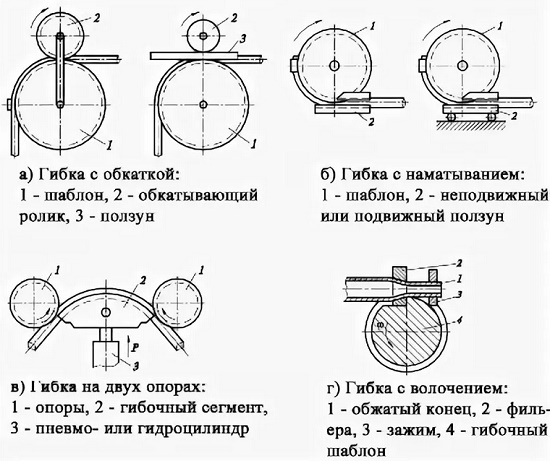
Do pracy z dużymi średnicami niezbędny jest profesjonalny sprzęt. Istnieją maszyny do gięcia rur wyposażone w trzpień. Ten element konstrukcyjny to zwykły metalowy pręt.
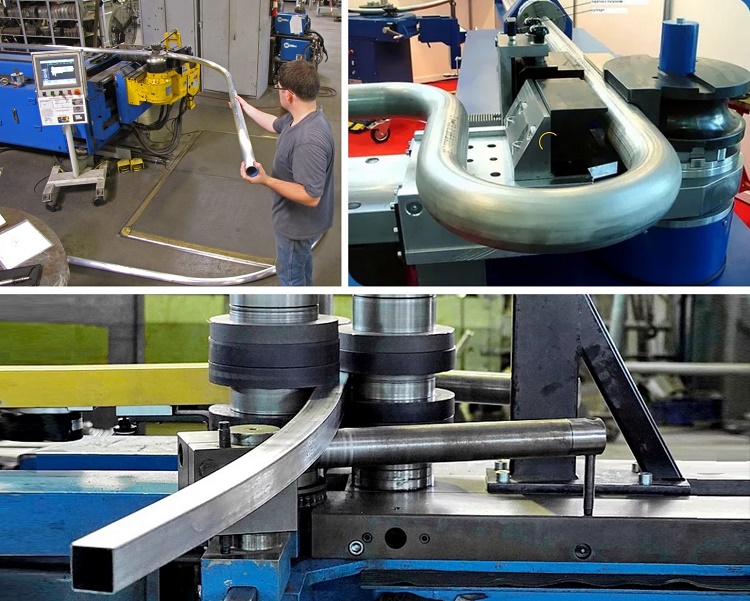
Przed rozpoczęciem procesu gięcia umieszcza się go w środku, aby zapobiec deformacji ścianek rury. Trzpienie wchodzące w skład zestawu mają różne przekroje, dlatego można dobrać odpowiedni dla określonej średnicy wyrobów rurowych.
Zmiana konfiguracji rur z metali nieżelaznych
Metale nieżelazne mają bardzo przydatną właściwość – wysoką plastyczność. Jednak wykazują one niewystarczającą wytrzymałość. W procesie gięcia, w wyniku przyłożenia sił ściskających i rozciągających, może wystąpić zgniecenie lub pęknięcie rury. Aby do tego nie doszło, należy ściśle przestrzegać technologii.
Jak giąć rury miedziane i mosiężne?
Do gięcia rur miedzianych, a także mosiężnych, stosuje się zarówno metody na gorąco, jak i na zimno. Przy wyborze pierwszej jako wewnętrznego wypełniacza wybiera się piasek, przy drugiej – stopioną kalafonię. Technologia gięcia jest taka sama jak w przypadku rur stalowych.
Produkty rurowe z miedzi i mosiądzu przed gięciem na zimno poddaje się wyżarzaniu z następnym chłodzeniem. Zakres temperatur dla obu materiałów jest taki sam – od 600 do 700⁰C. Różnica polega na środowisku chłodzącym – miedź umieszcza się w wodzie, a mosiądz chłodzi się na powietrzu.
Po zakończeniu procesu kalafonię usuwa się przez wytapianie. Aby zapobiec pęknięciu rury, procesu w żadnym wypadku nie rozpoczyna się od środka rury, tylko od końców. Jako narzędzia do gięcia stosuje się zarówno proste przyrządy, jak i skomplikowane urządzenia maszynowe.
Ręczne giętarki do rur działają dzięki fizycznemu wysiłkowi człowieka, a hydrauliczne ograniczają ten wysiłek do minimum. Zarówno jedne, jak i drugie wyposażone są w wymienne nasadki umożliwiające dobór odpowiedniej średnicy.
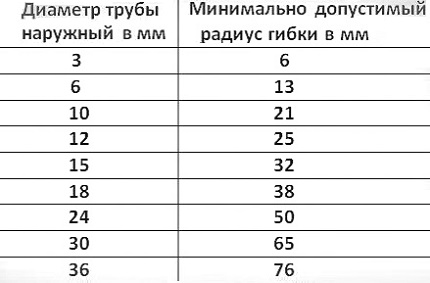
Praca z rurami miedzianymi i mosiężnymi jest znacznie łatwiejsza niż ze stalowymi, ale odkształcenie metalu podczas gięcia następuje według tych samych praw fizyki. Na zagiętym odcinku powierzchnia zewnętrzna ulega rozciąganiu, w wyniku czego ściany stają się cieńsze.
Wewnątrz rury zachodzą procesy odwrotne – ściana ulega ściskaniu i staje się grubsza. Istnieje ryzyko przekształcenia okrągłego przekroju w owal i zmniejszenia średnicy nominalnej, dlatego nie można przystępować do gięcia bez podjęcia środków zapobiegających tym zjawiskom.
Gięcie rur aluminiowych
Podstawowe metody gięcia rur aluminiowych są takie same jak w przypadku mosiężnych lub miedzianych:
- przepychanie między rolkami;
- walcowanie;
- odwijanie;
- nacisk.
Przed podjęciem decyzji, jak i jakim sposobem giąć rury aluminiowe, należy zapoznać się z każdym. Pierwszą metodę stosuje się do rur cienkościennych o średnicy maksymalnie 10 cm, gdy potrzebne jest uzyskanie łagodnego zagięcia przy niewielkich wymaganiach co do dokładności. Tutaj minimalny promień jest ściśle uregulowany. Jego wartość wynosi 5-6 średnic rury.
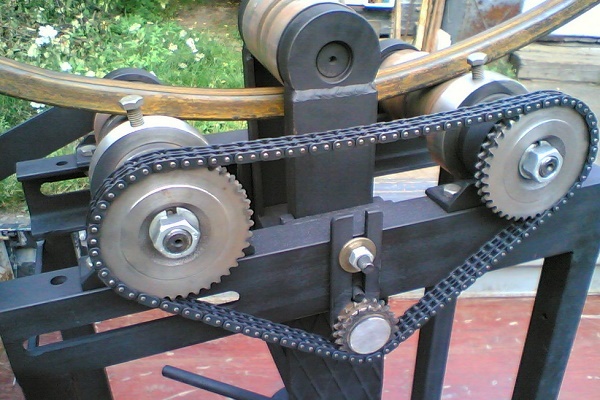
Krzywiznę odcinka określa położenie rolki odchylającej. Tą metodą najczęściej wykonuje się dekoracyjne elementy wnętrz. Drugą metodą gięcia materiałów rurowych o dużej średnicy, do czego używa się giętarek 3-rolkowych. Rurę przeciąga się między rolkami napędowymi, których orientacja określa promień gięcia.
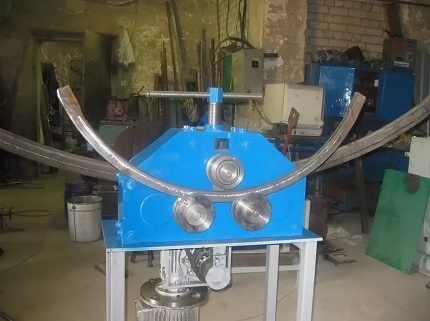
Dokładność tej metody jest jeszcze niższa od poprzedniej, ale element można poddać ponownemu zginaniu i powtarzać proces, aż do uzyskania wymaganej geometrii.
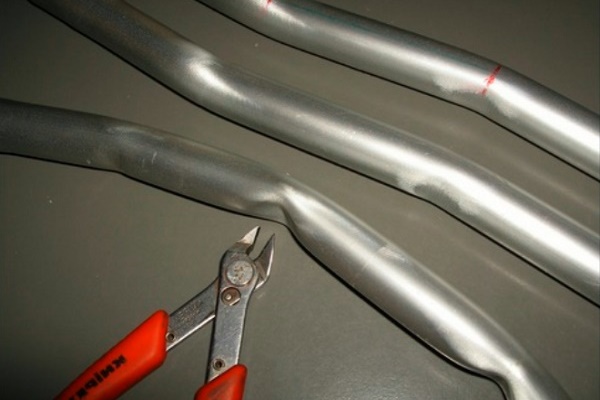
Zginanie cienkościennych rur aluminiowych można przeprowadzić ręcznie, odpowiednio się przygotowując:
Metoda walcowania nie przewiduje obecności wewnętrznego wypełniacza, dlatego nie stosuje się jej do uzyskiwania małych promieni. Przy wyborze tej metody nie uda się również spełnić rygorystycznych wymagań dotyczących owalności przekroju w miejscu zgięcia.
Do odkształcania rury aluminiowej pod ciśnieniem stosuje się prasy z zamontowanymi na nich stemplami z matrycą o wymaganym kształcie. Zadaną geometrię uzyskuje się w wyniku działania ciśnienia wywieranego z zewnątrz.
W niektórych przypadkach ciśnienie może być wewnętrzne, gdy rurę umieszcza się w formie i podaje do środka ciecz pod ciśnieniem wystarczającym, aby docisnąć ją do ścianek.
Rury z duraluminium niełatwo zgiąć, ponieważ ten materiał jest dość twardy i sprężysty. Aby ułatwić proces, wypala się je bezpośrednio przed gięciem w temperaturze od 350 do 400°C, a następnie czeka, aż rury ostygną naturalnie na powietrzu.
Sposoby gięcia rur o dużych średnicach
Stosunkowo niedawno pojawiające się metody — gięcie rur z wykorzystaniem prądów przemysłowych i wysokiej częstotliwości oraz gięcie z rozciąganiem. W pierwszym przypadku stosuje się wysokowydajne urządzenie wysokiej częstotliwości, w którym rurę o średnicy 95–300 mm nagrzewa się, wykonuje gięcie i chłodzi.
W jej skład wchodzą dwie części — mechaniczna w postaci giętarki oraz elektryczna, obejmująca część elektryczną i urządzenie wysokiej częstotliwości.
Rura odkształca się tylko na nagrzanym odcinku znajdującym się w strefie induktora. Zmiana geometrii do żądanego wymiaru następuje pod wpływem odchylającego się rolka. Tą metodą można uzyskać gięcie o krzywiźnie małego promienia.
Gięcie z użyciem drugiej metody wykonuje się na maszynach do gięcia z rozciąganiem, w skład których wchodzi stół obrotowy. Na rurę działają duże siły rozciągające i zginające. W ten sposób uzyskuje się ostro zgięte gięcia o stałej grubości ścianki na całym obwodzie.
Metodę stosuje się do gięcia rur o dużej średnicy, używanych w przemyśle lotniczym, samochodowym, stoczniowym, gdzie do rurociągów stawia się wysokie wymagania. Zaletą jest możliwość gięcia rur o ściance od 2 – 4 mm pod kątem 180⁰.
Cechy gięcia rur profilowych
Produkty rurowe profilowane mają bardziej estetyczny wygląd niż ich odpowiedniki o przekroju okrągłym, dlatego często występują w konstrukcjach domowych. Podczas gięcia od wewnątrz działa na nie siła ściskająca, a od zewnątrz – rozciągająca. Należy starannie dobrać metodę gięcia przed przystąpieniem do wykonania tej operacji.
Do asortymentu profili kształtowych zaliczają się rury o przekroju kwadratowym, owalnym, prostokątnym.
Istnieje kilka niuansów, o których nie należy zapominać, zajmując się gięciem rur profilowych w warunkach domowych bez posiadania specjalistycznego sprzętu:
- Optymalna długość giętego odcinka dla rur profilowych o cienkich ściankach i przekroju do 2 cm to wysokość rury pomnożona przez 2,5.
- Dla rur grubościennych długość strefy gięcia określa się poprzez pomnożenie przekroju przez trzy. W przeciwnym razie nie uniknie się pękania materiału na zewnątrz lub jego odkształcenia wewnątrz.
- Minimalna wartość promienia krzywizny to przekrój gięcia pomnożony przez 2,5.
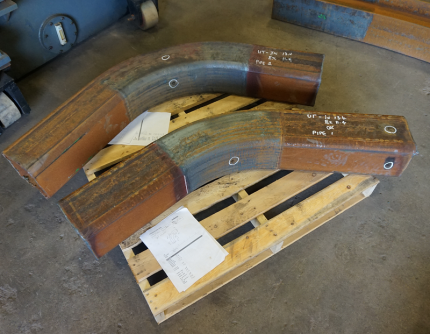
Nie biorąc pod uwagę tych wymagań, nie można nawet liczyć na dobry wynik. Metody gięcia nie różnią się od stosowanych przy pracy z wyrobami o przekroju okrągłym. Ponadto można zastosować metodę ręcznego gięcia z wykonywaniem poprzecznych przecięć, które wykonuje się na trzech stronach rury.
Długość nacięć i ich ilość określa się na podstawie obliczeń. Załóżmy, że mamy rurę 40 x 90 mm. Należy wykonać pełny obrót, tzn. zagiąć wzdłuż ścianki 40 mm pod kątem 180⁰ o promieniu 150 mm. Najpierw oblicza się długość półokręgu według promienia zewnętrznego:
L = (2π r : 2 = 2 × 3,14 × 190) : 2 = 596,6 mm
Dla promienia wewnętrznego obliczenia są takie same:
Lwewn. = (2 × 3,14 × 150) : 2 = 471 mm.
Sumę długości nacięć na wewnętrznym promieniu określa się według wzoru: Lwyc. = L – Lwewn. = 596,6 – 471 = 126 mm.
Osoby chcące własnoręcznie wykonać ręczną giętarkę do rur lub maszynę do gięcia rur profilowych własnymi rękami w zaproponowanych przez nas artykułach znajdą mnóstwo przydatnych informacji, schematów i pomocnych zaleceń.
Jeśli uwzględnić, że szlifierką można wykonać nacięcie o szerokości 5 mm, to na płaszczyźnie gięcia o długości 126 mm otrzyma się 25 nacięć, po których wykonaniu rurę zgina się aż do momentu, gdy krawędzie wycięć się zetkną. Nacięcia są spawane, a szwy czyszczone.
Jest jeszcze jeden sposób, którym zgina się rury profilowane i okrągłe, ale można go zastosować tylko w okresie zimowym. W tym celu w końce rury wkłada się korki, wlewa do środka wodę i czeka, aż zamarznie. Rurę zgina się, kontrolując proces szablonem, następnie wyjmuje się korki i usuwa ciecz.
Podsumowanie i przydatny film na ten temat
Film #1. Jak wygiąć rurę za pomocą dostępnych narzędzi, dowiesz się z tego wideo:
Film #2. Jak wygiąć rurę o dowolnym przekroju w okrąg:
Film #3. Domowa giętarka do rur – przydatna rzecz w gospodarstwie:
Podczas wykonywania remontu lub budowy domu potrzeba wygięcia rury – okrągłej lub profilowej – pojawia się często. Jeśli zakres jest niewielki, można to zrobić własnoręcznie. Masowe gięcie wyrobów rurowych jest możliwe tylko przy posiadaniu specjalnego wyposażenia.
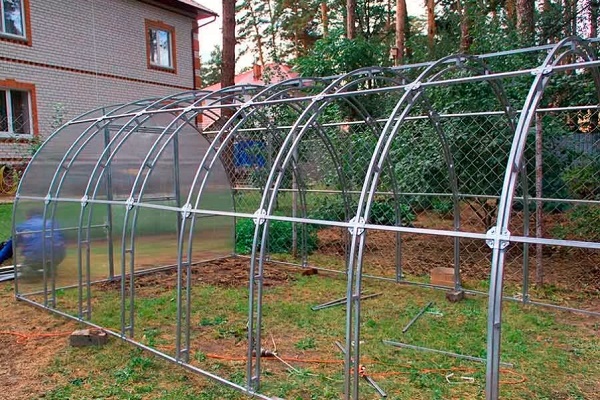
Opowiedzcie o tym, jak gięliście metalową rurę do budowy szklarni lub innych celów. Podzielcie się z odwiedzającymi witrynę niuansami technologicznymi, znanymi tylko wam. Piszcie, proszę, komentarze w bloku poniżej, zamieszczajcie zdjęcia na temat artykułu, zadawajcie pytania.
 Cięcie rur pod kątem: zalety i wady różnych metod + przykład wykonania prac
 Próba ciśnieniowa rur metalowo-plastikowych: kolejność i niuanse wykonywania prac
 Złączki zaciskowe do rur metaloplastycznych: rodzaje, oznaczenia, przeznaczenie + przykład prac montażowych
 Jak wykonuje się bezwykopowe układanie rur: cechy metody + przykład pracy
 Lutowanie rur polipropylenowych: zasady wykonywania prac i analiza możliwych błędów
 Wymiana rur w łazience: instruktaż krok po kroku przeprowadzenia prac
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
Świetny artykuł 🙂