Lutowanie rur polipropylenowych: zasady wykonywania prac i analiza możliwych błędów

Możliwość samodzielnego montażu rurociągów – to niewątpliwy plus wyrobów polipropylenowych. Używając wygodnego i lekkiego materiału, można samodzielnie zbudować kanalizację, naprawić i zmodernizować instalację wodociągową.
Najważniejsze – zrozumieć specyfikę łączenia elementów montażowych ze sobą. Przyznajcie Państwo, że jest to istotna część pracy, odpowiadająca za szczelność magistrali i jej bezproblemową eksploatację.
Oferujemy Państwu szczegółowo przedstawione informacje na temat tego, jak wykonuje się zgrzewanie rur polipropylenowych, jaki sprzęt jest używany w pracy, a także wymieniamy najczęstsze błędy początkujących spawaczy.
Przedstawione przez nas informacje pomogą zbudować niezawodnie działające instalacje. Dla lepszego zrozumienia artykuł został uzupełniony o załączniki graficzne i instrukcję wideo.
Spis treści artykułu:
Specyfika zgrzewania rur polipropylenowych
Proces zgrzewania odbywa się dzięki wyraźnym właściwościom termoplastycznym materiału. Polipropylen mięknie pod wpływem ogrzewania – uzyskuje stan podobny do plasteliny.
Ogólny opis technologii
Powrót materiału do warunków normalnej temperatury otoczenia przyczynia się do stwardnienia jego struktury do normalnego stanu. Te właściwości stały się podstawą technologii zgrzewania, która w języku technicznym nazywa się – zgrzewanie politfuzyjne.
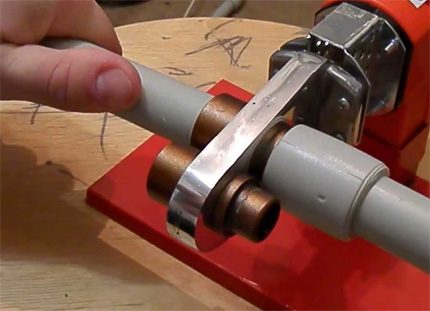
W praktyce stosuje się dwie metody łączenia spawanych elementów:
- Mufowa.
- Doczołowa.
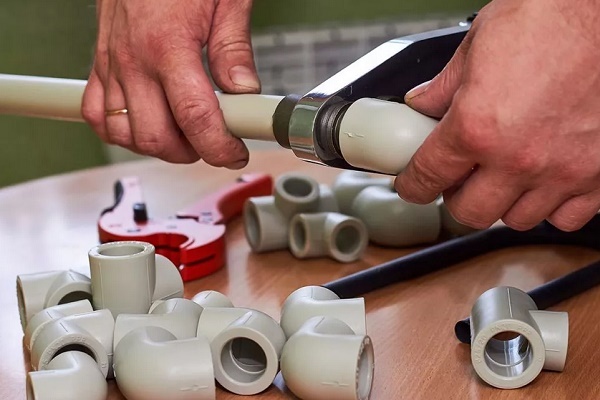
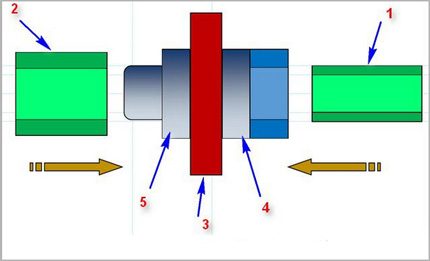
Metoda muftowa. Technika zgrzewania pokazuje, jak można zgrzewać rury polipropylenowe, używając do tego kształtki – złączki lub rury o większej średnicy zewnętrznej. Zazwyczaj w ten sposób wykonuje się zgrzewanie rur plastikowych, których średnica nie przekracza 63 mm.
Zasada zgrzewania dwóch elementów w tym przypadku opiera się na stopieniu części rury na zewnętrznym obwodzie i części złączki na wewnętrznej powierzchni. Następnie oba elementy są ściśle łączone.
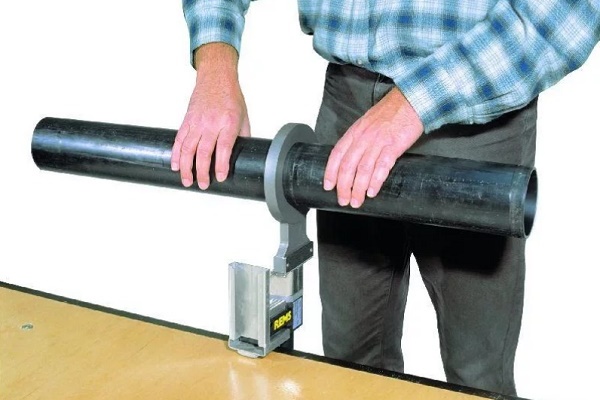
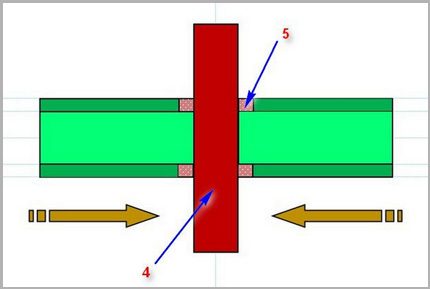
Metoda bezpośrednia. Metoda opiera się na tej samej zasadzie topienia małych odcinków rur plastikowych, a następnie ich łączenia. Jednak w tej wersji elementami łączącymi są dwie rury o tej samej średnicy, a łączone są powierzchniami czołowymi.
Ta, na pierwszy rzut oka, nieskomplikowana metoda zgrzewania polipropylenu wymaga dużej precyzji obróbki powierzchni łączenia oraz dokładnego ustawienia dwóch elementów wzdłuż osi podczas procesu łączenia.
Oprócz wymienionych technologii „na gorąco” praktykuje się również metodę „zgrzewania na zimno”. W tym przypadku jako aktywny składnik łączący stosuje się specjalny rozpuszczalnik, który jest w stanie zmiękczyć strukturę polipropylenu. Jednak ta metoda nie cieszy się dużą popularnością.
Maszyny do zgrzewania rur
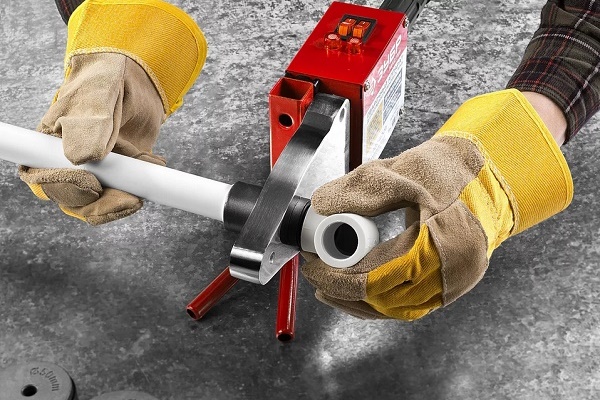
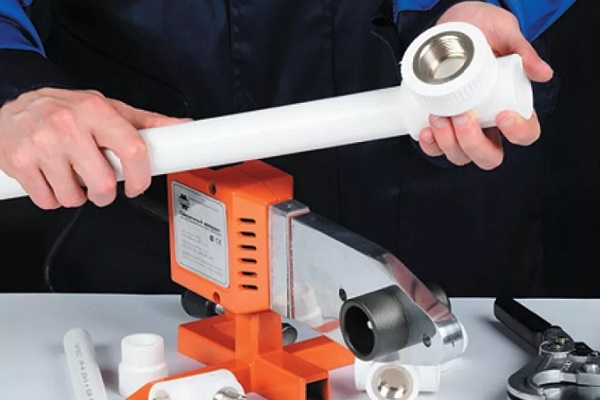
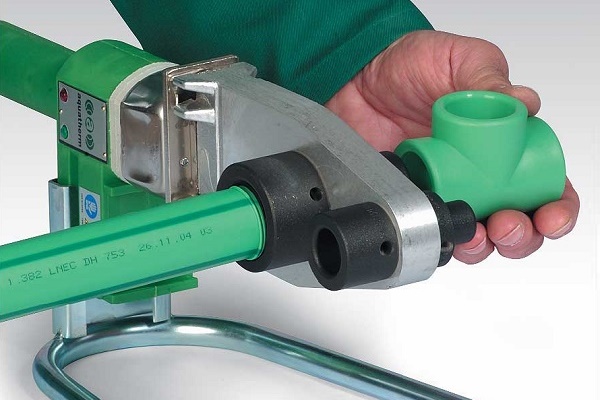
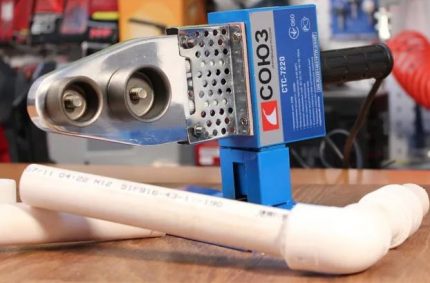
Zarówno metoda muftowa, jak i bezpośrednia wymagają zgrzewania rur plastikowych za pomocą specjalnych spawarek. Konstrukcyjnie sprzęt do zgrzewania przypomina coś w rodzaju elektrycznego żelazka.
Podstawą urządzeń jest masywny metalowy element grzejny, na którego powierzchni montowane są wymienne nasadki – metalowe tuleje o różnych średnicach. Taka spawarka nazywana jest żelazkiem do spawania.
Do wykonywania zgrzewania doczołowego konstrukcje spawarek charakteryzują się zwiększoną złożonością. Zazwyczaj w skład takiego sprzętu wchodzi nie tylko element grzejny, ale także system centrowania zgrzewanych elementów.
Z reguły sprzęt do zgrzewania bezpośredniego, podobnie jak sama technologia, rzadko jest stosowany w sferze domowej. Priorytet użycia – przemysł.
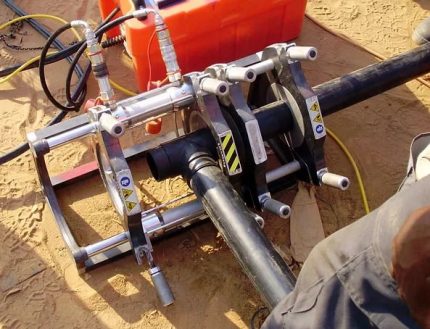
Oprócz lutownic, potrzebne będą również:
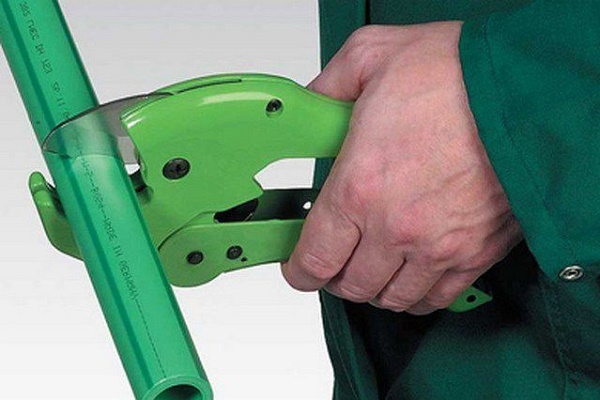
- nożyczki – obcinak do rur polipropylenowych;
- miarka budowlana;
- kątownik ślusarski;
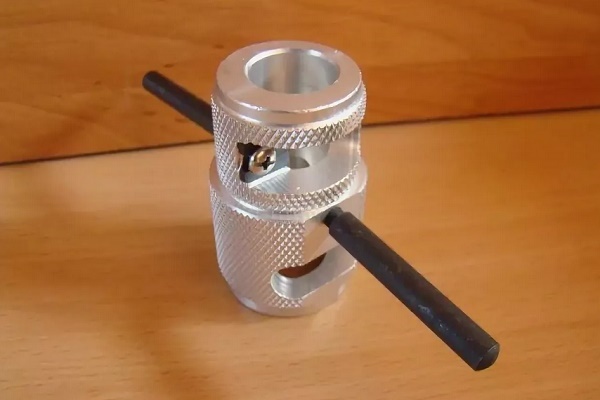
- szajwer do rur zbrojonych;
- marker lub ołówek;
- środek do odtłuszczania powierzchni.
Ponieważ prace są wykonywane na urządzeniach wysokotemperaturowych, należy obowiązkowo zakładać grube rękawice robocze.
Procedura zgrzewania polipropylenu
Ważne ostrzeżenie! Prace przy zgrzewaniu materiałów polimerowych powinny być wykonywane w warunkach dobrej wentylacji pomieszczenia. Podczas nagrzewania i topienia polimerów wydzielają się toksyczne substancje, które w określonym stężeniu mają poważny wpływ na zdrowie człowieka.
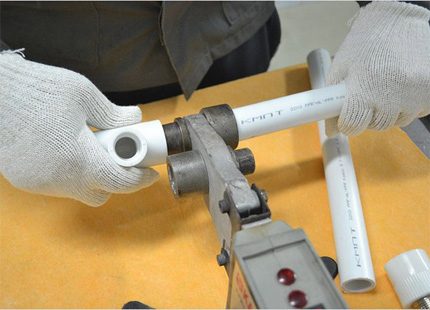
Przede wszystkim należy przygotować się do pracy:
- Na płycie grzejnej zamontować tuleje o odpowiedniej średnicy.
- Regulator temperatury zgrzewania ustawić na 260°C.
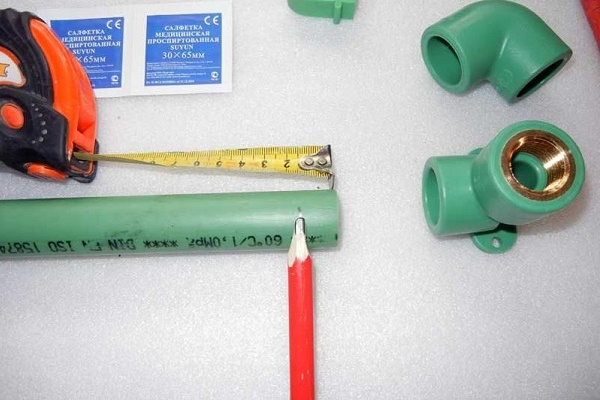
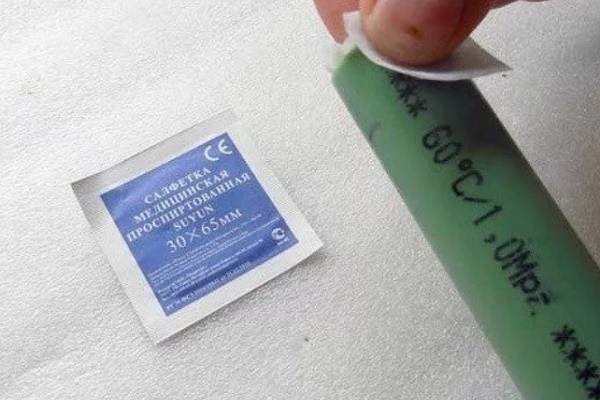
- Przygotować elementy łączone – oznaczyć, zdjąć fazkę, odtłuścić.
- Włączyć zgrzewarkę.
- Poczekać na osiągnięcie temperatury roboczej – zaświecenie zielonego wskaźnika.
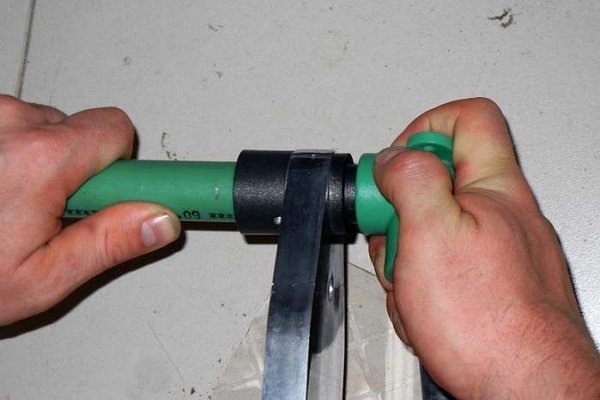
Elementy łączone (rura – mufa) jednocześnie nasadzić na tuleje zgrzewarki. Przy tym rura polipropylenowa jest nasadzana na wewnętrzną część jednej tulei, a mufa (lub kielich kształtki) na zewnętrzną powierzchnię drugiej tulei.
Zazwyczaj końce rury wkłada się do granicy wcześniej oznaczonej linii, a mufę nasadza się do oporu. Trzymając elementy polipropylenowe na rozgrzanych tulejach, należy pamiętać o ważnym niuansie technologii – czasie wygrzewania.
W przypadku niewystarczającego czasu wygrzewania istnieje ryzyko uzyskania niskiego stopnia dyfuzji materiału, co wpłynie na jakość złącza. Jeśli natomiast przetrzyma się elementy zbyt długo, istnieje wysokie ryzyko deformacji struktury wyrobu. Grozi to pogorszeniem jakości zgrzewu.
Zaleca się korzystanie z tabeli, która wskazuje optymalną wartość czasu dla rur o różnych parametrach technicznych.
Tabela czasu lutowania rur polipropylenowych
| Średnica nominalna rury, mm | Czas nagrzewania dla optymalnej dyfuzji, s | Czas na złączenie elementów, s | Czas na chłodzenie elementów, min |
| 20 | 5-8 | 8 | 2 |
| 25 | 7-11 | 10 | 3 |
| 32 | 8-12 | 12 | 4 |
| 40 | 12-18 | 20 | 5 |
Po wytrzymaniu elementów na trzpieniach przez optymalny okres czasu, zdejmuje się je i szybko łączy nagrzane części. Procedurę łączenia należy wykonać precyzyjnie, szybko (zgodnie z czasem w tabeli), z zachowaniem współosiowości lutowanych elementów.
Dopuszcza się dokonanie niewielkiej korekty osiowej (w ciągu 1-2 s), ale obracanie elementów względem siebie jest niedopuszczalne.
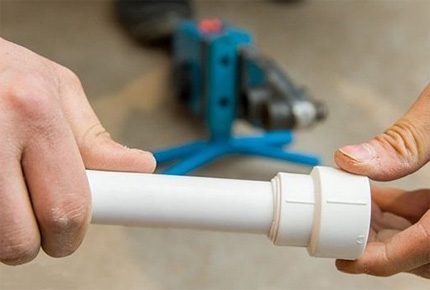
Podany czas lutowania wszelkich rur polipropylenowych może być korygowany w zależności od warunków wykonywania prac i właściwości materiału.
Na przykład, jeśli montaż odbywa się przy ujemnych temperaturach otoczenia, podane normy naturalnie wzrastają do 50% wartości nominalnej. Dla każdych niestandardowych warunków czas nagrzewania dobiera się metodą lutowania próbnego.
Łączenie rur przez zgrzewanie z warstwą wzmacniającą
Przyjrzyjmy się, jak prawidłowo lutować zbrojone rury polipropylenowe. Tutaj obowiązkowe jest usunięcie materiału ochronnego. Obecność warstwy zbrojonej (folii aluminiowej) w strukturze rury wymaga dodatkowego nagrzewania. Ale to nie jest najważniejsze.
Zazwyczaj takie wyroby mają zwiększoną średnicę i nie pasują do standardowych końcówek lutownicy. Należy je oczyścić przed procesem lutowania. Wyjątek stanowią rury zbrojone włóknem szklanym. Są one lutowane standardowo.
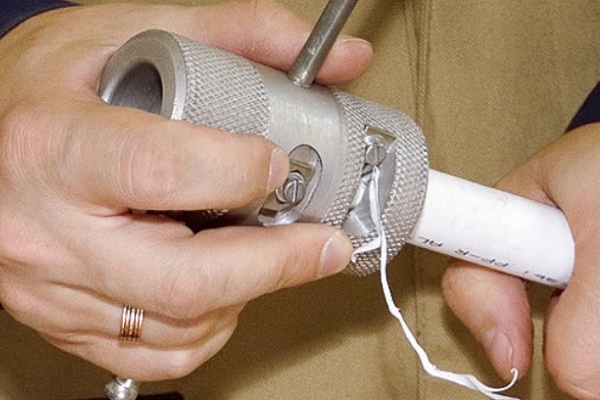
Ze względu na różnorodność technologii zbrojenia rur polipropylenowych, stosuje się różne metody obróbki przed lutowaniem. Tradycyjnie do czyszczenia używa się szwajera.
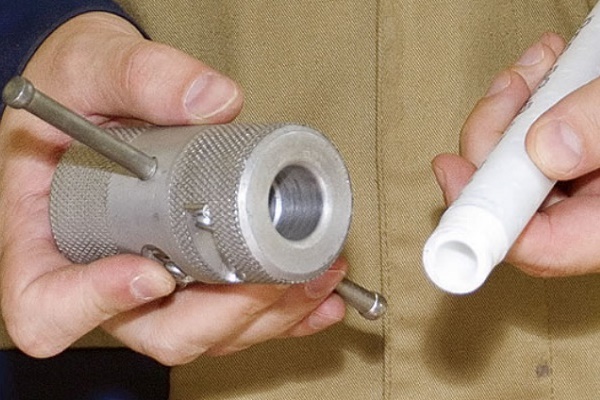
Taką nazwę ma specjalne urządzenie w postaci metalowej tulei z nożami. Szwajer nakłada się na końcową część rury przeznaczoną do lutowania i ruchami obrotowymi wokół osi rury ściera się warstwę zbrojoną aż do czystego plastiku.
Jeżeli warstwa zbrojona znajduje się w środkowej części ścianki plastikowej rury, wówczas do obróbki rozsądniej jest zastosować inne narzędzie – torcewator do rur plastikowych.
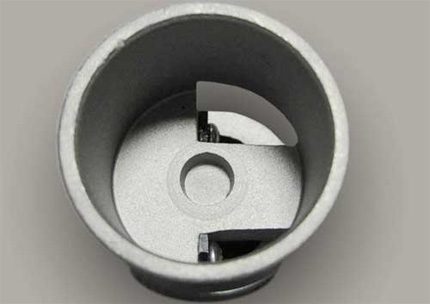
Urządzenie niewiele różni się od szajera (ściągacza warstwy zbrojonej), z wyjątkiem rozmieszczenia i konstrukcji elementów tnących. Po obróbce torcewatorem końcowa część rury wyrównuje się w płaszczyźnie czołowej, a dodatkowo na głębokość 2 mm na całym obwodzie wycinana jest część warstwy zbrojonej. Taka obróbka pozwala na wykonanie lutowania bez wad.
Wpływ błędów na jakość spawania
Spokojne, starannie przemyślane działania są gwarancją przed błędami, które mogą zniweczyć całą pracę. Należy uwzględniać wszystkie szczegóły technologii lutowania i nie odstępować od nich ani na krok.
Częste błędy, w wyniku których pojawiają się wadliwe węzły montowanej sieci wodociągowej z polipropylenu:
- Nie wykonano oczyszczenia powierzchni rury z tłustej warstwy.
- Kąt cięcia łączonych elementów różni się od wartości 90º.
- Nieszczelne osadzenie końca rury wewnątrz złączki.
- Niewystarczające lub nadmierne podgrzanie spawanych elementów.
- Niecałkowite usunięcie warstwy zbrojonej z rury.
- Korygowanie położenia elementów po związaniu polimeru.
Czasami na materiałach wysokiej jakości nadmierne podgrzanie nie powoduje widocznych defektów zewnętrznych. Jednakże odnotowuje się wówczas deformację wewnętrzną, gdy stopiony polipropylen zamyka wewnętrzny przekrój rury. W dalszym użytkowaniu taki węzeł traci funkcjonalność – szybko się zatyka i blokuje przepływ wody.
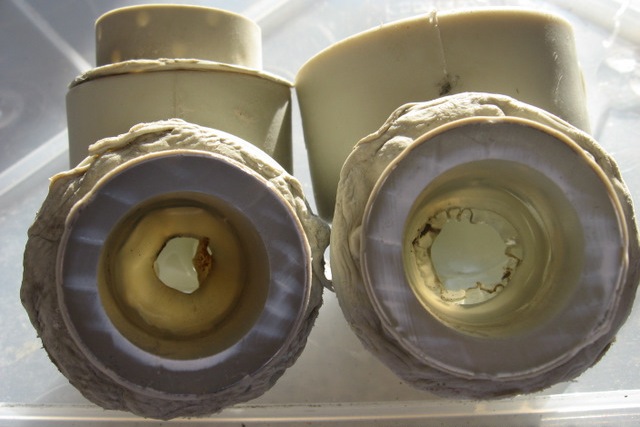
Jeżeli kąt cięcia części czołowych różni się od 90º, w momencie łączenia elementów końce rur układają się w skośnej płaszczyźnie. Powstaje nieosiowość elementów, która staje się zauważalna, gdy już zmontowana jest linia o długości kilku metrów.
Nierzadko z tego powodu trzeba przerabiać cały węzeł od nowa. Szczególnie w przypadku układania rur w bruzdach.
Niskiej jakości odtłuszczenie łączonych powierzchni sprzyja tworzeniu się „wysepek odrzucenia”. W takich punktach spawanie polifuzyjne w ogóle nie zachodzi lub zachodzi częściowo.
Przez pewien czas rury z taką wadą działają, ale w każdej chwili może powstać pęknięcie. Częstymi są również błędy związane z nieszczelnym osadzeniem rury wewnątrz złączki.
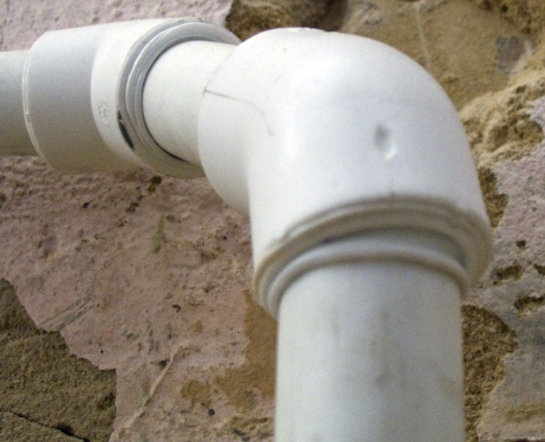
Podobny rezultat wykazują połączenia wykonane z niepełnym oczyszczeniem warstwy wzmacniającej. Zazwyczaj rura z wzmocnieniem stosowana jest na liniach wysokiego ciśnienia. Pozostała folia aluminiowa tworzy w obszarze lutowania strefę braku kontaktu. W tym miejscu często dochodzi do przecieków.
Najpoważniejszym błędem jest próba korekty łączonych elementów poprzez obracanie ich względem siebie wokół osi. Takie działania znacznie obniżają efekt spawania polifuzyjnego.
Niemniej w niektórych punktach tworzy się połączenie, tzw. „przyczepka”. Przy niewielkiej sile rozciągającej „przyczepka” utrzymuje połączenie. Jednak wystarczy wprawić połączenie pod ciśnienie, a połączenie natychmiast się rozpadnie.
Dodatkowe informacje dotyczące spawania rur polipropylenowych znajdują się w tym artykule.
Podsumowanie i przydatny film na ten temat
Od profesjonalistów zawsze możemy się czegoś nauczyć. Jak pracować z polipropylenem, można zobaczyć w następnym filmie:
Montaż rurociągów z polimerów poprzez ich lutowanie „na gorąco” – to wygodna i popularna metoda. Z powodzeniem stosowana jest przy montażu instalacji, również na poziomie domowym.
Z tej metody spawania mogą skorzystać osoby bez dużego doświadczenia. Najważniejsze to właściwie zrozumieć technologię i dokładnie ją zastosować. Sprzęt technologiczny można kupić lub wypożyczyć.
Czy macie Państwo doświadczenie w lutowaniu rur polipropylenowych? Prosimy podzielić się informacjami z naszymi czytelnikami. Komentarze i pytania na ten temat można zostawić w formularzu poniżej.
 Lutowanie rur miedzianych: krok po kroku analiza prac i praktyczne przykłady
 Wymiana rur w toalecie od A do Z: projektowanie, wybór materiałów budowlanych, prace montażowe + analiza błędów
 Montaż rur polipropylenowych własnymi rękami: technologia pracy z rurociągiem PP
 Technologia spawania rur polipropylenowych własnymi rękami: przegląd metod i niuansów
 Spawarka do rur polipropylenowych: klasyfikacja, ranking najlepszych + porady dotyczące wyboru
 Hydrauliczne metody łączenia rur: przegląd wszystkich możliwych wariantów wykonania
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania