Lutowanie rur miedzianych: krok po kroku analiza prac i praktyczne przykłady

Majsterkowicze starają się wykonywać prace budowlane i remontowe samodzielnie, co pozwala nie tylko zaoszczędzić budżet domowy, ale także być całkowicie pewnym jakościowego rezultatu. Dlatego muszą opanowywać nowe dla siebie metody i technologie – takie jak lutowanie rur miedzianych.
Opowiemy, jak przebiega montaż i łączenie instalacji z rur miedzianych. Dowiedzą się Państwo, jakie materiały eksploatacyjne i narzędzia będą potrzebne wykonawcy. Umiejętności przydatne nawet w życiu codziennym dadzą możliwość samodzielnego montowania rurociągów o doskonałych parametrach eksploatacyjnych.
Spis treści artykułu:
Lutowanie miedzi: dlaczego warto się tego nauczyć
Rurociągi miedziane są rzadko używane w praktyce. Powodem jest dość wysoki koszt materiałów. Jednak rurociągi miedziane słusznie uważane są za najlepsze.
Ten metal przewyższa wszystkie inne materiały pod względem odporności termicznej, elastyczności i trwałości. Miedziane rurociągi grzewcze po montażu można zalewać betonem, chować w ścianach itp. W trakcie eksploatacji nic im się nie stanie.
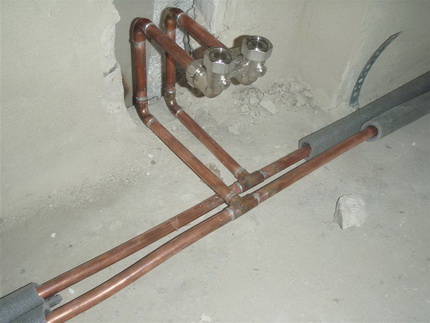
Należy to wziąć pod uwagę przy wyborze materiału do instalacji grzewczej lub wodociągowej. W perspektywie długotrwałej eksploatacji wyższe koszty są w pełni uzasadnione. Oprócz doskonałych właściwości eksploatacyjnych, jakie ma miedź, jest ona dość łatwa w montażu. «Straszne historie» o trudnościach w lutowaniu są najczęściej przesadzone.
Miedź jest dość łatwa do lutowania. Jej powierzchnia nie wymaga stosowania agresywnych środków podczas czyszczenia. Wiele metali o niskiej temperaturze topnienia ma z nią wysoką adhezję, co ułatwia wybór lutu.
Drogie topniki do miedzi nie są potrzebne, ponieważ podczas topienia metalu nie zachodzą gwałtowne reakcje z tlenem. W procesie lutowania rura nie ulega deformacji, jej kształt i wymiary pozostają niezmienione. Powstałą spoinę w razie potrzeby można rozlutować.
Metody lutowania elementów miedzianych
Lutowanie uważane jest za optymalną metodę łączenia miedzianych elementów. W trakcie pracy stopiony lut wypełnia niewielką szczelinę między elementami, tworząc przy tym trwałe połączenie.
Najbardziej rozpowszechnione są dwa sposoby uzyskiwania takich połączeń. Jest to wysokotemperaturowe i niskotemperaturowe lutowanie kapilarne. Omówimy, czym się one od siebie różnią.
Cechy połączeń wysokotemperaturowych
W tym przypadku proces łączenia elementów miedzianych przebiega w temperaturze przekraczającej +450 stopni. Jako lut wybiera się stopy, których podstawę stanowią wystarczająco trudno topliwe metale: srebro lub miedź.
Dają one wytrzymałą spoinę, odporną na uszkodzenia mechaniczne i działanie wysokich temperatur. Takie połączenie nazywa się twardym.
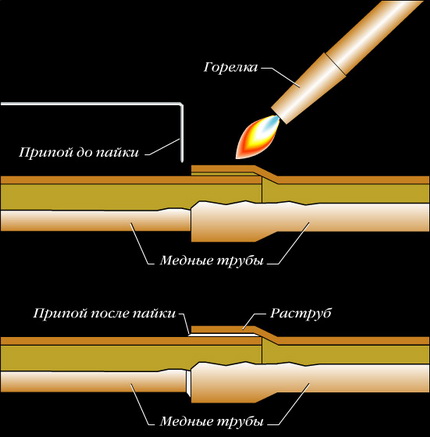
Cechą tzw. twardego lutowania jest wyżarzanie metalu, co prowadzi do jego zmiękczenia. Dlatego, aby straty wytrzymałości miedzi były minimalne, należy schładzać gotową spoinę tylko w sposób naturalny, bez użycia sztucznego nadmuchu lub zanurzania elementu w zimnej wodzie.
Twarde połączenie stosuje się do rur o średnicy od 12 do 159 mm. Lutowanie wysokotemperaturowe stosuje się do łączenia rur gazowych.
W hydraulice jest używane podczas montażu instalacji wodociągowych do monolitycznego łączenia elementów o średnicy przekraczającej 28 mm. Ponadto takie połączenie stosuje się w przypadkach, gdy temperatura cieczy krążącej w rurach może przekraczać +120 stopni.
Wysokotemperaturowe lutowanie stosuje się również do montażu systemów grzewczych. Jego zaletą jest możliwość wykonania odejścia od wcześniej zamontowanego systemu bez jego wcześniejszego demontażu.
Lutowanie niskotemperaturowe w szczegółach
Lutowanie miękkie lub niskotemperaturowe to łączenie elementów miedzianych, podczas którego stosuje się temperaturę poniżej +450°C. Jako spoiwo w tym przypadku wybiera się miękkie, łatwo topliwe metale, np. cynę lub ołów.
Szerokość spoiny utworzonej przez takie lutowanie może wahać się od 7 do 50 mm. Powstałe połączenie nazywane jest miękkim. Jest mniej wytrzymałe niż twarde, ale ma szereg istotnych zalet.
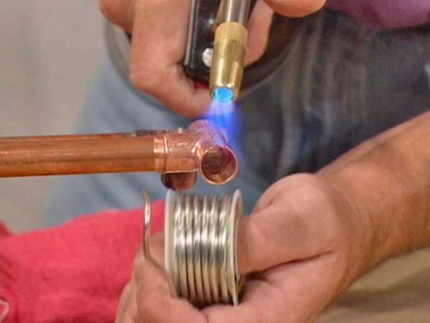
Główna różnica polega na tym, że podczas lutowania nie dochodzi do wyżarzania metalu. W związku z tym jego wytrzymałość pozostaje taka sama.
Ponadto temperatura podczas lutowania niskotemperaturowego nie jest tak wysoka, jak podczas lutowania wysokotemperaturowego. Dlatego jest ono uważane za bezpieczniejsze. Tak zwane połączenia miękkie stosuje się do montażu rur o małej średnicy: od 6 do 108 mm.
W hydraulice połączenia niskotemperaturowe rur miedzianych stosuje się do montażu magistrali wodociągowych i sieci grzewczych, pod warunkiem że temperatura krążącej w nich cieczy będzie niższa niż +130 stopni. W przypadku rurociągów gazowych stosowanie połączeń tego typu jest surowo zabronione.
Co będzie potrzebne w procesie?
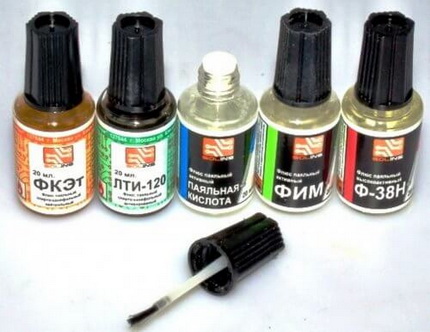
Do wykonania wysokiej jakości połączeń potrzebne będą specjalne materiały i narzędzia. Przede wszystkim do obróbki wcześniej oczyszczonej powierzchni elementów potrzebny będzie topnik. Usuwa on tlenki z podłoża, poprawia rozpływanie stopionego lutu i zmniejsza napięcie powierzchniowe.
Ponadto potrzebny będzie lut do pracy z miedzią. Do lutowania wysokotemperaturowego wybiera się materiał, który nie zawiera ołowiu. Na opakowaniu powinien znajdować się napis «lead free» lub «bez ołowiu».
Do lutowania niskotemperaturowego dobiera się łatwo topliwy lut, który może zawierać cynę, miedź, bizmut, srebro. Lut niskotemperaturowy jest produkowany w postaci drutu o średnicy 3 mm.
Do pracy potrzebne będą narzędzia. Przede wszystkim obcinak do rur. Użyjemy go, aby przyciąć elementy do odpowiedniego rozmiaru. Ważne jest, aby wybrać narzędzie wysokiej jakości, aby miękki materiał, jakim jest miedź, nie uległ zgnieceniu.
Potrzebny będzie również gratownik do usunięcia zadziorów. W przeciwnym razie nie będzie możliwe włożenie jednej części do drugiej. Do czyszczenia wewnętrznej powierzchni rur używa się także szczotki lub druciaka.
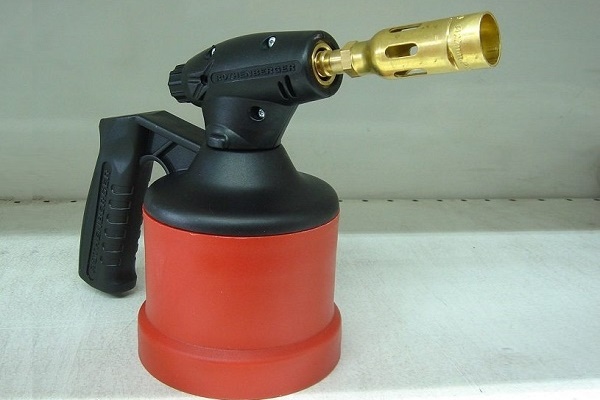
Do podgrzewania elementów miedzianych używa się różnych narzędzi. Najczęściej do lutowania niskotemperaturowego wybiera się palnik gazowy o wąsko skierowanym płomieniu.
Urządzenie gazowe w tym przypadku działa z butli z mieszanką propanu i butanu lub z czystym butanem. Jedno takie napełnienie wystarcza na 3-4 setki złączy.
Urządzenie działa wydajnie – podczas ogrzewania palnikiem rura nagrzewa się w ciągu kilku sekund. Lutowanie wysokotemperaturowe odbywa się przy użyciu mieszanek gazowych propan-tlen lub acetylen-powietrze.
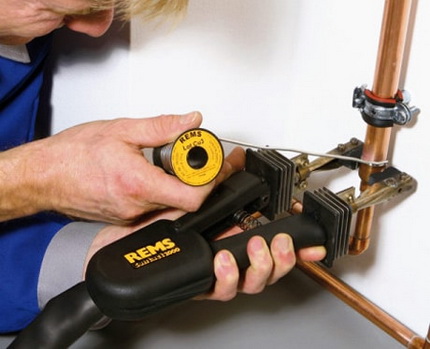
Ponadto lutowanie może być wykonywane za pomocą specjalnej elektrycznej lutownicy przeznaczonej do pracy z elementami miedzianymi. Urządzenie może pracować zarówno z lutem twardym, jak i miękkim. Lutownica jest podłączana do sieci i używana tam, gdzie praca z otwartym ogniem jest niemożliwa. Urządzenie jest wyposażone w szczypce dociskowe i wymienne elektrody.
Oprócz tych narzędzi do montażu rurociągu potrzebny będzie marker lub ołówek, miarka, młotek i poziomica.
Technologia lutowania wyrobów miedzianych
Po przygotowaniu narzędzi i materiałów można przystąpić do procesu lutowania. Wszystkie operacje wykonujemy w następującej kolejności:
Odcina się element o wymaganej długości
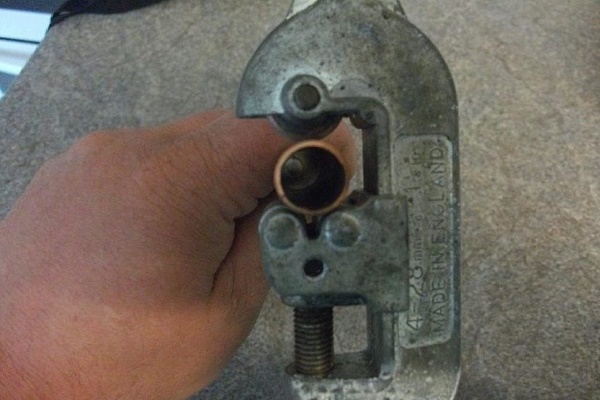
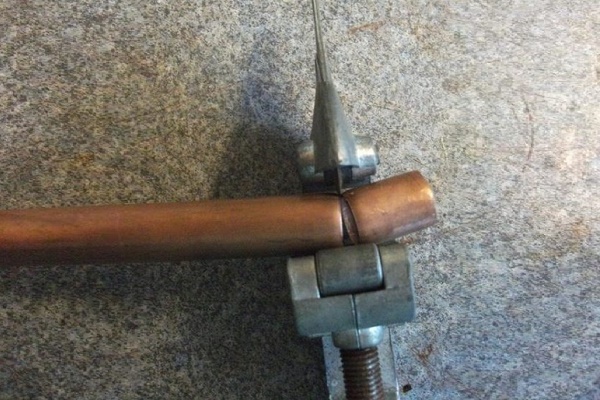
Do cięcia rur miedzianych można używać różnych narzędzi. Najczęściej stosuje się ręczny obcinak do rur. Aby uzyskać równy przekrój, rurę trzymamy tylko prostopadle do narzędzia.
Zaciskamy element między rolką a ostrzem i obracamy wokół niego obcinak. Nie zapominamy po każdym obrocie dokręcić śrubę regulacyjną o około jedną trzecią obrotu. Przy użyciu obcinaka przekrój będzie równy, zadziory pojawią się tylko wewnątrz rury.
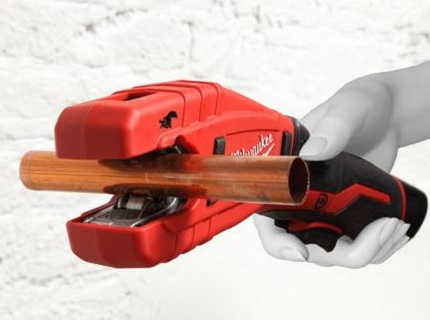
Ale jednocześnie średnica wyrobu nieco się zmniejszy, co jest niepożądane. Uniknąć deformacji elementu można, jeśli odetnie się go piłą do metalu. W tym przypadku pojawi się wiele zadziorów, których trzeba będzie się pozbyć, i konieczne będzie użycie szablonu, aby zmniejszyć skośność cięcia.
Zgniecenie lub owalizacja przekroju rury doprowadzą do nieprzyjemnych konsekwencji, ponieważ koniecznie zmienią rozmiar luzu montażowego. Jego wielkość powinna mieścić się w granicach 0,02–0,4 mm. Jeśli luz okaże się mniejszy, lut nie będzie mógł do niego wniknąć. Przy zwiększeniu luzu nie będzie mógł wystąpić efekt kapilarny.
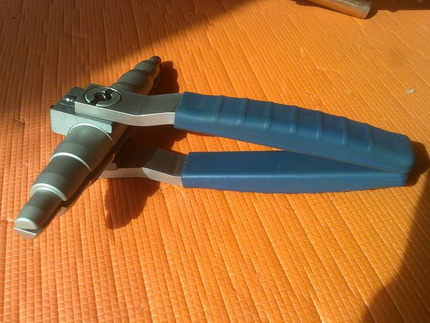
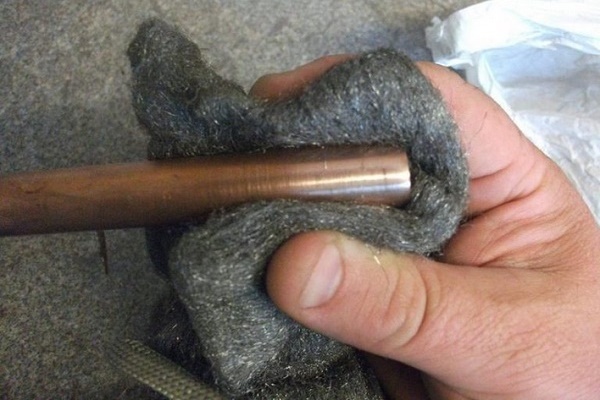
W wyniku cięcia powinien powstać element z zakończeniem o ściśle cylindrycznym kształcie, mającym minimalną skośność cięcia. Z elementu koniecznie usuwamy zadziory, czyścimy jego wewnętrzną powierzchnię szczotką i odtłuszczamy. Podobnie przycinamy drugi fragment rury. Bierzemy rozszerzarkę do rur i za pomocą młotka zwiększamy średnicę drugiej rury.
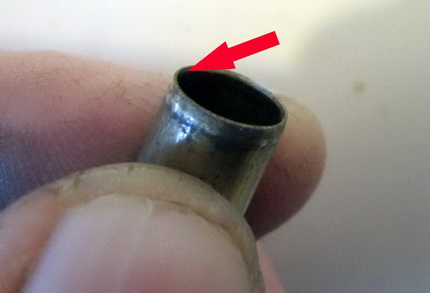
Sprawdzamy, jak elementy wchodzą jeden w drugi, sprawdzamy wymiary powstałego luzu montażowego. Powinien on dokładnie odpowiadać normie. Czyścimy i odtłuszczamy drugi element. Operację wykonujemy na całym przekroju rury, pamiętamy, że długość połączenia powinna być równa średnicy elementu.
Nakłada się topnik na powierzchnię rury
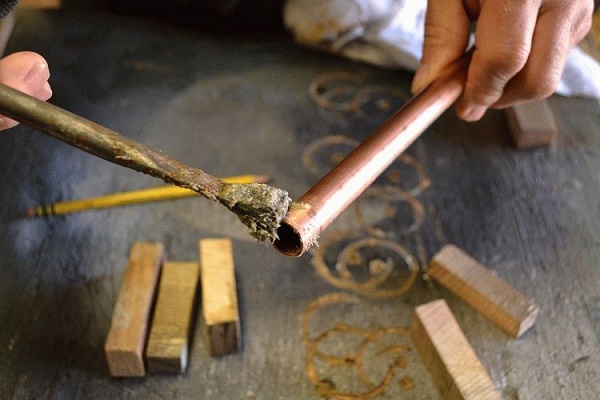
Zgodnie z zasadami technologii lutowania rur miedzianych, na element należy nałożyć warstwę topnika. Bierzemy preparat i pędzelkiem ostrożnie nakładamy go na zewnętrzną powierzchnię rury, która będzie znajdować się wewnątrz połączenia.
Wykonujemy operację bardzo ostrożnie. Staramy się nabrać minimalną ilość roztworu i całkowicie rozprowadzić go po elemencie. Na powierzchni nie powinny pozostać nadmiary topnika.
Łączy się elementy przed lutowaniem
Gdy tylko topnik zostanie nałożony na elementy, należy je połączyć. Należy to zrobić wystarczająco szybko, aby na wilgotną powierzchnię nie dostały się cząsteczki zanieczyszczeń. Jeśli pracujemy z złączką lub kielichem, wykonujemy całkowite połączenie elementów.
Aby to zrobić, obracamy je do oporu. Podczas obracania elementy nie tylko wskakują na swoje miejsce, ale także topnik rozprowadza się równomiernie w szczelinie montażowej.
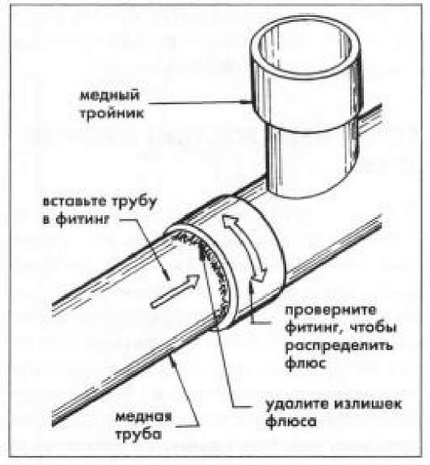
Pozostawianie topnika na elemencie jest zabronione, ponieważ jest to agresywna substancja chemiczna.
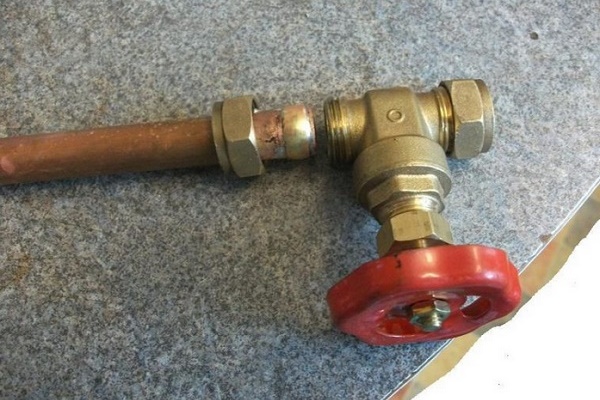
Przylutowanie kranu z złączką na bazie pierścienia kompresyjnego wykonuje się w następującej kolejności:
Tworzenie połączenia podczas lutowania niskotemperaturowego
Przy wykonywaniu połączenia miękkiego obowiązkowo stosuje się lut niskotopliwy i topnik niskotemperaturowy. Do nagrzewania można użyć standardowego lub małogabarytowego palnika gazowego, który jest zasilany mieszanką propanu z powietrzem lub propanu z butanem i powietrzem. Można również użyć specjalnej lutownicy elektrycznej.
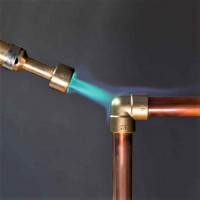
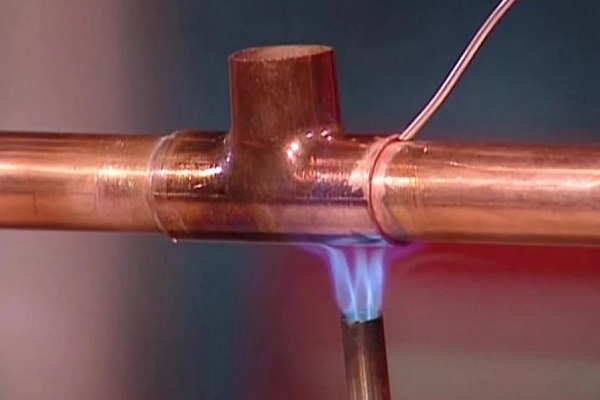
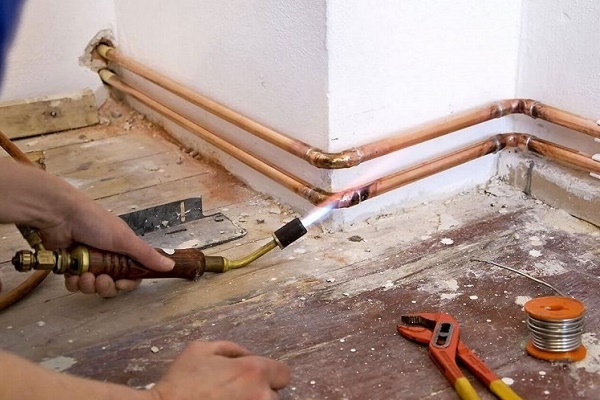
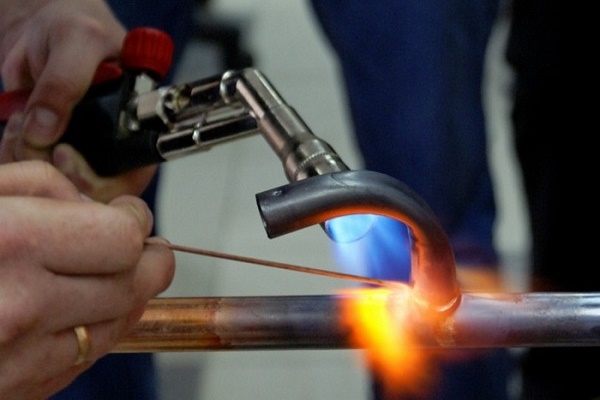
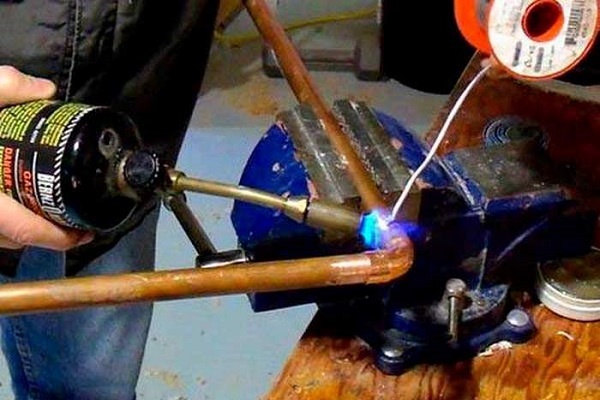
Bierzemy palnik, włączamy go i kierujemy płomień na złącze rur. Plamkę styku między płomieniem a elementem należy stale przesuwać. Jest to konieczne, aby elementy nagrzewały się równomiernie. Bierzemy lut i co jakiś czas dotykamy nim szczeliny montażowej. Po odpowiednim nagrzaniu lut zaczyna się topić.
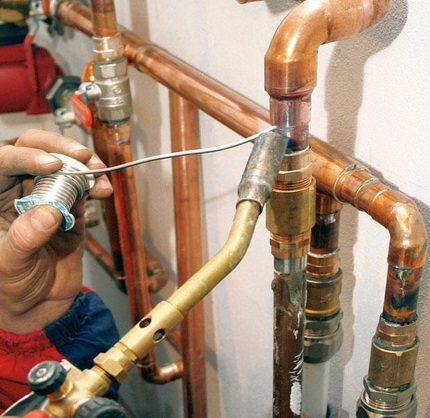
Gdy to nastąpi, odsuwamy palnik na bok, aby umożliwić lutowi całkowite wypełnienie szczeliny kapilarnej. Jeśli lut jeszcze nie zaczął się topić, kontynuujemy nagrzewanie. Cechą charakterystyczną lutowania niskotemperaturowego jest to, że lut nie jest celowo podgrzewany. Musi się roztopić od ciepła nagrzanych elementów połączenia.
Po całkowitym wypełnieniu szczeliny kapilarnej lutem należy pozostawić go do ostygnięcia, najlepiej w naturalnych warunkach. Należy pamiętać, że powstałe miękkie połączenie ma niską wytrzymałość, dlatego dotykanie go w gorącym stanie jest zabronione.
Kolejna ważna kwestia. Podczas lutowania niezwykle ważne jest, aby nie przegrzać miedzi. W przeciwnym razie topnik nałożony na metal ulegnie zniszczeniu i w konsekwencji nie będzie w stanie rozpuszczać i usuwać tlenków, co negatywnie wpłynie na jakość połączenia.
Dlatego zaleca się stosowanie topnika z proszkiem lutowniczym. Gdy temperatura elementu będzie wystarczająca do nagrzania lutu, proszek stopi się i będzie widać, jak wewnątrz topnika błyszczą kropelki stopionego materiału.
Jeśli użycie płomienia z jakiegoś powodu jest niedopuszczalne, stosuje się urządzenia lutownicze zasilane elektrycznie. Taki sprzęt stanowi zestaw składający się z zasilacza, szczypiec elektrycznych i lutownicy.
Procedura nagrzewania i późniejszego tworzenia połączenia za pomocą lutownicy nie różni się niczym od opisanej powyżej. Jedynym niuansem jest to, że pełne nagrzanie elementów może zająć mniej czasu niż w przypadku nagrzewania palnikiem.
Tworzenie spoiny podczas lutowania wysokotemperaturowego
W procesie takiego lutowania do nagrzewania elementów również używa się palnika gazowego. Jest on zasypany mieszanką propanu z tlenem lub acetylenu z powietrzem. Możliwe jest użycie mieszanki acetylenowo-tlenowej.
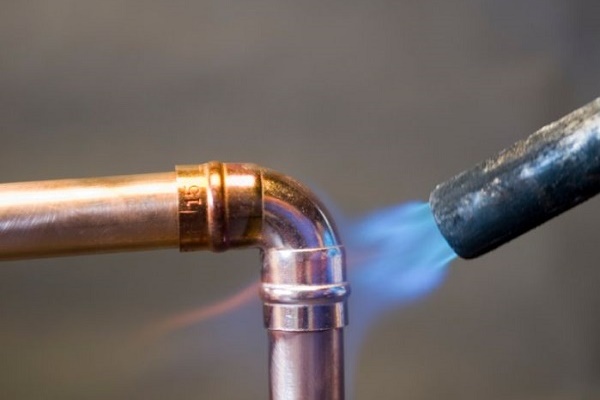
Specjaliści zalecają nagrzewanie elementów równomiernie i szybko. Oznacza to, że proces nagrzewania powinien być krótki. Gaz płonący w urządzeniu powinien dawać jasnoniebieski płomień o niewielkiej intensywności.
Palnik przesuwamy płynnie wzdłuż przyszłego połączenia, aby nagrzewanie było jak najbardziej równomierne. Gdy miedź nagrzeje się do około 750°C, nabierze ciemnowiśniowego koloru. W tym momencie podajemy lut.
Aby lepiej się nagrzał, można go lekko podgrzać palnikiem. Należy jednak pamiętać, że lut powinien stopić się od nagrzanych elementów połączenia, a nie od palnika. Idealnie należy zapewnić połączeniu minimalne nagrzanie, przy którym lut natychmiast się stopi i za pierwszym razem wypełni szczelinę montażową.
Być może nie uda się to od razu, ale wraz z gromadzeniem doświadczenia wyniki będą się poprawiać. Po całkowitym wypełnieniu szczeliny lutem pozostawiamy połączenie do ostygnięcia. W tym czasie nie zaleca się go dotykać. Ochłodzoną spoinę dokładnie przecieramy, aby pozbyć się pozostałości topnika.
Szczegółowa analiza technologii lutowania miedzianych rur z użyciem palnika gazowego przedstawiona jest w artykule, z którego treścią zalecamy się zapoznać.
Zasady bezpieczeństwa podczas lutowania rur miedzianych
Początkujący mistrzowie interesują się, jak prawidłowo lutować miedziane rury, ale przy tym zapominają o bezpieczeństwie. Nie wolno tego robić. Należy zrozumieć, że miedź charakteryzuje się wysoką przewodnością cieplną, dlatego nie można trzymać elementów w rękach bez żadnej ochrony.
Nieostrożność i niedokładność przy montażu miedzianego rurociągu może zakończyć się oparzeniem termicznym. Małe elementy o długości do 0,3 m należy chwytać wyłącznie w rękawicach ochronnych lub trzymać szczypcami.
Ostrożność jest potrzebna również podczas pracy z topnikiem. Jest to niezwykle agresywna substancja. Jeśli podczas lutowania dostanie się na skórę, należy natychmiast przerwać pracę i zmyć topnik ze skóry dużą ilością wody z mydłem. W przeciwnym razie na skórze może wystąpić nie tylko oparzenie termiczne, ale także chemiczne.
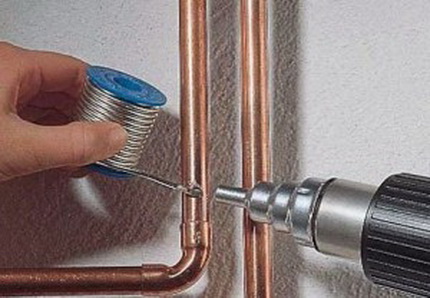
Odzież roboczą również należy dobierać odpowiednio. Tkaniny syntetyczne absolutnie się nie nadają. Włókno sztuczne jest bardzo wrażliwe na wysokie temperatury. Łatwo się topi i zapala, dlatego do pracy najlepiej wybierać odzież z grubej bawełny naturalnej.
Kolejna ważna kwestia. Podczas nagrzewania elementów topnik zaczyna się palić. Jego opary są niebezpieczne dla człowieka. Z tego powodu pomieszczenie, w którym prowadzone są prace lutowania miedzianych rur, powinno być dobrze wentylowane.
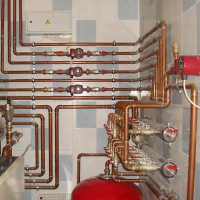
Doświadczeni mistrzowie radzą tym, którzy po raz pierwszy przystępują do lutowania, aby najpierw poćwiczyli na odcinkach rur. Praktyka pokazuje, że po trzech-czterech samodzielnie wykonanych połączeniach można już przystąpić do montażu rurociągu. Przy tym najlepiej złożyć system na podłodze, a dopiero potem przystąpić do lutowania.
Gotowy rurociąg należy dokładnie przepłukać czystą gorącą wodą, aby usunąć lut i topnik z wewnętrznej strony elementów.
Główne błędy popełniane podczas lutowania
Proces lutowania rur miedzianych jest dość prosty, ale wymaga pewnego doświadczenia. Początkujący często popełniają błędy w pracy.
Rozważmy główne z nich:
- Występowanie wad na powierzchni łączonych elementów. Takie defekty mogą pojawić się podczas cięcia rury. Jeśli lutowanie zostanie wykonane na defekcie, złącze będzie nietrwałe.
- Zanieczyszczenia na obszarze połączenia elementów. Elementy po cięciu i czyszczeniu należy koniecznie odtłuścić.
- Niewystarczająca szerokość szczeliny montażowej. Zgodnie z zasadami, dla elementów o przekroju od 6 do 108 mm wymiary szczeliny powinny wynosić od 7 do 50 mm.
- Niedostateczne nagrzanie elementów. W takim przypadku lut nie będzie mógł odpowiednio stopić się z podłożem. Takie złącze łatwo ulegnie zniszczeniu nawet przy niewielkim obciążeniu.
- Topnik nie pokrywa całej powierzchni rury. Tlenki pozostają na powierzchni elementu, co negatywnie wpływa na jakość złącza.
- Przegrzanie obszaru połączenia. Prowadzi do spalenia topnika i powstania tlenków oraz zgorzeliny. W rezultacie jakość połączenia gwałtownie się pogarsza.
- Sprawdzanie jeszcze nieostygniętego połączenia. Zanim sprawdzimy jakość złącza, należy upewnić się, że rura ostygła. W przeciwnym razie połączenie nieuchronnie ulegnie odkształceniu i utraci wytrzymałość.
- Ignorowanie zasad bezpieczeństwa. Lutowanie przeprowadza się w wysokich temperaturach i przy użyciu agresywnych substancji chemicznych. Odzież ochronna, maska i rękawice są obowiązkowe.
Być może początkującemu majstrowi trudno będzie samodzielnie określić stopień nagrzania elementów, wtedy warto zaprosić profesjonalistę i wykonać pierwsze połączenia pod jego nadzorem.
Z metodami budowania obiegów grzewczych z miedzianych rur zapozna następny artykuł, z którym zalecamy się zapoznać.
Podsumowanie i przydatny film na ten temat
Jeszcze więcej ciekawych informacji na temat lutowania miedzianych rur można dowiedzieć się z następujących filmów.
Wideo #1. Cechy wysokotemperaturowego lutowania miedzi:
Wideo #2. Jak prawidłowo lutować miedziane łączniki:
Wideo #3. Jakie są topniki do lutowania:
Samodzielne lutowanie rur miedzianych – przydatna umiejętność, która na pewno przyda się domowemu majstrowi. Rurociągi miedziane służą bardzo długo i bezproblemowo. Biorąc pod uwagę dość wysoką cenę takich elementów, na samodzielnym montażu można znacznie zaoszczędzić i uzyskać rurociąg wysokiej jakości w całkiem przystępnej cenie.
A czy ma Pan/Pani osobiste doświadczenie w łączeniu rur miedzianych przez lutowanie? Być może posiada Pan/Pani wiedzę o niuansach wykonywania prac? Proszę pisać komentarze w bloku znajdującym się poniżej, zadawać pytania, dzielić się swoją opinią i zdjęciami na temat artykułu.
 Lutowanie rur polipropylenowych: zasady wykonywania prac i analiza możliwych błędów
 Lutowanie miedzianych rurek palnikiem gazowym: przydatne porady i etapy samodzielnego lutowania
 Montaż rur miedzianych własnymi rękami: technologia instalacji miedzianego rurociągu
 Łączenie rur miedzianych: instrukcje i porównanie różnych technologii montażu
 Jak wciąć się w rurę z tworzywa sztucznego: specyfika prac i omówienie wszystkich ważnych niuansów
 Wieszak z rur PCV: popularne warianty + instrukcja krok po kroku
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
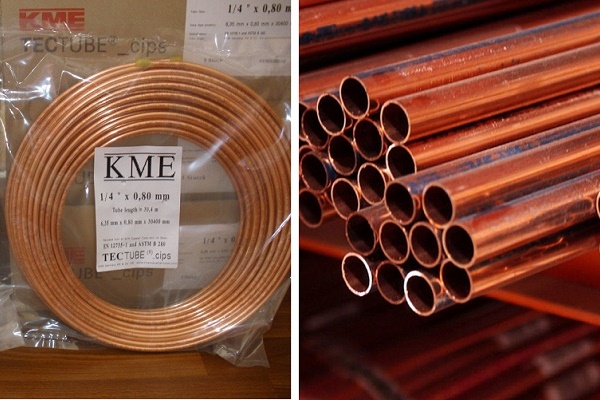
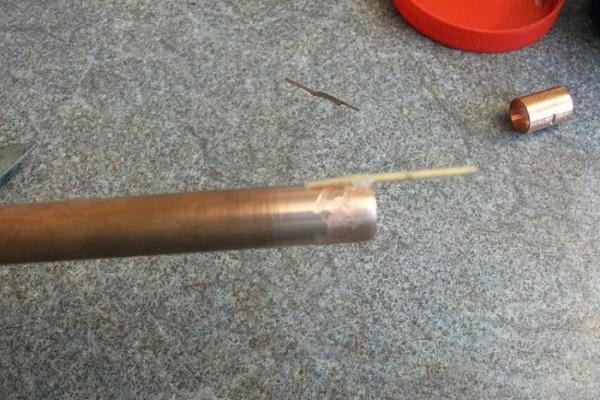
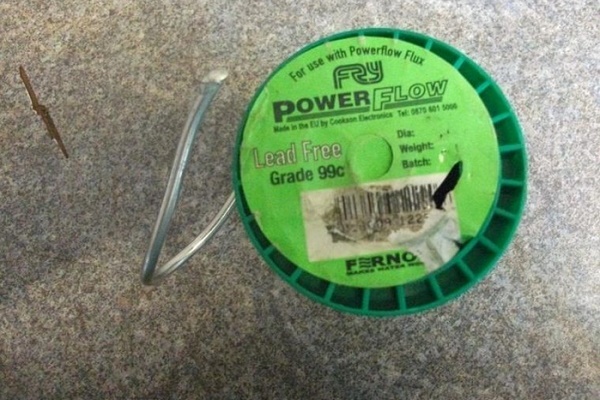
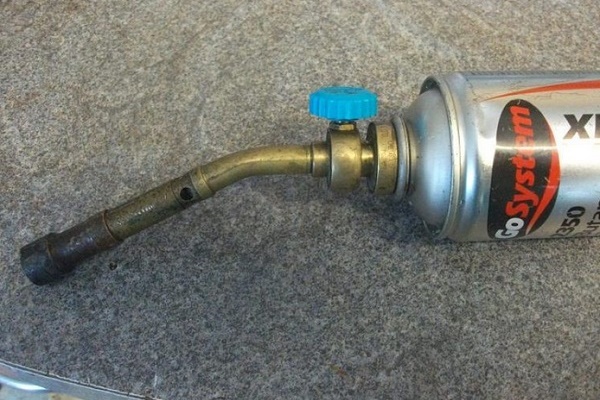
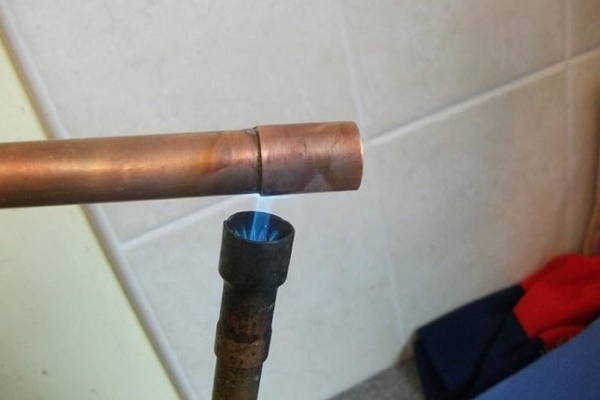
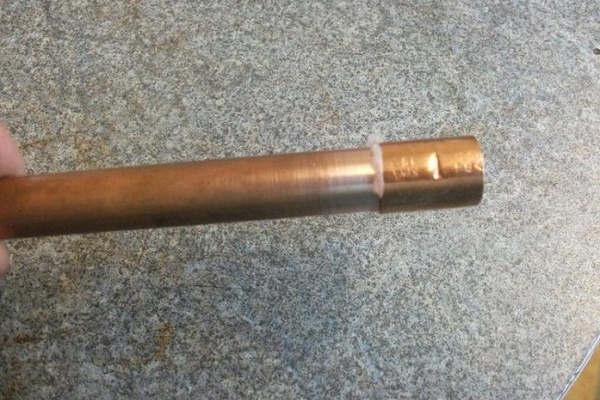
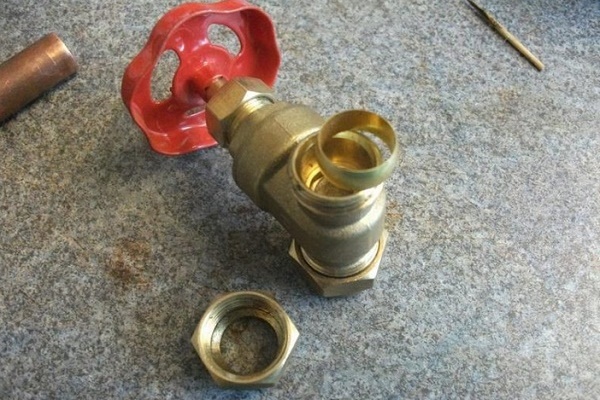
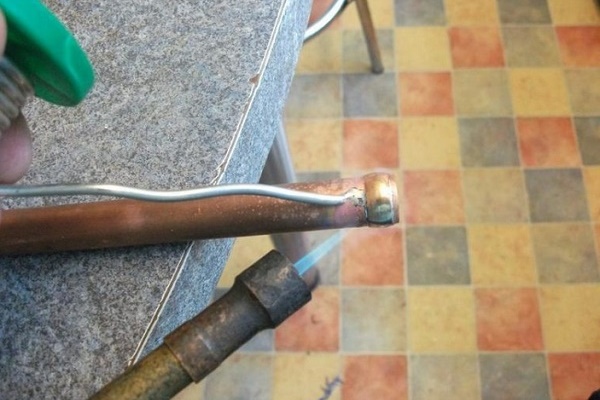
Bardzo rzadko mam do czynienia z rurami miedzianymi, rzeczywiście mało kto ich używa, preferując tańszy i bardziej utylitarny plastik. Ale widziałem takie rury w domach, które aspirują do statusu “elitarnych”. Tam doskonale wpisywały się w wystrój wnętrza. I również zdarzało mi się je lutować. Mogę powiedzieć z własnego doświadczenia, że wykonywanie tej pracy jest jednocześnie i nieskomplikowane, i są niuanse.
Miedź – to wdzięczny metal, sama w sobie nie sprawi Państwu problemów. Ale jeśli sami Państwo popełnią błędy, to po pewnym czasie przecieknie również miejsce lutowania. Wszystkim, którzy nagle staną przed koniecznością lutowania miedzianej rury, przede wszystkim powiem – niech Państwo nie będą leniwi i nie żałują czasu na prace przygotowawcze! Dobry początek to połowa sukcesu.
Jeśli Pan/Pani źle odtłuści – przecieknie. Jeśli źle oczyści – to samo. Po drugie: umiarkowana, ale wystarczająca ilość topnika. Jeśli Pan/Pani poskąpi – przecieknie. Jeśli przesadzi – otrzyma nieładne miejsce lutowania. Po trzecie: odpowiedni reżim temperaturowy. Równie zły jest przegrzew, jak i niedogrzew. Ogólnie, jeśli zamierza Pan/Pani lutować po raz pierwszy, to najlepiej niech Pan/Pani znajdzie gdzieś kawałek miedzianej rury i poćwiczy, jak na brudnopisie. Przy okazji określi Pan/Pani swoje ewentualne błędy.