Temperatura lutowania rur polipropylenowych: główne etapy samodzielnego spawania + tabela wartości

Jednym z etapów budowy domów prywatnych i mieszkań jest montaż instalacji odpowiadających za dopływ wody lub odprowadzanie ścieków. Montaż rur z polipropylenu jest o wiele prostszy niż instalowanie konstrukcji metalowych. Do ich łączenia stosuje się złączki, które są przyspawane za pomocą specjalistycznego sprzętu – zgrzewarki.
W proponowanym przez nas artykule opisano technologię wykonywania połączeń, podano normatywną temperaturę zgrzewania rur polipropylenowych. Opowiemy o czynnościach przygotowawczych, niezbędnych do uzyskania trwałych i szczelnych złączy. Dzięki naszym radom bez problemu zmontują Państwo rurociąg.
Spis treści artykułu:
Zgrzewanie jako sposób łączenia rur PPR
W procesie zgrzewania ważne jest wszystko: średnica, temperatura zgrzewania wyrobów PP, czas działania zgrzewarki. Ale na początek trzeba poznać podstawy technologii i nauczyć się korzystać z narzędzi.
Nie można przystąpić do procesu zgrzewania bez określenia typu i wymiarów materiału. Zachęcamy do zapoznania się z przydatnymi informacjami, które pomogą prawidłowo dobrać rury polipropylenowe i złączki, a także przeprowadzić ich montaż, znając niuanse i kolejność procesu.
Co należy wiedzieć o rurach polipropylenowych?
Technologię zgrzewania (lub spawania – oba terminy są równie stosowane) zapewniają właściwości polipropylenu – technicznego polimeru uniwersalnego przeznaczenia. Jest on łatwo topliwy, ale po ostygnięciu i stwardnieniu odzyskuje cechy wytrzymałości i szczelności.
Rury różnią się średnicą, grubością ścianki, kolorem, właściwościami. Dzięki zakresowi średnic – 16-110 mm – można zrealizować każde rozwiązanie techniczne.
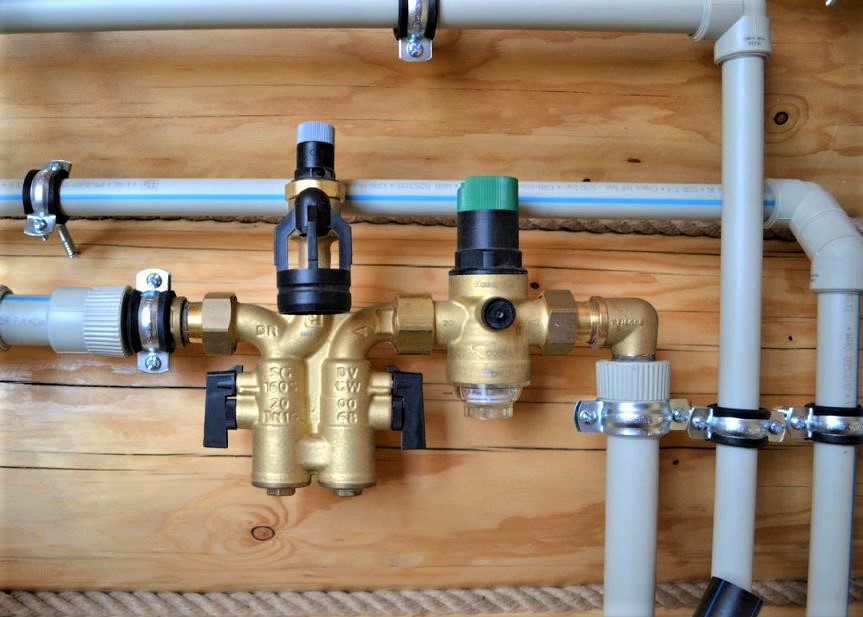
Na kolor polimeru nie trzeba zwracać uwagi, ponieważ jest on wybierany przez producenta według własnego uznania, ale kolor pasków ma znaczenie:
- niebieskie – do zimnej wody;
- Czerwone – do ciepłej wody użytkowej i ogrzewania.
Jednak podstawowe informacje, na których należy się opierać przy zakupie i zgrzewaniu rur, znajdują się na oznaczeniach. Materiał rur polipropylenowych oznaczany jest kombinacjami liter PPR, PP-H, PP-B, PPRC.
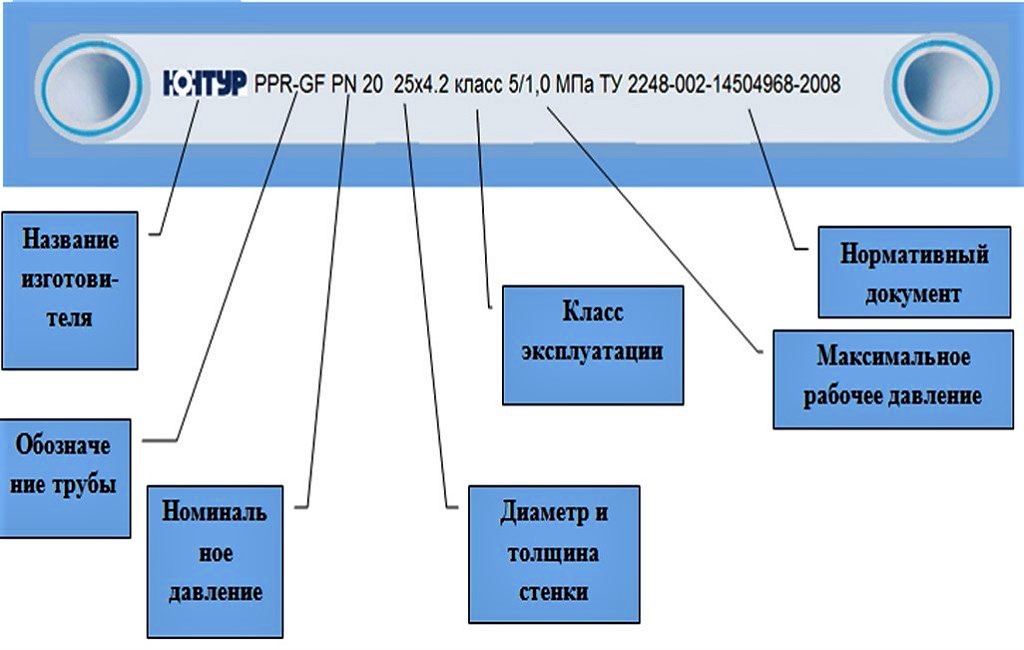
Klasyfikacja według ciśnienia nominalnego, maksymalnie dopuszczalnego do montażu w konkretnych warunkach, pomaga dobrać produkty do systemów domowych lub przemysłowych.
W związku z tym wyróżnia się 4 typy rur PPR:
- PN-10 (nominał 1,0 MPa) – przeznaczone do transportu zimnej wody. Czasami stosuje się je do ogrzewania podłogowego, pod warunkiem, że czynnik grzewczy nie nagrzeje się powyżej +45 °C.
- PN-16 (nominał 1,6 MPa) – stosowane do montażu instalacji ciepłej/zimnej wody użytkowej. Maksymalna dopuszczalna temperatura – +60 °C.
- PN-20 (nominał 2,0 MPa) – wytrzymują temperaturę do +80-90 °C w rurociągach chronionych przed uderzeniami hydraulicznymi.
- PN-25 (nominał 2,5 MPa) – nadają się nie tylko do autonomicznych, ale i do centralnych systemów wodociągowych. Zalecana maksymalna temperatura – +95 °C, ale wytrzymują również wyższe.
Lepiej przepłacić i kupić niezawodne rury o nieco wyższym parametrze, niż oszczędzać i wziąć materiał ograniczony parametrami temperaturowymi.
Przy produkcji rur stosuje się zasadę: im wyższa temperatura czynnika grzewczego i ciśnienie w systemie, tym grubsze ścianki.
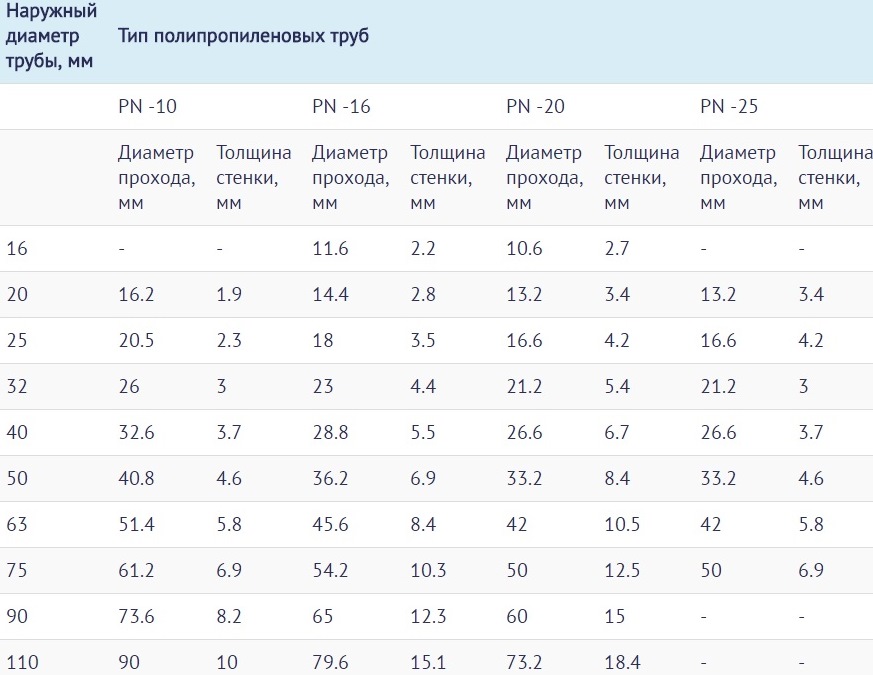
To minimalna wiedza potrzebna do prawidłowego stosowania rur PPR. Przechodzimy do krótkiego opisu procesu.
Opis technologiczny procesu zgrzewania
Istnieją dwa rodzaje zgrzewania polipropylenu – doczołowe i kielichowe. Pierwszy praktycznie nie jest stosowany do instalacji domowych, ponieważ charakteryzuje się skomplikowaną technologią i jest używany wyłącznie do łączenia rur głównych o dużej średnicy.
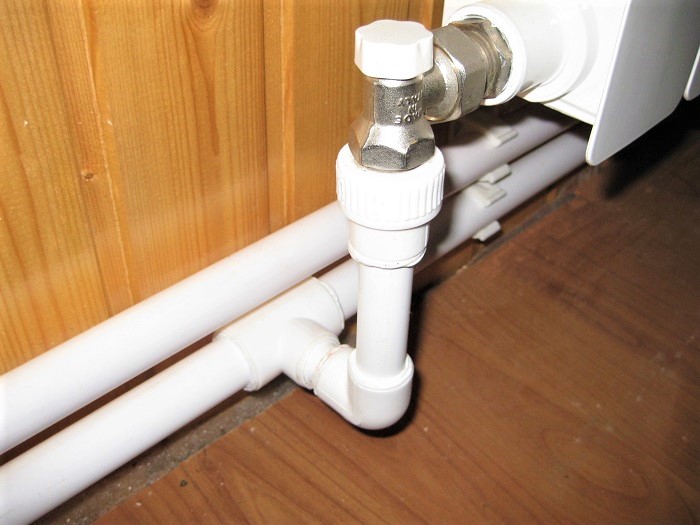
Zasada zgrzewania polega na tym, że dwa odcinki rur, w przybliżeniu równe pod względem średnicy i grubości ścianki, są podgrzewane specjalnym narzędziem i łączone metodą kielichową.
Główna cecha: złącze w stanie zimnym powinno mieć nieco mniejszą średnicę.
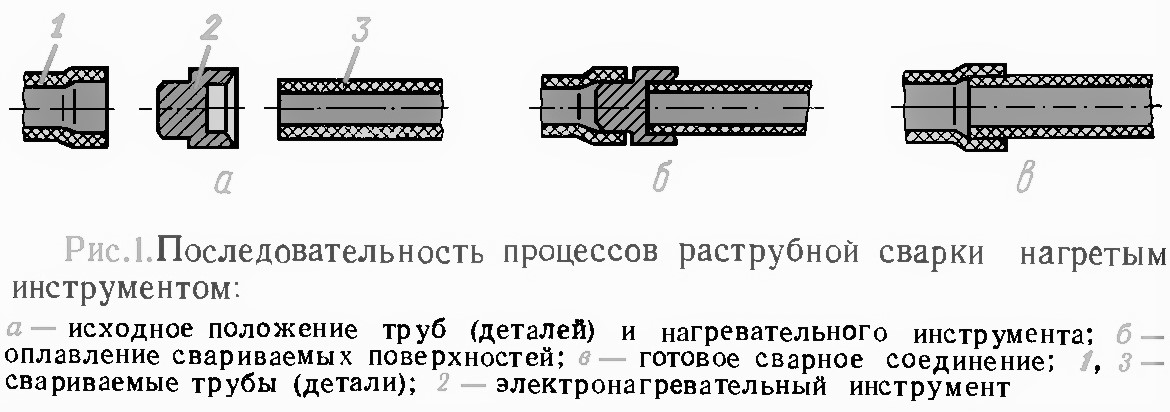
Podczas nagrzewania tworzy się strefa stopienia polimeru. Ważne, aby obejmowała tylko robocze, przylegające do siebie powierzchnie.
Tutaj ważne jest szybkie zdjęcie elementów z narzędzia i połączenie ich ze sobą, dzięki czemu następuje złączenie dwóch odcinków w jeden z późniejszą polimeryzacją. Od czasu poświęconego na proces nagrzewania i odpowiednio dobranej temperatury zależy niezawodność połączenia.
Standardowe parametry temperaturowe
Zarówno przegrzanie, jak i niedostateczne nagrzanie źle wpływają na rezultat spawania. W pierwszym przypadku nastąpi deformacja elementów, napływ wałka, zmniejszenie wewnętrznej średnicy. W późniejszym czasie w strefach nierównych złączy możliwe jest tworzenie się osadu i zatorów.
W drugim przypadku połączenie będzie słabe, a z powodu niewystarczającej szczelności pozostanie ryzyko wystąpienia wycieku.
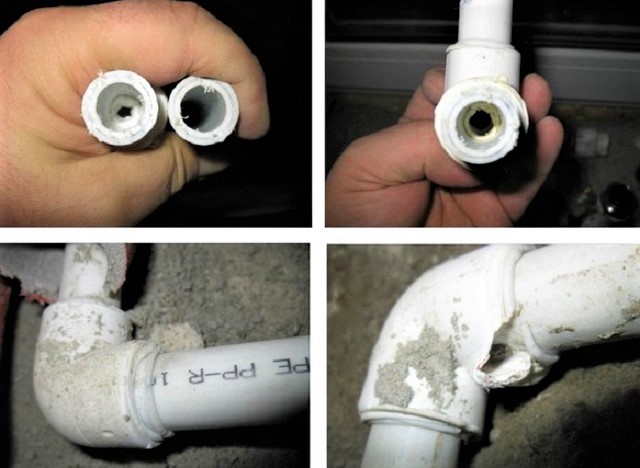
Właśnie z powodu ryzyka pęknięcia rurociągu należy przestrzegać techniki spawania i koniecznie uwzględniać takie parametry, jak:
- średnica spawanych elementów;
- czas nagrzewania i stygnięcia;
- temperaturę urządzenia;
- temperaturę otoczenia.
Uważa się, że procesu spawania rur PP nie zaleca się przeprowadzać w temperaturze poniżej -10 °C, górna granica to +90 °C. Najkorzystniejsza jest temperatura otoczenia od 0 °C do +25 °C. Dla wygody zapamiętania niezbędne wartości temperatury i czasu zestawiono w jedną tabelę.
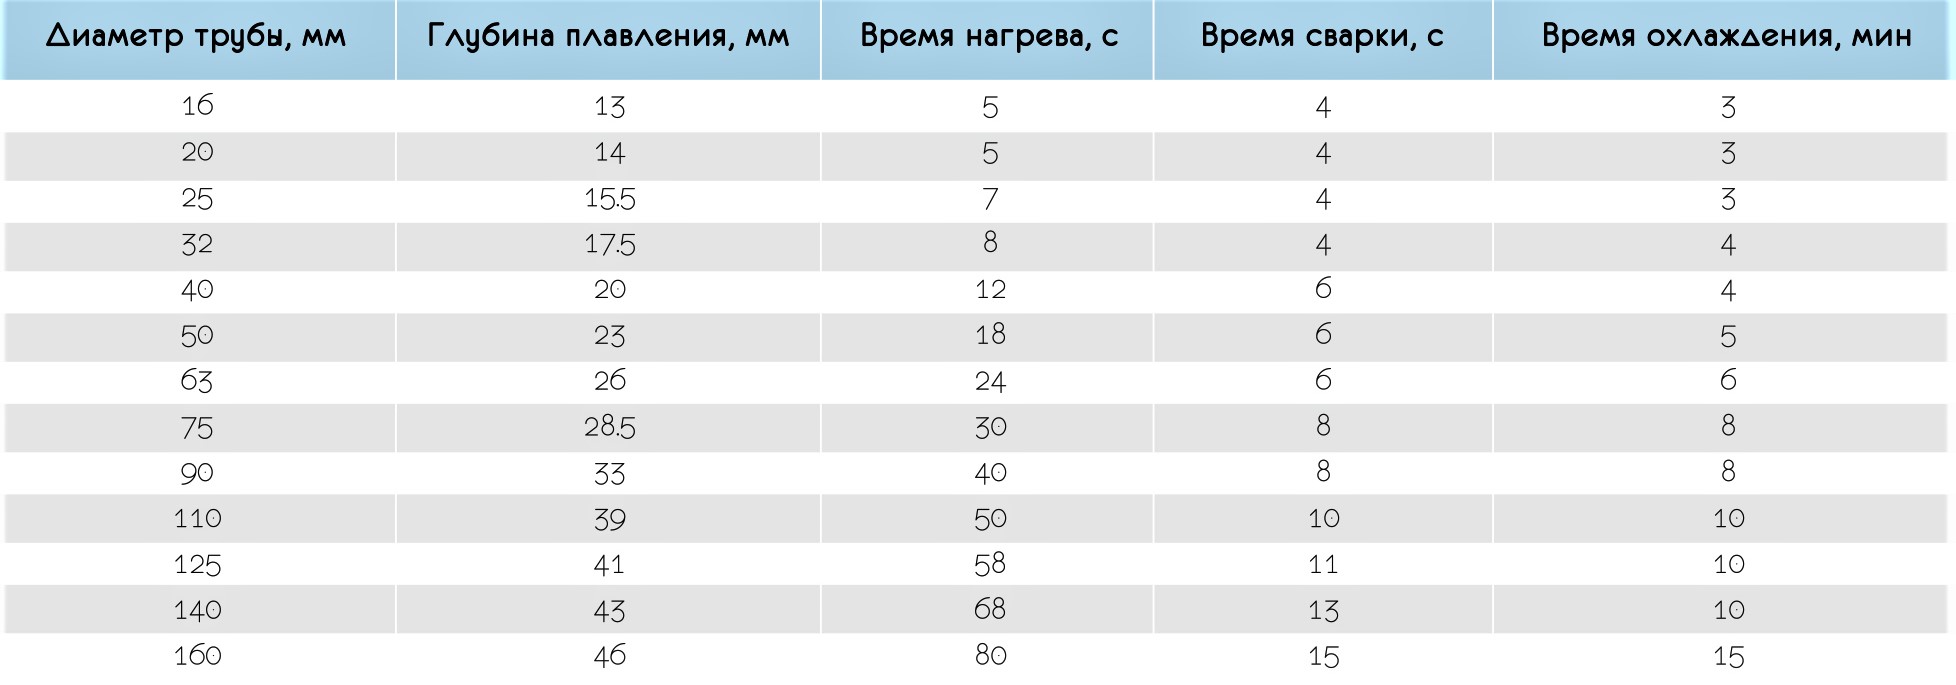
Jeśli temperatura powietrza w pomieszczeniu lub na zewnątrz jest niższa niż +5 °C, czas nagrzewania zwiększa się o około 50%, czyli dwukrotnie. Wartość temperatury nagrzewania jest wszędzie taka sama – +260 °C. Dopuszczalny jest zakres +255-280 °C.
Co ciekawe, wybór parametru nie zależy od średnicy rury – zarówno dla 16-milimetrowych, jak i 50-milimetrowych stosuje się te same wartości. Zmieniają się tylko odcinki czasu. Z tego powodu temperatury spawania złączek i rur polipropylenowych w tabelach technologicznych zwykle się nie podaje.
Szczegółowa instrukcja montażu
Proces lutowania przebiega szybko. Można się o tym przekonać, analizując dane zamieszczone w tabeli. Na przykład, aby połączyć dwa elementy o średnicy 20 mm, w temperaturze pokojowej potrzeba 5 sekund na nagrzewanie, kolejne 4 sekundy na połączenie, a następnie 180 sekund na chłodzenie. Razem – 3 minuty i 9 sekund.
W związku z tym ważne jest, aby wyćwiczyć wszystkie ruchy, aby w trakcie łączenia już nagrzanych elementów nie doszło do zacięcia. Rozważmy szczegóły każdego etapu montażu rur polipropylenowych z osobna.
Etap #1 – przygotowanie specjalnych narzędzi
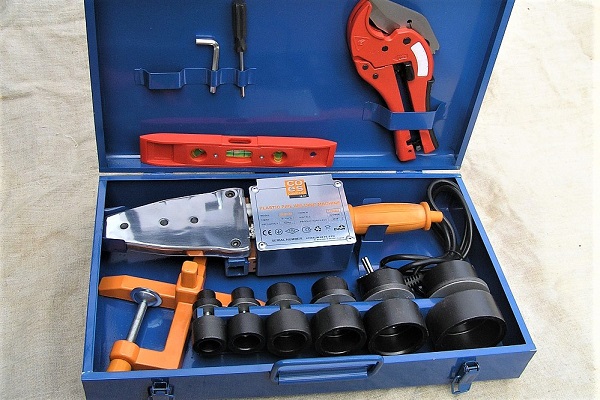
Do lutowania w warunkach domowych potrzebny będzie sprzęt przeznaczony wyłącznie do spawania elementów polipropylenowych – rur, kolanek, muf, trójników, zaślepek.
Ma sens zakup nowego narzędzia, jeśli planuje się montaż systemu wodociągowego „od podstaw” z dalszym serwisowaniem. Do prac jednorazowych można wypożyczyć sprzęt żelazko do spawania rur PP lub pożyczyć od znajomych. Oprócz specjalistycznych narzędzi potrzebne będą poziomica, marker, linijka lub miara.
Etap #2 – wyznaczanie i cięcie rur
Cięcie rur wykonuje się wstępnie, przed rozpoczęciem pierwszego lutowania. Zalecamy przygotowanie wszystkich elementów i ułożenie ich zgodnie z opracowanym schematem. Stanowi on część projektu montażu systemu grzewczego lub wodociągowego.
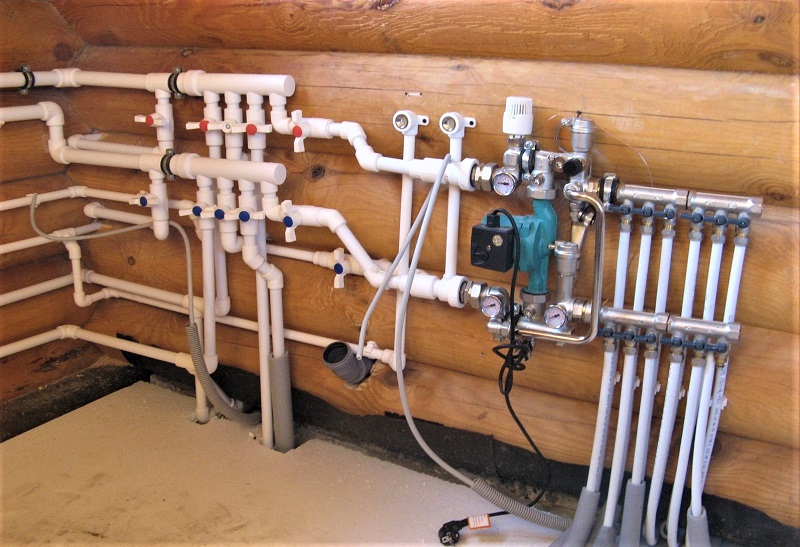
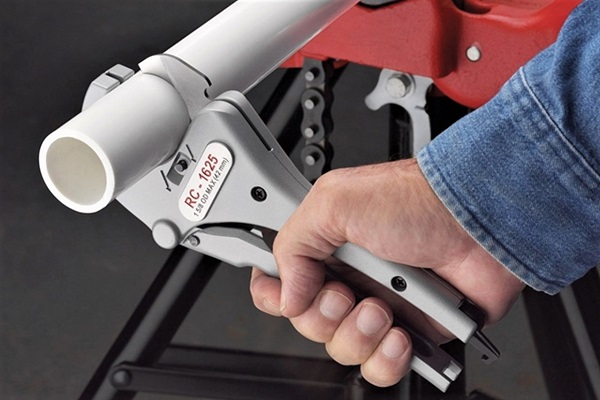
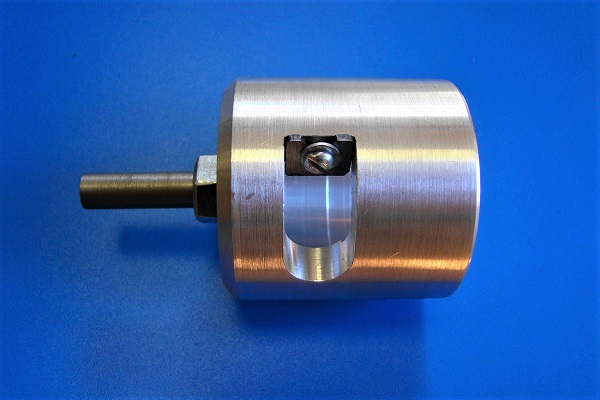
Odmierzamy odcinki rur o potrzebnej długości, starannie je odcinamy obcinakiem do rur. Następnie dobieramy odpowiednie złączki – najczęściej są to mufy łączące, trójniki i kolanka. Jeśli elementy są zbrojone, usuwamy warstwę aluminiową.
W efekcie krawędzie elementów przeznaczonych do spawania powinny być idealnie równe, przycięte prostopadle do osi rurociągu, oczyszczone i odtłuszczone.
Etap #3 – łączenie elementów i nagrzewanie
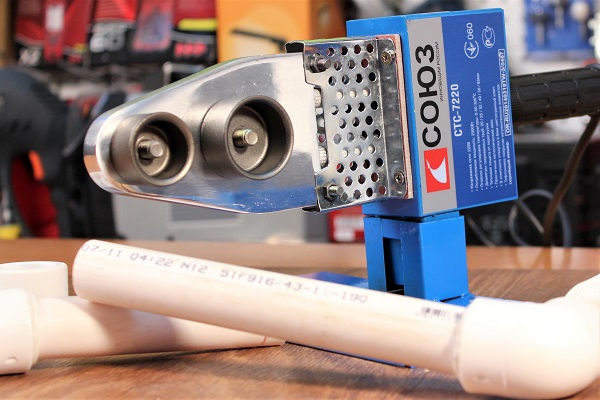
Proszę ustawić urządzenie, dobrać złączki i trzpienie o odpowiedniej średnicy. Podłączyć je do sieci i nagrzać, ponieważ już wiadomo, w jakiej optymalnej temperaturze należy lutować rury polipropylenowe – +260 °C. Właśnie ta temperatura jest podana w instrukcjach obsługi lutownic.
Proszę zwrócić uwagę, że niektórzy producenci wypuszczają urządzenia ze skalą do +320 °C. Nie oznacza to, że należy nagrzewać do maksimum. Proszę dokładnie przeczytać instrukcję – są w niej podane warunki, w których dopuszczalne są wysokie wartości nagrzewania.
Na końcach elementów, które należy połączyć, proszę zrobić oznaczenia określające głębokość nagrzewania. Jeszcze raz proszę sprawdzić, czy powierzchnie robocze są suche i odtłuszczone, ponieważ wilgoć lub śliska powierzchnia mogą spowodować rozszczelnienie połączenia.
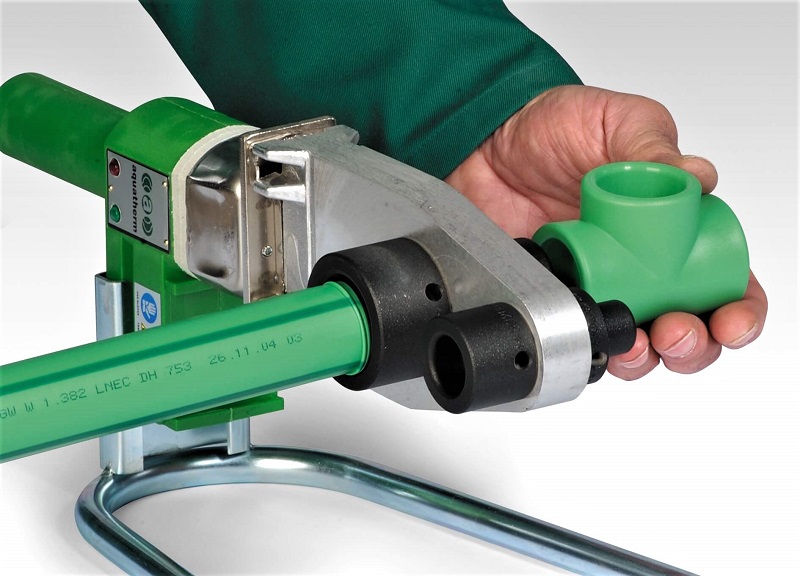
Od momentu zamontowania elementów proszę rozpocząć odliczanie sekund – zgodnie z wartościami podanymi w tabeli. Po upływie wyznaczonego czasu proszę zdjąć elementy, szybko włożyć rurę do złączki – do tego samego oznaczenia. Proszę starać się ułożyć elementy współosiowo, na korektę położenia jest tylko kilka sekund. Niedopuszczalne są przekoszenia i obracanie elementów!
Proszę utrzymywać zespół w prawidłowej pozycji, aż do momentu polimeryzacji. Zwykle trwa to 3 minuty lub więcej – czas chłodzenia proszę sprawdzić w tabeli. Ochłodzone i prawidłowo zgrzane elementy stanowią nierozłączne połączenie, szczelne i wytrzymałe.
Proszę kolejno zgrzewać kluczowe zespoły, aby następnie zmontować i zgrzać je ze sobą już na miejscu montażu obiegu grzewczego lub instalacji kanalizacyjnej bądź wodociągowej.
Podsumowanie i przydatny film na ten temat
Film #1. Technologia lutowania rur PPR:
Film #2. Analiza często spotykanych błędów:
W internecie opublikowano ogromną liczbę kursów mistrzowskich dotyczących lutowania rur polipropylenowych. Niektóre z nich są nagrane przez niewykwalifikowanych amatorów, dlatego porady dotyczące techniki zgrzewania i doboru temperatury mogą okazać się fałszywe.
Możliwości urządzenia do zgrzewania najlepiej zna producent, dlatego przed rozpoczęciem lutowania proszę koniecznie zapoznać się z instrukcją – ochroni to Państwa przed wadami technicznymi i nieprofesjonalnymi poradami.
Proszę opowiedzieć o własnym doświadczeniu w montażu rurociągu polipropylenowego oraz w wykonywaniu połączeń przez lutowanie. Proszę podzielić się technologicznymi niuansami, które mogą przydać się odwiedzającym witrynę. Proszę zostawiać komentarze w poniższym bloku, zadawać pytania, publikować zdjęcia na temat artykułu.
 Palnik gazowy do lutowania rur miedzianych: główne typy palników + porady dla potencjalnych nabywców
 Spawarka do rur polietylenowych: jaką najlepiej kupić i jak prawidłowo używać
 Jak wykonuje się zgrzewanie doczołowe rur polietylenowych: instruktaż przeprowadzenia prac
 Spawanie elektryczne dla początkujących: niuanse prac spawalniczych oraz analiza głównych błędów
 Jak spawać spoiny pionowe i poziome spawarką elektryczną: instrukcje krok po kroku
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania