Technologia spawania rur polipropylenowych własnymi rękami: przegląd metod i niuansów

Czy chcieliby Państwo naprawić lub wymienić instalacje wykonane z rur polimerowych? Zgodzą się Państwo, że całkiem nieźle zaoszczędzić na wzywaniu fachowca, wykonując montaż nowego rurociągu samodzielnie. Ale nie wiedzą Państwo, jak połączyć poszczególne elementy systemu ze sobą i co będzie do tego potrzebne.
W przedstawionym przez nas artykule szczegółowo opisano technologię spawania rur polipropylenowych – własnymi rękami połączyć je może każdy początkujący hydraulik. Opowiemy, co należy wziąć pod uwagę, jak używać lutownicy do łączenia elementów plastikowych. Podpowiemy, w jakich przypadkach stosuje się inne metody.
W pomoc początkującemu majsterkowiczowi wybraliśmy szczegółowe filmy wideo, demonstrujące krok po kroku proces spawania polipropylenu, oraz ilustracje zdjęciowe.
Spis treści artykułu:
Rury i elementy pomocnicze do montażu
Jedną z niepodważalnych zalet rur polimerowych jest łatwość montażu.
Montaż elementów można wykonać praktycznie wszędzie: układać odkrytym sposobem na ścianach lub umieszczać ukryte pod podłogą.
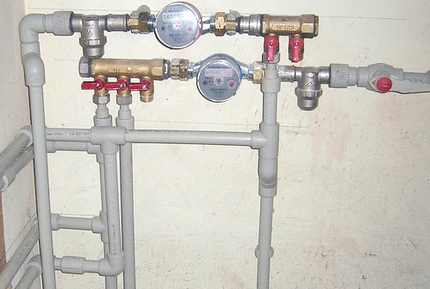
Rury polimerowe produkowane są w średnicach od 20 do 110 mm. Do celów domowych najczęściej używane są produkty o rozmiarach 20/25/32/40 mm. Zakres zastosowania określa wskaźnik ciśnienia nominalnego materiału.
W oznaczeniu literowym jest oznaczony literami «PN»:
- PN 10 – wybierane są do instalacji zimnej wody.
- PN 16 – używane do zimnej wody, ale z wyższym ciśnieniem, a także do systemu ogrzewania podłogowego («ciepła podłoga»).
- PN 20 – produkty, których jedynym ograniczeniem jest temperatura transportowanych przez nie cieczy. Nie powinna przekraczać 75 °C.
- PN 25 – uniwersalne produkty stosowane do instalacji zarówno «zimnych», jak i «gorących», których temperatura osiąga 90 °C.
W sprzedaży można spotkać produkty polimerowe wyposażone w dodatkowe wzmocnienie.
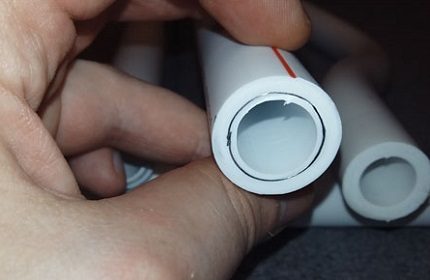
Główną cechą rur polimerowych jest niemożność ich wyginania.
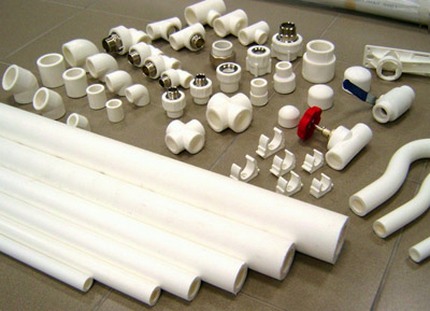
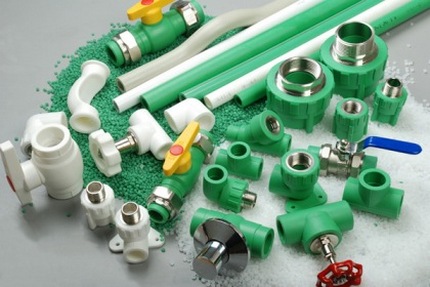
Dlatego wszystkie zmiany trajektorii układanego przewodu realizowane są tylko z prostych odcinków, połączonych ze sobą pomocniczymi elementami armatury:
- krzyżaki – dla możliwości odgałęzienia głównego przepływu;
- trójniki – rozgałęźniki przepływów;
- złączki – do łączenia rur na prostym odcinku;
- kolana – do zmiany kierunku rurociągu.
Kształtki mogą być wyposażone w zatopiony gwint metalowy, który umożliwia połączenie rurociągu polimerowego z elementami metalowymi.
Przy wyborze elementów pomocniczych należy przyjąć za podstawę dwa parametry: przekrój wewnętrzny wyrobów i grubość ich ścianek. Parametry te powinny odpowiadać charakterystykom technicznym stosowanych rur polipropylenowych.
Metody łączenia rur polimerowych
Przy łączeniu rur wykonanych z materiałów polimerowych, w zależności od warunków montażu, stosuje się jedną z dwóch metod:
- Zgrzewanie – polega na podgrzaniu i połączeniu roztopionych końców elementów.
- Bez zgrzewania – polega na łączeniu rur za pomocą złączek kompresyjnych lub poprzez tzw. „spawanie na zimno”.
Drugi sposób montażu jest wygodny o tyle, że do jego realizacji nie ma potrzeby używania specjalistycznego sprzętu. Wszystkie prace można wykonać z użyciem prostego narzędzia – klucza zaciskowego.
Rurę polipropylenową o grubości ścianki powyżej 4 mm i średnicy większej niż 50 mm łączy się metodą zgrzewania doczołowego:
Narzędzia do łączenia
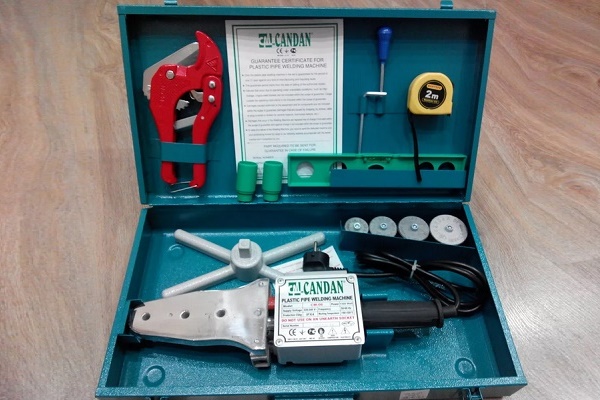
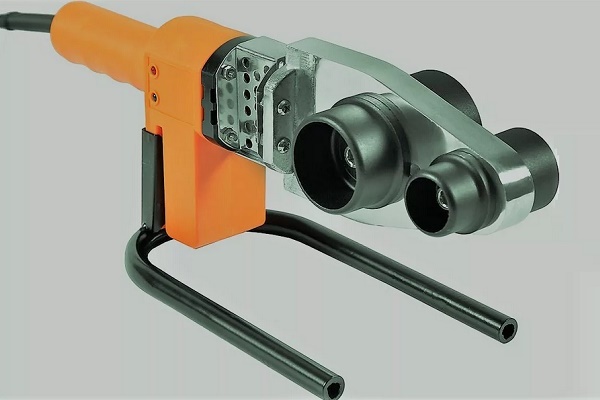
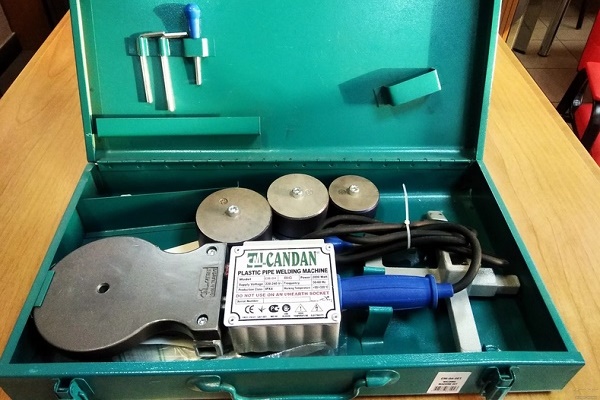
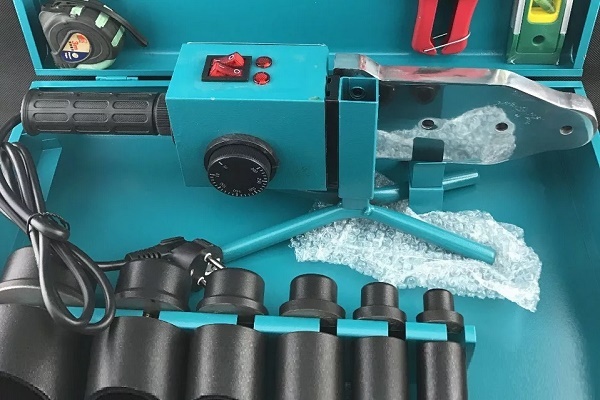
Podstawowym narzędziem używanym do łączenia rur z tworzyw sztucznych jest żelazko do spawania. Jest to swoista lutownica zasilana z sieci 220V. Zasada działania urządzenia jest dość prosta. Rolę elementu grzejnego żelazka pełni spawalniczy element grzejny umieszczony w metalowej osłonie.
Podgrzewa on do zadanej temperatury płytę, która rozgrzewa nasadki. Za utrzymanie optymalnej temperatury nasadek odpowiada termoregulator. Lutowaniu i typowym błędom popełnianym podczas łączenia rur polipropylenowych poświęcony jest następny artykuł, z którym zalecamy się zapoznać.
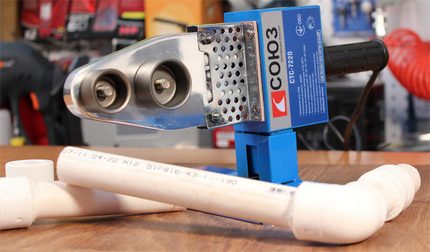
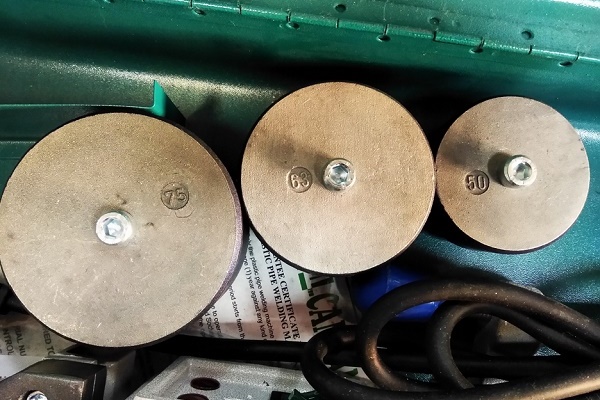
W zestawie z żelazkiem znajdują się nasadki grzejne standardowych rozmiarów. Nagrzewając się do określonej temperatury, zmiękczają polipropylen do lepkości, która zapewni szczelne połączenie elementów.
Nasadki dobiera się w zależności od średnicy używanych rur:
- 20. rozmiar – dla rur o średnicy pół cala;
- 25. – dla rur o średnicy 0,75 cala;
- 40. – dla elementów o przekroju 1,25 cala.
Ponieważ koszt takiego urządzenia spawalniczego jest dość wysoki, a korzysta się z niego niezbyt często, nie ma sensu kupować sprzętu. Narzędzie lepiej wypożyczyć na dzień lub dwa.
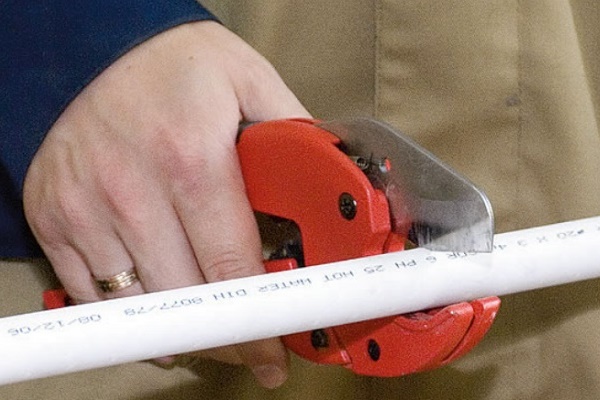
Do wysokiej jakości cięcia i przygotowania obszarów spawania najlepiej użyć specjalnego narzędzia przeznaczonego do tego celu – obcinaka do rur. Za jego pomocą można uzyskać równy, gładki i estetyczny przekrój.
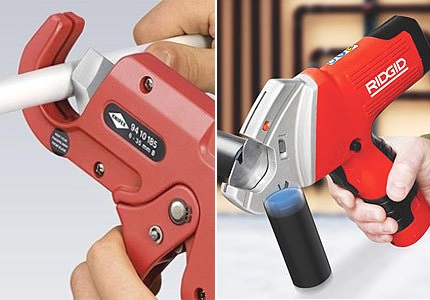
W przypadku braku obcinaka do rur, pracę można wykonać szlifierką kątową lub piłką do metalu. Jedyną wadą jest to, że po takich narzędziach na miejscu cięcia pozostają strzępki. Łatwo je jednak usunąć, oczyszczając paskiem papieru ściernego.
Oprócz podstawowych narzędzi do przeprowadzenia prac będą potrzebne również:
- kątownik;
- taśma miernicza budowlana;
- zwykły ołówek lub marker.
Planując łączyć rury metodą zgrzewania na zimno, należy wcześniej nabyć klej termoaktywny, wykonany na bazie żywicy poliestrowej lub epoksydowej, albo jego termoplastyczny odpowiednik, wytworzony na bazie kauczuku.
Podstawowe etapy technologii lutowania
Kluczowymi warunkami udanego montażu instalacji wodociągowej lub systemu grzewczego z tworzyw sztucznych są dokładne obliczenie wymaganego materiału i prawidłowo wykonane zgrzewanie elementów.
Etap #1 — obliczenie materiału i komponentów
Aby ułatwić sobie pracę, minimalizując tym samym błędy podczas montażu, w pierwszej kolejności należy narysować schemat przyszłego systemu, zaznaczając na nim liczbę zakrętów i odgałęzień. Przy obliczaniu ilości rur do każdej długości odcinka należy dodać po 25-40 mm, które są zużywane na zgrzewanie.
Jeśli nie mieli Państwo jeszcze okazji zgrzewać rur polipropylenowych, doświadczeni specjaliści zalecają wręcz zakupienie kilku odcinków rur do wstępnego treningu. Takie wydatki będą niedrogie i pozwolą uniknąć poważnych błędów podczas montażu systemu.
Cechą charakterystyczną rur polipropylenowych jest wzrost współczynnika rozszerzalności liniowej pod wpływem wysokich temperatur.
W rezultacie: przy nagrzewaniu lub wzroście ciśnienia wewnątrz systemu rury wydłużają się i z czasem zaczynają opadać. Aby zapobiec temu zjawisku, przy układaniu odcinków o długości powyżej 4-5 metrów konieczne będzie również użycie kompensatorów.
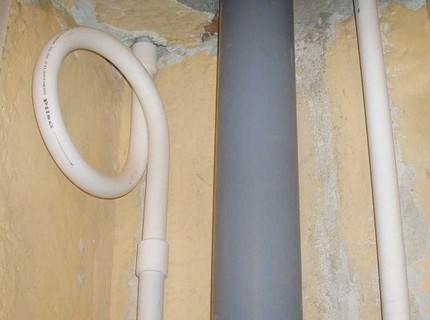
Kompensatory instaluje się zarówno na odcinkach poziomych, jak i pionowych, montując je między dwoma stałymi podporami. W razie potrzeby można również nabyć kompensatory specjalnej modyfikacji, które są w stanie eliminować rozszerzalność liniową na giętkich zakrętach rurociągu.
Dowiemy się, jak prawidłowo zgrzewać rury polipropylenowe, aby w miejscach połączeń nie było przecieków.
Etap #2 — lutowanie elementów rurociągu
W skrócie istota technologii zgrzewania rur polipropylenowych polega na tym, że pod wpływem wysokiej temperatury końce łączonych elementów są nagrzewane i poprzez mocne dociśnięcie do siebie łączone.
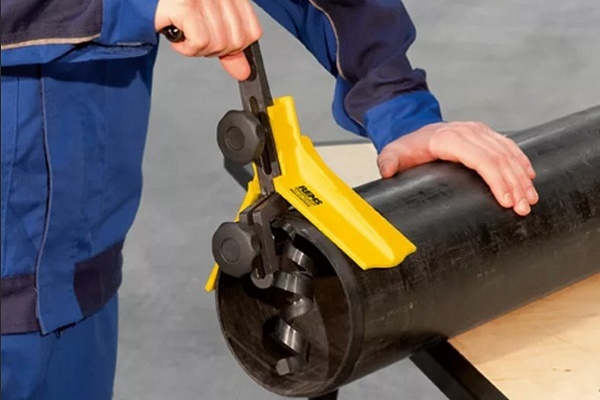
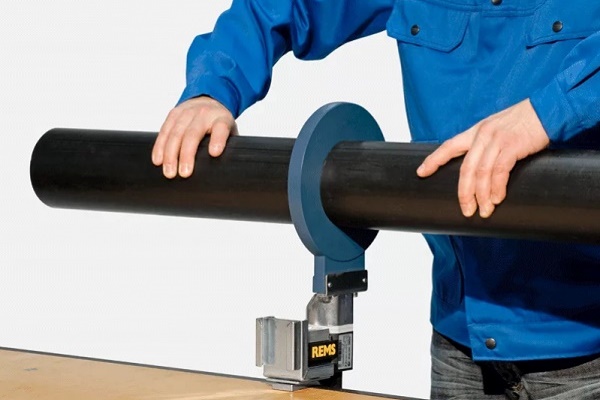
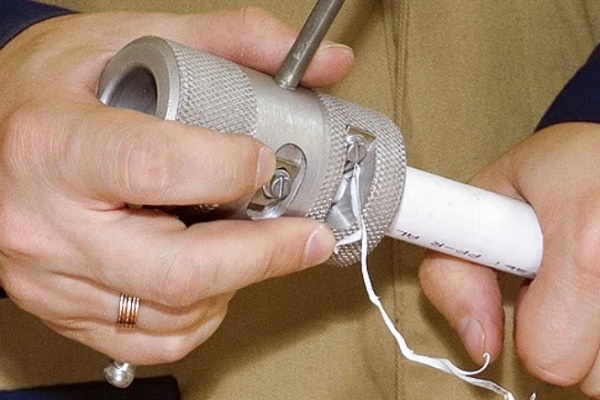
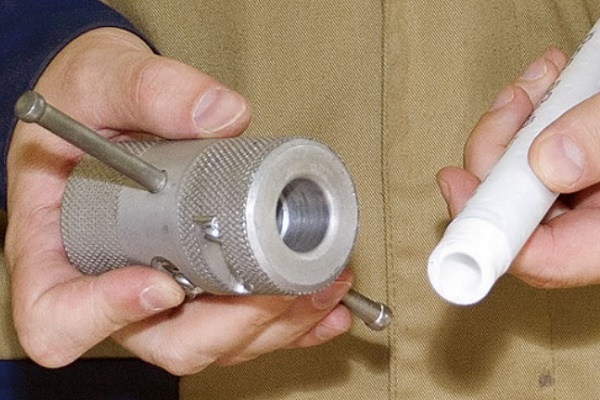
Przed rozpoczęciem prac odcięte na wskazaną długość odcinki rur są uwalniane od nierówności i zadziorów. Jeśli rura posiada warstwę wewnętrznego lub zewnętrznego foliowania, należy ją wstępnie oczyścić za pomocą fazownika wyposażonego w dobrze naostrzone i wyregulowane noże.
Podczas wykonywania czyszczenia za pomocą fazownika rurę należy wsunąć w narzędzie do oporu.
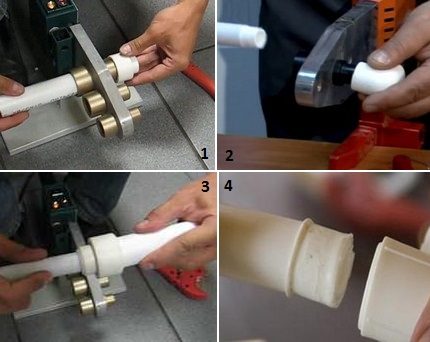
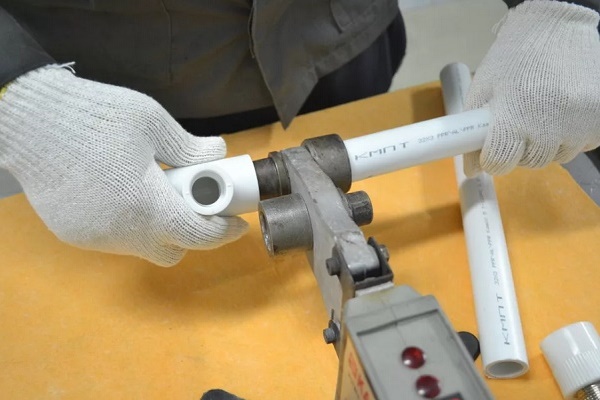
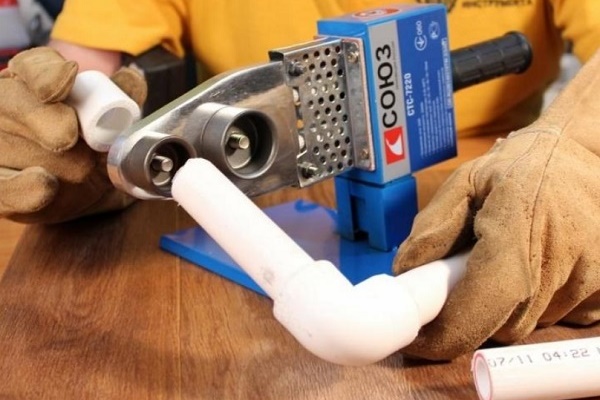
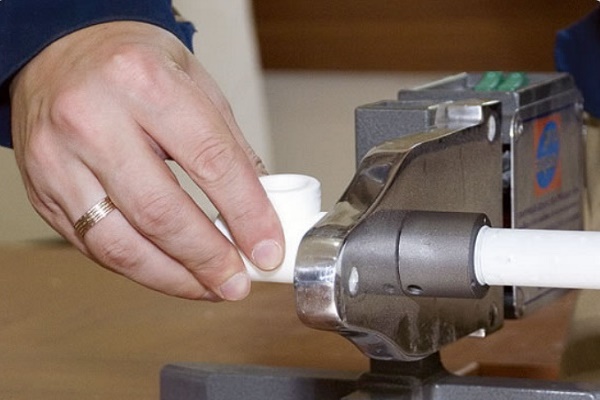
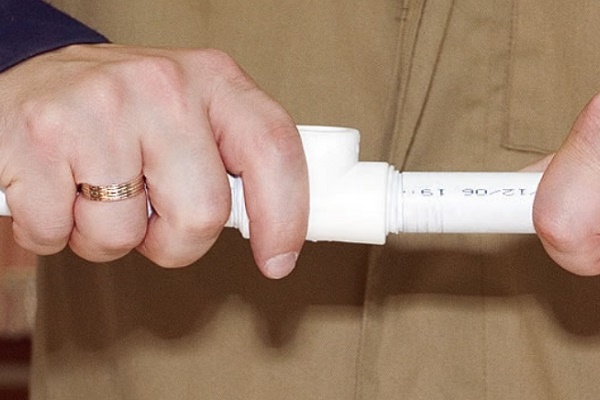
Prace związane ze spawaniem rur z tworzyw sztucznych wykonuje się samodzielnie w następującej kolejności:
- Podłączają lutownicę do rur PP do zasilania elektrycznego, aby rozgrzać urządzenie do optymalnej temperatury 260-270 °C.
- Odcinki rur przeznaczone do połączenia jednocześnie nakłada się na nasadki, zapewniając jak najbardziej równomierne wejście. Pracę tę należy wykonywać szybko i pewnie.
- Po odczekaniu czasu podanego w instrukcji, aż złączki i końce rur się roztopią, wyjmuje się elementy z nasadek grzewczych.
- Łączy się roztopione końce ze sobą, delikatnie wciskając je w siebie przez 15-20 sekund.
- Połączone elementy pozostawia się w statycznym położeniu, aby szew całkowicie ostygł, a połączenie stało się monolityczne.
Czas nagrzewania można określić z instrukcji dołączonej do urządzenia lub korzystając z poniższej tabeli.
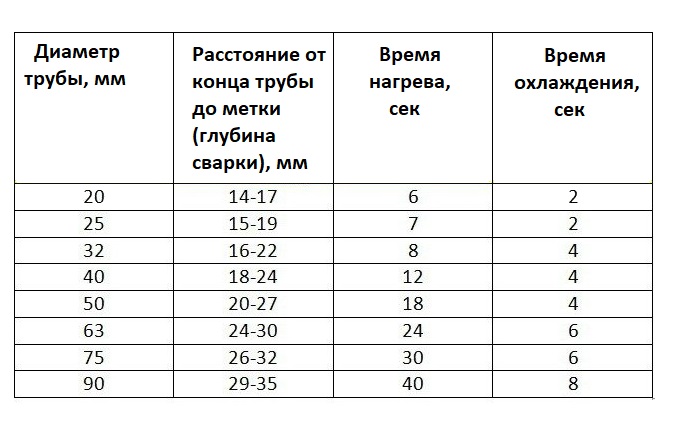
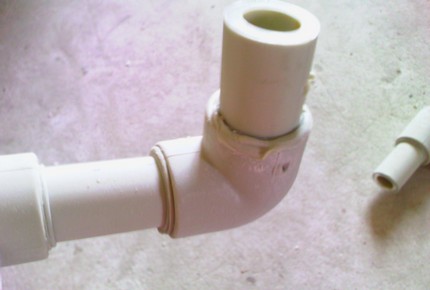
Nie można zaniedbywać podanych w tabeli wymagań dotyczących czasu nagrzewania. Niewystarczające nagrzanie nie jest w stanie zapewnić trwałego połączenia. Nadmierne przegrzanie spowoduje, że polipropylen „płynie”, a elementy ulegną deformacji.
W konsekwencji: na wewnętrznej powierzchni złączy spawanych tworzą się wypukłości, które znacznie zmniejszą średnicę rurociągu.
Po zakończeniu polimeryzacji i stwardnienia, które trwa około 20 sekund, złącze jest gotowe. Tą samą technologią łączy się wszystkie kolejne węzły aż do końca, aż system grzewczy lub polipropylenowy wodociąg zostanie w pełni zmontowany.
Parametry temperaturowe wykonywania lutowania rur PP podano w artykule, z którym domowi majsterkowicze powinni koniecznie zapoznać się przed rozpoczęciem prac.
Krótki poradnik zdjęciowy spawania rur PP
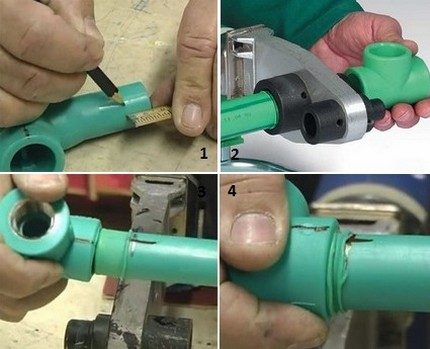
Aby zobrazować kolejność wykonywania prac przy montażu polipropylenowego rurociągu i łączeniu jego elementów, pomoże poniższy zestaw zdjęć krok po kroku:
Typowe błędy przy montażu
Główne błędy popełniane przez początkujących majsterkowiczów podczas pracy z wyrobami polimerowymi:
- Nagrzewanie elementów. Podczas nagrzewania elementy powinny znajdować się w możliwie jak najbardziej równej pozycji. Najmniejsze przesunięcie może negatywnie wpłynąć na parametry eksploatacyjne całego systemu sanitarnego.
- Łączenie spolimeryzowanych końców. Podczas dociskania stopionych końców elementów nie wolno obracać elementów wokół własnej osi. Może to doprowadzić do tego, że złącze będzie niewystarczająco wytrzymałe.
- Korekta współosiowości. Podczas łączenia elementów dopuszczalna jest jedynie lekka korekta ich współosiowości, której czas trwania nie przekracza 1-2 sekund.
Kolejna ważna kwestia: podczas wtapiania złączek z armaturą należy koniecznie uwzględnić położenie zaworów, zapewniając im swobodny, pełny ruch.
Jeżeli po połączeniu elementów pojawią się wątpliwości co do jakości któregoś złącza, lepiej wyciąć to miejsce i wykonać je ponownie.
Lepiej usunąć wady na etapie montażu konstrukcji, ponieważ wymiana przeciekającego połączenia w już uruchomionym systemie jest znacznie bardziej problematyczna.
Montaż elementów bez użycia lutowania
Zastosowanie złączy kompresyjnych i nowoczesnych klejów umożliwia wykonanie montażu rur polipropylenowych wysokiej jakości, szybko i przy minimalnych nakładach materiałowych.
Wariant #1 — instalacja złączki kompresyjnej
Do realizacji tego sposobu łączenia wymagany jest zakup złączy kompresyjnych oraz użycie klucza zaciskowego.
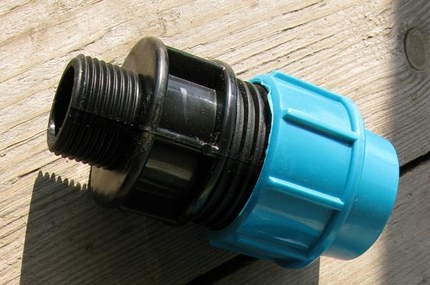
Montaż złącza kompresyjnego obejmuje trzy główne etapy:
- Na przycięty pod kątem prostym i oczyszczony z zadziorów koniec rury nakłada się niebieską nakrętkę. Podczas zakładania białego pierścienia zaciskowego należy nadać mu takie położenie, aby grubsza część była skierowana w stronę tylnej części rury.
- Rurę wkłada się do złącza aż do oporu, przesuwając maksymalnie pierścień zaciskowy.
- Dokręca się niebieską nakrętkę, wkręcając ją najpierw ręcznie, a następnie dociskając kluczem.
Do montażu złączy kompresyjnych nie są wymagane specjalne umiejętności ani wiedza. Produkty są sprzedawane w pełni gotowe do montażu. Ich instalację można wykonać w każdych warunkach temperaturowych.
Wariant #2 — sklejanie elementów
Metoda klejenia stosowana jest do montażu instalacji wodociągowej, przez którą planuje się transportować tylko zimną wodę. Aby zastosować metodę „zimnego” spawania, konieczne będzie użycie „agresywnego” kleju typu LN-915.
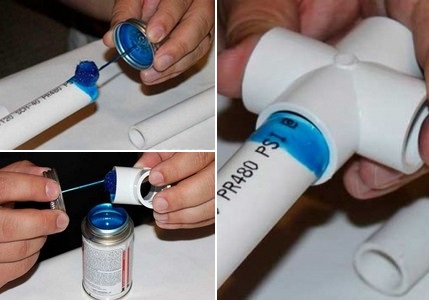
Aby chronić skórę dłoni przed przypadkowym kontaktem z klejem i jego „żrącymi” składnikami, czynności klejenia lepiej wykonywać w rękawicach ochronnych.
Kolejność czynności podczas klejenia elementów:
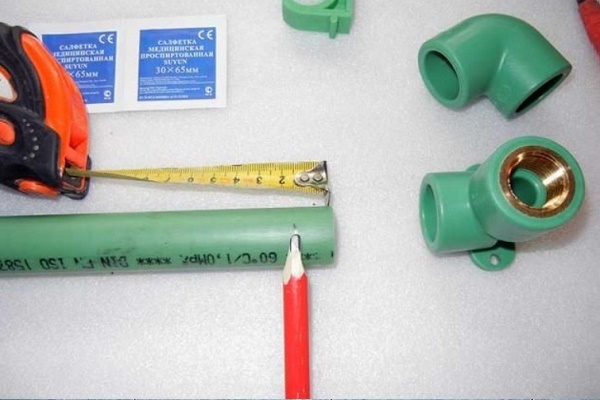
- Sprawdza się zgodność kątów cięcia łączonych odcinków i zaznacza ołówkiem miejsca do klejenia.
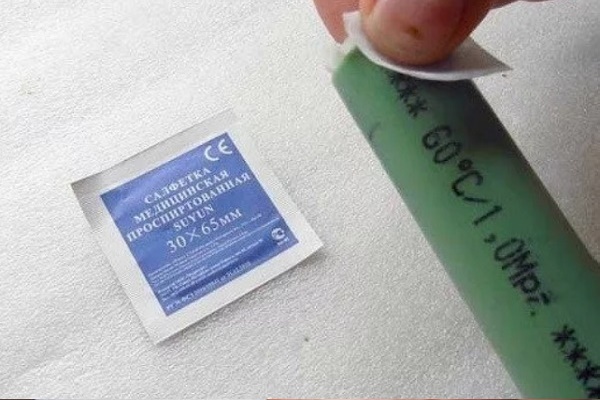
- Oczyszcza się i odtłuszcza końce rur przeznaczone do połączenia.
- Na końce rur i obszar kielichów złączy nanosi się równomierną warstwę kleju.
- Proszę wstawić odcinki rury w otwory złączki, kierując się oznaczeniami wykonanymi ołówkiem. Konstrukcję należy utrzymywać w ustalonej pozycji przez trzy minuty, a następnie za pomocą serwetki usunąć nadmiar preparatów.
- Połączone elementy należy ułożyć na równej powierzchni i pozostawić na 5–6 godzin do całkowitego wyschnięcia.
Wodę do sprawdzenia jakości sklejenia można uruchomić dopiero po upływie doby od zakończenia montażu.
Przy realizacji tej technologii montażu rur PP ważne jest przestrzeganie dwóch podstawowych warunków: reżimu temperaturowego i wilgotnościowego. Wszystkie prace należy wykonywać w temperaturze powietrza od +5 do +35 °C. Wykonując sklejanie w upalne dni, należy działać jak najszybciej, aby klej nie zdążył wyschnąć przed zakończeniem montażu.
Podsumowanie i przydatny film na ten temat
O szczegółach procesów lutowania i sklejania rur można dowiedzieć się z następujących filmów:
Film #1. Jak prawidłowo lutować rury:
Film #2. Montaż wodociągu bez lutowania:
Prace związane z samodzielnym łączeniem rur polipropylenowych nawet u początkującego majsterkowicza nie powinny sprawić szczególnych trudności. Wystarczy jedynie jasno i sumiennie przestrzegać wszystkich norm technologicznych. A wtedy samodzielnie zmontowany rurociąg będzie cieszyć Państwa bezproblemową pracą.
Proszę pisać komentarze w bloku znajdującym się poniżej. Proszę zadawać pytania dotyczące spornych kwestii, dzielić się informacjami, które mogą być przydatne dla odwiedzających stronę. Proszę zamieszczać wpisy z własną opinią, wstawiać zdjęcia związane z tematem artykułu.
 Montaż rur polipropylenowych własnymi rękami: technologia pracy z rurociągiem PP
 Jak zrobić krzesło z rur polipropylenowych własnymi rękami: instrukcja krok po kroku
 Montaż rur miedzianych własnymi rękami: technologia instalacji miedzianego rurociągu
 Montaż rur metaloplastikowych własnymi rękami: technologia łączenia i przykłady prowadzenia
 Połączenie rur plastikowych z metalowymi: omówienie najlepszych sposobów i niuansów montażowych
 Montaż rur HDPE własnymi rękami: instrukcja spawania + jak zagiąć lub wyprostować takie rury
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
Artykuł będzie przydatny dla osób, które nigdy nie miały do czynienia z rurami plastikowymi i sposobami ich łączenia. Ja w tym nie jestem nowicjuszem, ale mam pytanie. Pojawił się problem z autonomicznym ogrzewaniem. Podejrzewamy nieszczelność w systemie. A więc, czy rura polipropylenowa może rozszerzać się przy podgrzewaniu systemu, ale dzieje się to nie po 30–40 minutach, a po 3 godzinach? Mówią, że może, ale myślę, że to nadmierna ostrożność producenta. Proszę o podpowiedź.
Dzień dobry. Przede wszystkim powiem Państwu, że należy używać rur zbrojonych, które mają znacznie niższy współczynnik rozszerzalności liniowej. Należy również wziąć pod uwagę fakt, że rury PP miękną w temperaturze +140°C, mimo że deklaruje się, iż mogą wytrzymać temperaturę do +170°C.
Dla przykładu załączam schematy i tabele:
– ze współczynnikami rozszerzalności liniowej;
– zmiany długości rury przy ogrzewaniu od 0 do 60°C (różne materiały);
– struktura zbrojonej rury PP.
Ta informacja pomoże Państwu w rozwiązaniu Państwa problemu.
Tak, przy zwykłym połączeniu gwintowanym można je skontrolować wizualnie i w przypadku wycieku dokręcić lub uszczelnić samodzielnie. Ale jak skontrolować jakość spawów przy odbiorze pracy od fachowca? Komu zgłaszać reklamacje, po tym jak połączenie pęknie pod nieobecność Państwa i zaleje wszystkie niższe piętra? Takie prace naprawdę należy wykonywać samodzielnie.
Tak więc mistrz powinien sam sprawdzić jakość wykonanej pracy. Aby upewnić się co do niezawodności wszystkich połączeń i sprawności komunikacji, przeprowadza się próbę ciśnieniową systemu grzewczego. Na stronie znajduje się cały artykuł na ten temat.
Podobną procedurę polecam przeprowadzać po wymianie sprzętu, adapterów, uszczelek. Ogólnie rzecz biorąc, sprawdzanie systemu grzewczego za pomocą próby ciśnieniowej przed każdym sezonem, aby uniknąć nieprzyjemnych niespodzianek. W zasadzie wystarczy do tego zwykła pompka samochodowa do pompowania opon, adapter i manometr.