Cięcie rur pod kątem: zalety i wady różnych metod + przykład wykonania prac

Rury są powszechnie stosowanym materiałem budowlanym. Stosuje się je przy montażu różnych systemów. W trakcie montażu zdarzają się sytuacje, gdy rury trzeba łączyć pod kątem. Technologia wykonywania takich prac nie jest standardowa, ale trzeba o niej wiedzieć.
Aby stworzyć skomplikowaną konfigurację połączenia, wymagane jest cięcie rur pod kątem. Opowiemy, jak wykonuje się takie operacje i jakie istnieją metody cięcia.
Spis treści artykułu:
Techniki cięcia rur pod kątem
Rozpatrując techniki pracy – cięcia prostego lub pod kątem – należy wziąć pod uwagę różny materiał obrabianych elementów. I tak, węże wykonane z polipropylenu czy cienkiej miedzi ciąć jest łatwiej i prościej niż grubościenne rury stalowe.
Produkty z tworzyw sztucznych o małych średnicach przycina się pod odpowiednim kątem za pomocą specjalnych nożyc. Przy tym kąt można kontrolować zwykłym kątomierzem. Cięcie rur polimerowych wykonuje się także zwykłą piłką ręczną z drobnozębnym ostrzem.
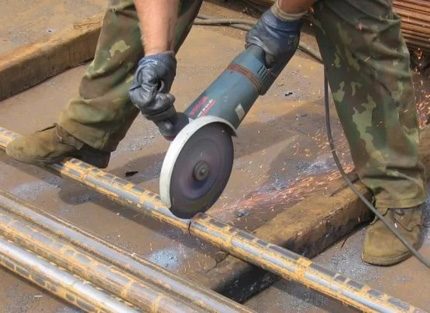
Najczęstszą potrzebą w montażu jest cięcie rur wodociągowych, kanalizacyjnych i wentylacyjnych pod kątem 45º.
Dowiemy się, jakie narzędzia można użyć do cięcia pod różnymi kątami.
Papierowy wykrój do rury
Aby wykonać stosunkowo dokładne cięcie, można zastosować prostą metodę, w której jako swoisty szablon służy zwykła kartka papieru. Na przykład, dobrze nadaje się do tworzenia szablonu papier do drukarki w formacie A4.
Najpierw arkusz jest oznaczany jako kwadrat za pomocą linijki. Rozmiar przekątnej kwadratu powinien być równy obwodowi rury, którą należy przeciąć. Nadmiarowe części arkusza są odcinane.
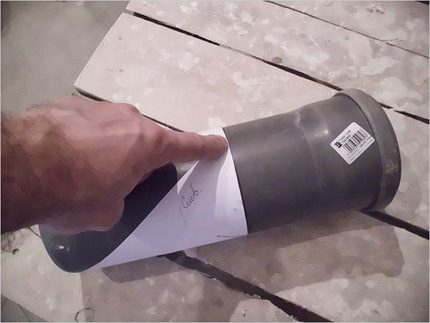
Następnie wykonaj następujące czynności:
- Złóż arkusz po przekątnej, łącząc przeciwległe rogi.
- Obróć powstały trójkąt tak, aby linia przeciwprostokątnej była prostopadła do osi rury.
- W tej pozycji owiń papierem powierzchnię rury, łącząc ze sobą skrajne punkty przeciwprostokątnej.
- Zaznacz markerem linię cięcia wzdłuż jednej z przyprostokątnych trójkąta.
- Przytnij rurę wzdłuż zaznaczonej linii.
Tą metodą wygodnie jest oznaczać i ciąć rury pod kątem 45º w zakresie średnic od 32 do 63 mm. Dla większej wygody oznakowania zaleca się użycie grubego, ale miękkiego papieru. Można również zastosować paronit i podobne materiały.
Jak umiejętnie dobrać przecinarkę do rur plastikowych i jak ją stosować w praktyce, szczegółowo opisano w zaproponowanym przez nas artykule.
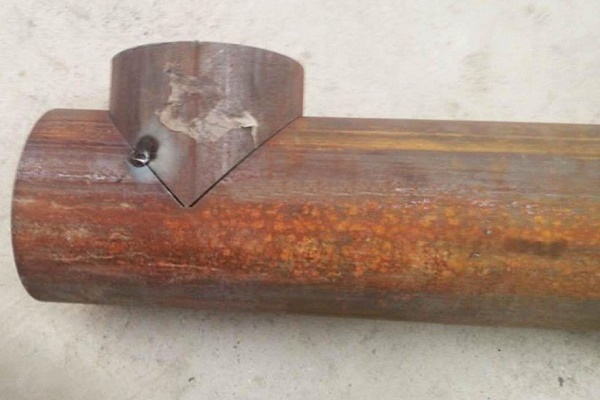
Starannie wykonane szablony do kształtowego cięcia rur pozwalają na wykonanie cięć z najwyższą precyzją. Mimo to nie wyklucza się szczeliny między przygotowanymi elementami. W połączeniu rur metalowych jest ona “zamykana” spoiną, a przy łączeniu elementów plastikowych stosuje się specjalistyczny sznur do lutowania.
Programy do obliczania kątów cięcia
Technika cięcia według wzorników pozwala uzyskiwać różne kąty cięcia. Jednak do utworzenia wzornika dla kątów innych niż 45° wymagane będzie wykonanie obliczeń matematycznych i na podstawie obliczeń wycięcie szablonu z papieru lub podobnych materiałów.
Co prawda istnieją programy komputerowe, które mają uwolnić rzemieślnika od wykonywania obliczeń. Takie programy drukują wzorniki do cięcia rur na drukarce.
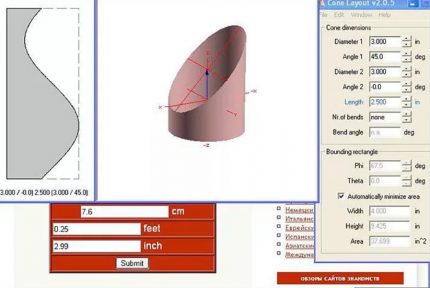
Prosty program obliczeniowy stworzony na bazie aplikacji MS Excel pozwala obliczyć i sporządzić wzornik praktycznie dla dowolnych wartości średnic rur i wymaganych kątów cięcia.
Wszystko, co musi zrobić użytkownik, to wprowadzić odpowiednie wartości w pola „Średnica zewnętrzna” i „Kąt cięcia”. Na podstawie tych parametrów zostanie utworzony wzornik, który można wysłać do druku.
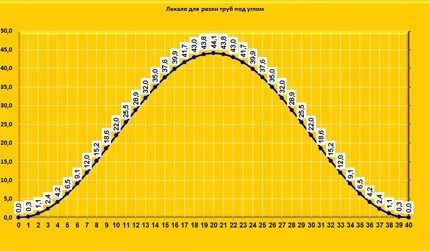
Wadą programu jest to, że nie uwzględnia on grubości arkusza wzornika, co prowadzi do niewielkich niedokładności.
Skrzynka uciosowa do cięcia rur
Istnieje prosty przyrząd często używany w gospodarstwie domowym, głównie do prac z drewnem. Nazywa się skrzynka uciosowa. Otóż to samo urządzenie nadaje się do cięcia rur, i to pod różnymi kątami.
Skrzynka uciosowa jest dostępna w sprzedaży, ale w razie potrzeby można ją zawsze zrobić samodzielnie i dostosować konstrukcję do wymaganej średnicy rury:
- Należy wziąć drewnianą deskę o szerokości równej średnicy rury i długości 400-500 mm.
- Należy wziąć jeszcze dwie deski o tych samych wymiarach, ale o szerokości zwiększonej o grubość pierwszej deski.
- Z trzech desek należy złożyć konstrukcję w kształcie odwróconej litery U, gdzie jako podstawa umieszczona jest pierwsza deska.
- W centralnej części konstrukcji należy wyznaczyć prostokąt, którego dwa boki przebiegają wzdłuż wewnętrznych krawędzi bocznych desek.
- Należy podzielić prostokąt przekątnymi i wzdłuż linii uzyskanych na górnych powierzchniach bocznych desek wykonać nacięcia w dół aż do podstawy.
W ten sposób wykonuje się szablon do cięcia pod kątem 45°. Jednak za pomocą kątomierza można wyznaczyć praktycznie dowolny kąt i wykonać nacięcia do cięcia rury pod konkretnym kątem.
Zaletą skrzynki uciosowej jest to, że narzędzie nadaje się do wielokrotnego użytku. Praca z narzędziem jest dopuszczalna do momentu, gdy ściany szczelin są tak zużyte, że nadal mogą zapewniać wysoką dokładność cięcia. Zaleca się wykonanie ścian narzędzia z materiału o wyższej wytrzymałości niż drewno.
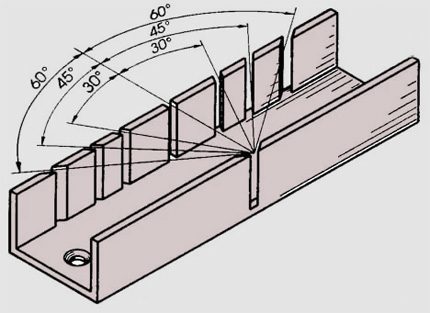
Zalety tej metody są oczywiste – prostota, łatwość wykonania narzędzia (stusła), ekonomiczność, uniwersalność. Wady pracy z takim wariantem osprzętu – konieczność dopasowania rozmiarów stusła do średnicy rury przy wykonywaniu precyzyjnego cięcia. To znaczy, że dla każdej rury trzeba będzie zrobić własne narzędzie.
Również za pomocą stusła ciąć rurę można tylko piłą do metalu lub sekatorem (do wyrobów z tworzyw sztucznych). Do pracy z grubościennymi rurami metalowymi do cięcia szlifierką to narzędzie nie nadaje się.
Proste oprzyrządowanie do cięcia
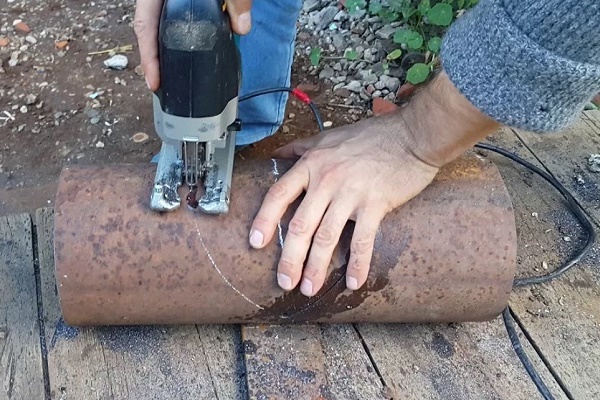
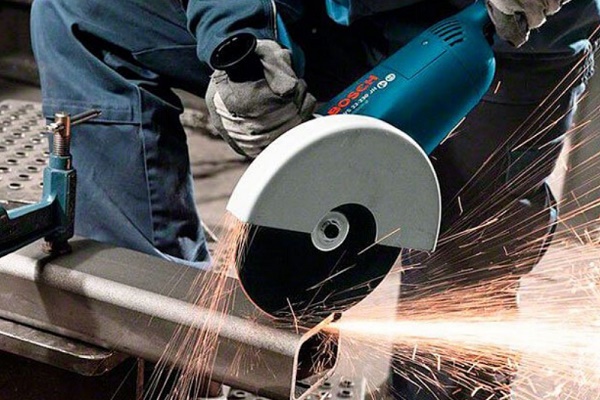
Wyroby metalowe o kształcie okrągłym i prostokątnym, posiadające dość grube ścianki, wygodnie jest ciąć pod kątem za pomocą nieskomplikowanego osprzętu elektromechanicznego.
Elementem tnącym takiego narzędzia jest tarcza do cięcia lub piła tarczowa, zamocowane na walu silnika elektrycznego. Z kolei silnik elektryczny z przecinakiem jest częścią całego osprzętu, w skład którego wchodzą stół roboczy, wahadłowy wspornik, imadło.
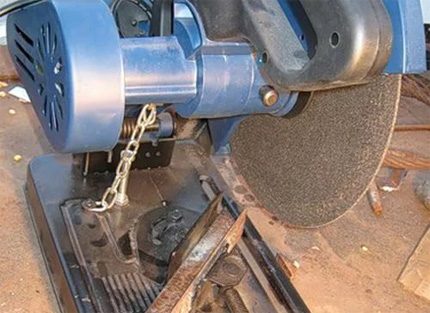
Do ustawienia rury pod odpowiednim kątem i następnie jej zamocowania używa się zwykłego imadła i dwóch metalowych kątowników. Jeden kątownik (krótki) jest przymocowany do podstawy mechanizmu obrotowego – wahadła. Drugi kątownik (długi) jest w stanie swobodnym.
Procedura umieszczania rury i cięcia:
- Mechanizmem obrotowym ustawia się wymagany kąt cięcia (na przykład za pomocą linijki i kątomierza).
- Znalezione położenie jest mocowane śrubami dociskowymi.
- Pomiędzy krótkim a długim kątownikiem umieszcza się rurę i dociska się ją śrubą imadła.
- Podawane jest napięcie na silnik elektryczny.
- Przykładając słaby nacisk na tarczę przecinaka, tnie się rurę w odpowiednim miejscu.
Zalety tej metody – szybka praca, czyste cięcie, możliwość obróbki dużej liczby rur w krótkim czasie.
Wady: ograniczenia w zastosowaniu w warunkach domowych, podwyższony hałas, praca tylko z rurami o małych i średnich średnicach. Ponadto proces cięcia osprzętem wykonywany jest stacjonarnie, z dala od miejsca montażu, co nie zawsze jest akceptowalne.
Jeśli Pan/Pani zamierza zrobić w domu miedziany rurociąg, to będą potrzebne specjalne obcinaki do rur, z zasadami doboru których radzimy się zapoznać.
Niuanse pracy z przekrojem prostokątnym
Do wykonania cięcia wyrobów o przekroju prostokątnym zaleca się wcześniej przygotować szablonowe odcinki kątowników. Łatwo je zrobić z metalowego kątownika, uprzednio oznaczając tym samym kątomierzem.
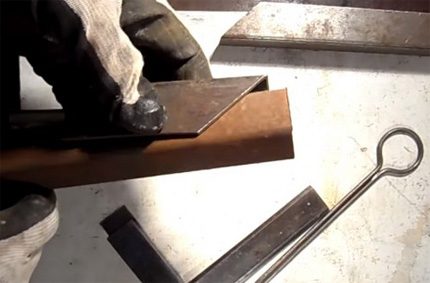
Oznaczenie można wykonać dla różnych wartości kątów. Aby użyć szablonu, wystarczy przyłożyć go do prostokątnej rury w odpowiednim miejscu i zaznaczyć linię cięcia. Następnie dowolnym odpowiednim narzędziem wykonać cięcie wzdłuż zaznaczonej linii.
Urządzenia do precyzyjnego cięcia
Wśród markowych urządzeń, które mogłyby być używane w domu do wykonywania cięcia pod kątem, warto zwrócić uwagę na sprzęt włoskiej produkcji.
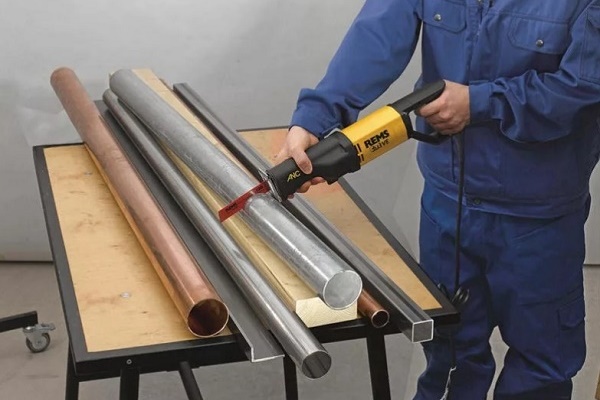
Taśmowa piła do metalu Mini Cut firmy «MASS» – kompaktowe urządzenie z ręcznym dociskiem, przeznaczone do pracy nie tylko z rurami, ale także z kątownikami, prętami, elementami profilowymi.
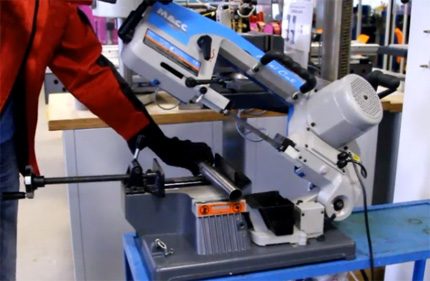
W maszynie istnieje możliwość ustawienia kąta cięcia od 0 do 45º. Procedura odbywa się za pomocą taśmy stalowej z prędkością 45 ruchów posuwisto-zwrotnych na minutę. Urządzenie wyposażone jest w silnik elektryczny o mocy 370 W, zasilany z sieci domowej. Maksymalna dopuszczalna średnica ciętej rury okrągłej wynosi 65 mm.
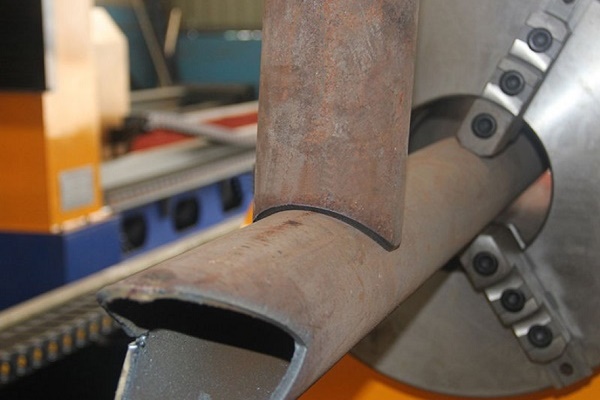
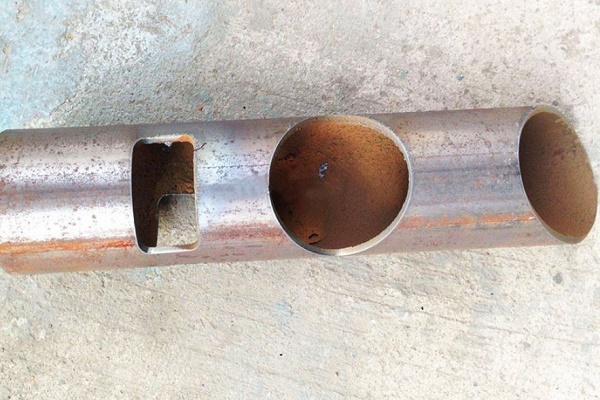
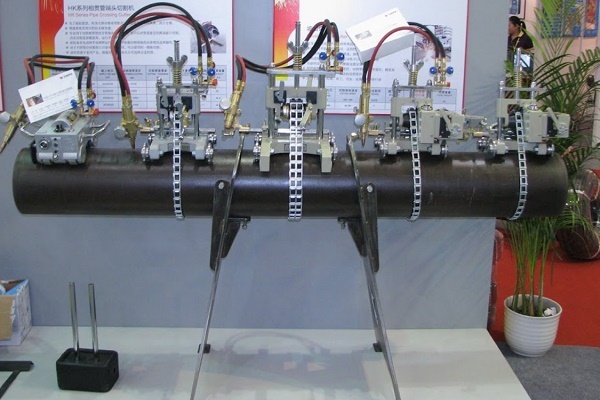
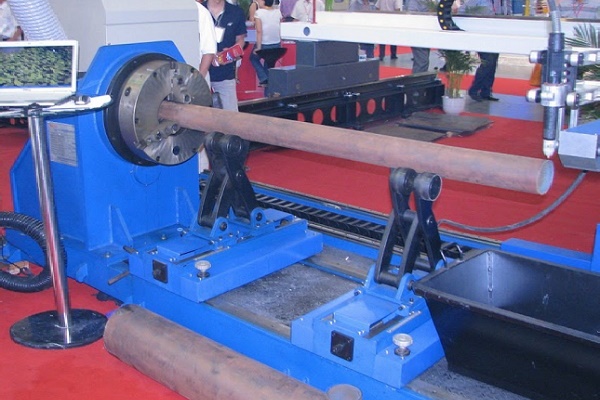
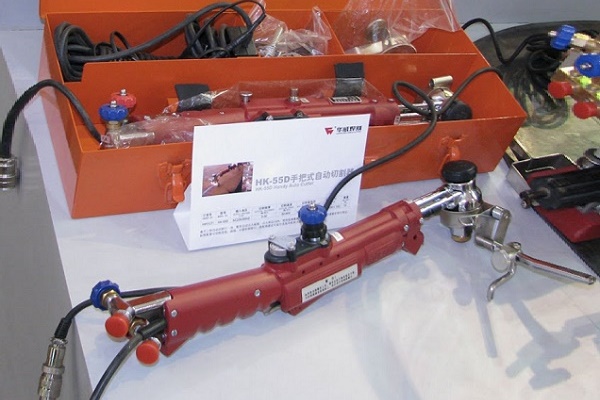
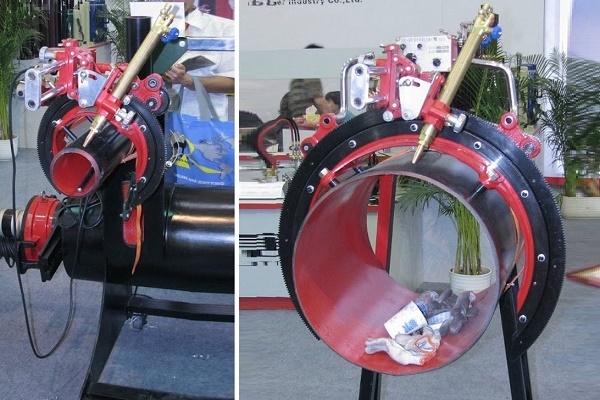
Na skalę przemysłową do cięcia rur opracowano liczne urządzenia z napędem elektromechanicznym i elektrycznym. Technicznie zaawansowane aparaty umożliwiają z dużą precyzją wykonywanie cięcia termicznego, tlenowego i plazmowego:
Modele przemysłowe (na przykładzie BSM)
Istnieją specjalne maszyny przemysłowe do wykonywania precyzyjnych operacji cięcia pod kątem. Dobrym przykładem są urządzenia produkowane pod marką «BSM». Producentem maszyn jest niemiecka firma Rexinger.
Owszem, maszyny z serii «BSM» są przeznaczone wyłącznie do pracy z rurami polipropylenowymi o dość dużych średnicach. Obsługiwana jest obróbka wyrobów typu PP, PVC, PE, PVDF.
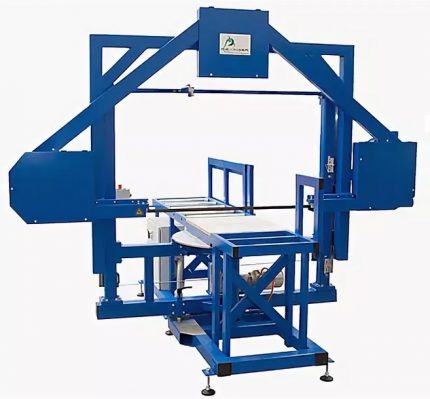
Narzędziem tnącym maszyny jest piła taśmowa, dzięki której wykonuje się cięcie pod kątami od 0 do 67,5°. Dokładność procesu zapewnia laserowy detektor cięcia.
Pomimo konfiguracji urządzenia do wyrobów o dużych średnicach, można zastosować specjalny stół, za pomocą którego z powodzeniem tnie się również rury o małych średnicach (50 – 200 mm), które łatwiej przyciąć za pomocą obcinaka do rur. Produkowana jest szeroka gama modeli urządzeń «BSM».
Zastosowanie metod termicznych
Oprócz metod mechanicznych często stosuje się metody termiczne, gdzie jako narzędzie działają spawarki lub przecinarki. Na przykład autogeniczny palnik gazowy lub zwykła spawarka (prądu stałego/zmiennego).
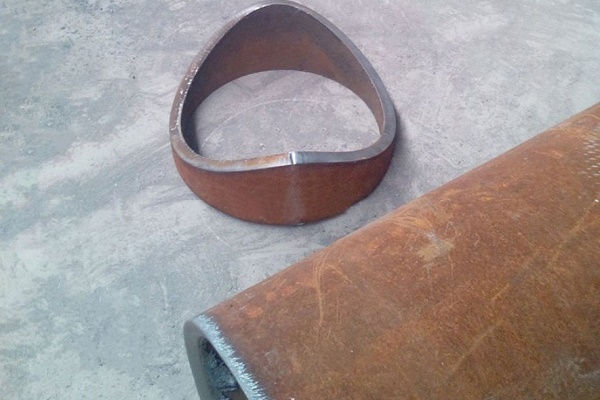
Za pomocą takich urządzeń dostępne do cięcia są grubościenne rury metalowe. Jednak niezwykle trudno jest metodą spawania elektrycznego lub autogenu gazowego uzyskać idealnie równy, wysokiej jakości przekrój.
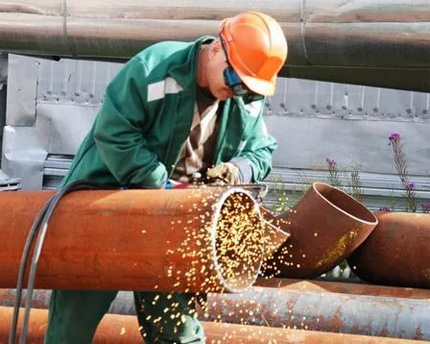
Technologia cięcia za pomocą spawania elektrycznego i autogenu jest rozpowszechniona powszechnie. Metoda nie zapewnia wysokiej dokładności cięcia, ale przy montażu rur ten czynnik często nie jest decydujący.
Zazwyczaj po cięciu metodą termiczną wyroby poddawane są dodatkowej obróbce. Wyrównuje się linię cięcia, dopasowuje wartości wymaganego kąta. Takie podejście jest nieekonomiczne, ponieważ wiąże się z dodatkowymi kosztami obróbki mechanicznej.
Z reguły metoda cięcia termicznego stosowana jest w warunkach przemysłowo-produkcyjnych. Owszem, służby komunalne również często sięgają po tę metodę.
Cięcie termiczne stosuje się również do pracy z materiałem plastikowym. Istnieją urządzenia – gilotyny termiczne. Ostre, cienkie ostrze takich aparatów nagrzewa się do wysokiej temperatury, po czym wykonuje cięcie.
Gilotyny termiczne obsługują cięcie pod kątem i w tym tkwi ich zaleta. Jednak do pracy z materiałami twardszymi niż polichlorek winylu, drewno, płyty wiórowe, tych urządzeń nie można stosować.
Do cięcia rur metalowo-plastikowych potrzebne są obcinaki do rur, zdolne równomiernie podzielić na części wyroby o wielowarstwowej strukturze. Ich odmianom i sposobom zastosowania poświęcony jest polecany przez nas artykuł.
Podsumowanie i przydatny film na ten temat
W filmie przedstawiono obliczenia oraz pokazano praktykę wykonywania cięcia rury pod kątami 45º i 90º:
Dla każdego indywidualnego przypadku montażu można dobrać najwygodniejszą i mniej kosztowną metodę cięcia. Konkretny wybór zależy od materiału rury, jej średnicy, grubości ścianki.
Stosując proste metody wyznaczania, można uzyskać dość dokładny kąt, pod którym należy przyciąć element. Jednak stosując skomplikowaną metodę obliczeń, istnieje możliwość cięcia pod niestandardowymi kątami z dużą dokładnością.
Czy mają Państwo przydatne informacje na temat artykułu? Pojawiły się pytania podczas zapoznawania się z materiałem lub odkryto sporne kwestie? Proszę pisać komentarze w bloku poniżej.
 Próba ciśnieniowa rur metalowo-plastikowych: kolejność i niuanse wykonywania prac
 Jak wykonywane jest gięcie rur metalowych: technologiczne szczegóły wykonania
 Złączki zaciskowe do rur metaloplastycznych: rodzaje, oznaczenia, przeznaczenie + przykład prac montażowych
 Lutowanie rur miedzianych: krok po kroku analiza prac i praktyczne przykłady
 Spawanie rur polietylenowych: porównanie metod + instrukcja montażu
 Wymiana rur w łazience: instruktaż krok po kroku przeprowadzenia prac
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
Dobrego sposobu nigdzie nie ma, wszędzie same bzdury! Co przedstawia złożony arkusz w trójkąt, przyłożony do rury… wariatkowo! Próbowałem, z kartonu i kątownika 45 stopni, uzyskać IDEALNĄ linię owalu… Wszyscy myślą, że myślą… w rezultacie – nawóz!
Proszę chociaż obejrzeć liczne filmy na YouTube, wszystkim ludziom się udaje. Może problem nie w metodzie, ale w wykonaniu? Ponadto trzeba rozumieć, że idealnego wyniku ręcznie trudno osiągnąć. Nawet w przemyśle jest tolerancja do 0,5 stopnia.