Próba ciśnieniowa rur metalowo-plastikowych: kolejność i niuanse wykonywania prac

Doskonałą alternatywą dla tradycyjnych rur stalowych są wyroby technologiczne z metaloplastiku. Zdobyły one szczególną popularność w branży sanitarnej. Metaloplastik jest używany przy montażu i naprawie instalacji ciśnieniowych, bezciśnieniowych obiegów ciepłej i zimnej wody, a także systemów grzewczych.
Do tworzenia połączeń stosuje się prostą i dostępną metodę – oprasowanie rur metaloplastikowych. Opowiemy, jak wykonuje się tę pracę, jakie narzędzia będą potrzebne samodzielnemu hydraulikowi do budowy lub renowacji systemów. Nasze zalecenia pomogą osiągnąć najwyższej jakości rezultat.
Spis treści artykułu:
Oprasowanie: pojęcie w szerokim znaczeniu
Samo pojęcie 'oprasowania' w odniesieniu do rękawów metaloplastikowych należy rozpatrywać w szerokim znaczeniu tego słowa. Na przykład pod pojęciem oprasowania często rozumie się standardowe testy przeprowadzane metodą hydrauliczną lub pneumatyczną.
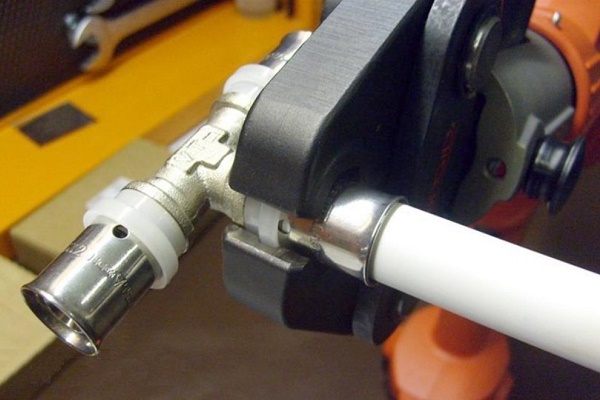
Jednak współczesna praktyka pokazuje, że termin 'oprasowanie' również całkiem logicznie pasuje do procedury łączenia złączki i rury metaloplastikowej. Ten rodzaj połączenia wykonuje się technologią zaciskania siłowego z zastosowaniem specjalnego narzędzia (szczęk zaciskowych).
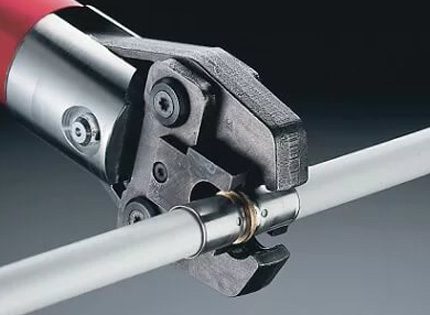
Niezależnie od warunków montażu i stosowanych technologii, urządzenie wodociągowych lub innych instalacji na bazie rur metaloplastikowych wiąże się z testami szczelności i wytrzymałości.
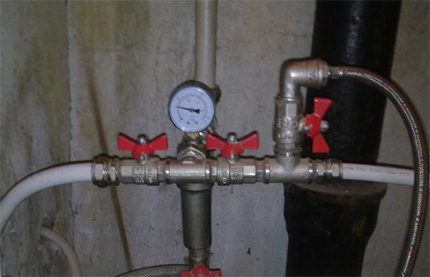
Z reguły proces testowania przeprowadza się metodą hydrauliczną. Nie wyklucza się jednak możliwości przeprowadzenia testów metodą pneumatyczną.
Sposoby oprasowania metaloplastiku
Metoda hydrauliczna polega na napełnieniu rur metaloplastikowych wodą, a następnie zwiększeniu ciśnienia do ustalonych wartości. Badania mogą obejmować cały zmontowany przewód lub tylko jego poszczególne odcinki.
Metoda pneumatyczna polega na użyciu sprężonego powietrza zamiast wody. Ta metoda próby ciśnieniowej jest uważana za mniej skuteczną i bardziej niebezpieczną w porównaniu z wariantem hydraulicznym. I nie ma znaczenia, czy badane są rury metalowe, czy metaloplastikowe.
Wariant #1: hydrauliczny
Proces niczym nie różni się od standardowego wariantu stosowanego w stalowych przewodach wodociągowych. Jedynym niuansem jest to, że ciśnienia robocze dla rur plastikowych mają niższe wartości niż przyjęte dla wyrobów metalowych.
Odpowiednio, ciśnienie próby oblicza się, uwzględniając standardowe ustawienia ciśnienia roboczego dla tworzywa sztucznego według wzoru:
Ri = Rrp * 1,5,
W tym wzorze Ri – ciśnienie próby; Rrp – ciśnienie robocze rury plastikowej.
Temperatura wody wewnątrz rurociągu przy tym jest dopuszczalna w zakresie dodatnich wartości 5 – 40°C.
Przebieg procedury:
- Przygotować badany odcinek (zamontować zawory, zaślepki).
- Zainstalować w różnych punktach przewodu 2 manometry.
- Na górnym poziomie przewodu zainstalować odpowietrznik.
- Na dolnym poziomie przewodu podłączyć pompę wodną.
- Napełnić przewód doprowadzając wodę od dolnego poziomu do górnego.
- Otworzyć odpowietrznik, aby spuścić powietrze z systemu.
Wewnątrz przewodu z rur metaloplastikowych należy zwiększać ciśnienie powoli, unikając gwałtownych skoków. Takie warunki podnoszenia ciśnienia zapewnia ręczna prasa hydrauliczna.
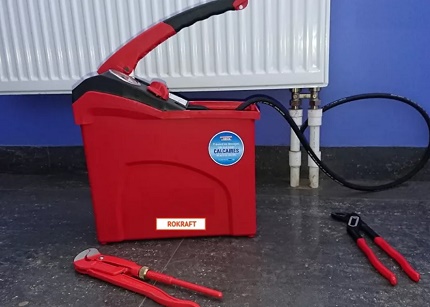
Do momentu, gdy wartość ciśnienia zbliży się do poziomu roboczego, zaleca się okresowo kontrolować wizualnie miejsca możliwych wycieków.
Takimi miejscami zazwyczaj są:
- połączenia «rura w rurze»;
- kontakt rury i złączki;
- punkty montażu kranów i zaślepek.
Zwiększenie ciśnienia wewnątrz rur metaloplastikowych do wartości przekraczającej parametr roboczy 1,5 raza jest dozwolone wyłącznie w przypadku braku osób w pobliżu badanej magistrali.
Ustawione ciśnienie próbne wewnątrz rurociągu należy utrzymać przez określony czas. Dla wodociągu z rur metaloplastikowych, przeznaczonego do użytku domowego, przyjęto pięciominutowy minimalny okres utrzymywania.
W ciągu przyjętego minimalnego czasu próby spadek ciśnienia w punktach montażu manometrów kontrolnych jest niedopuszczalny. Gdy na przyrządach kontrolnych obserwuje się zmiany ujemne, taki stan świadczy o niepełnej szczelności systemu.
Należy obniżyć ciśnienie do wartości roboczej i dokładnie sprawdzić miejsca możliwych wycieków na całym odcinku rur metaloplastikowych. Znalezione usterki usunąć i powtórzyć procedurę próby.
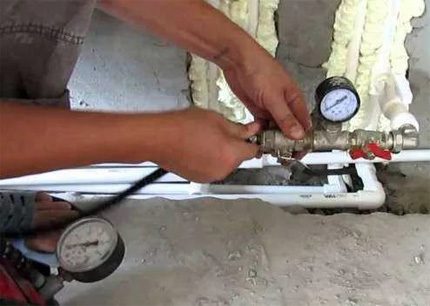
Próby szczelności są zaliczone, gdy spełniają następujące warunki:
- wizualnie nie stwierdzono obecności przecieków;
- wizualnie nie stwierdzono pęknięć ścianek rur;
- przez pięć minut nie odnotowano zmian ciśnienia na manometrach kontrolnych;
- brak widocznych odkształceń rurociągów.
Tymczasem należy doprecyzować: jeżeli czas utrzymywania przekracza pięciominutowy przedział, dopuszczalny jest nieznaczny spadek ciśnienia próbnego z powodu naturalnej zmiany temperatury wody znajdującej się wewnątrz rur metaloplastikowych.
Wariant #2: pneumatyczny
W przypadku niemożności przeprowadzenia próby ciśnieniowej hydraulicznej z jakichkolwiek powodów, dopuszczalna jest alternatywa – próba pneumatyczna.
Metodyka prób pneumatycznych różni się nieco innym sposobem sprawdzania szczelności, ale ogólnie praktycznie powtarza sposób hydrauliczny. Technologia ta nie jest stosowana zbyt często na samych rurach, ale do prób ciśnieniowych poszczególnych urządzeń, na przykład zbiorników wyrównawczych, kotłów, wymienników ciepła itp., znajduje szerokie zastosowanie.
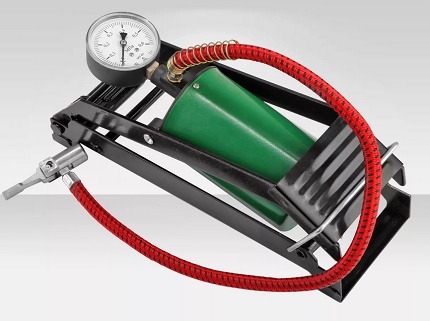
Do wykrywania miejsc wycieków podczas próby pneumatycznej zazwyczaj stosuje się roztwór mydlany. Zmontowany przewód napełnia się powietrzem pod ciśnieniem Ri = Rrp * 1,15 i spryskuje miejsca potencjalnych wycieków roztworem mydlanym. Ujście powietrza określa się na podstawie pęcherzyków.
Taka metoda kontroli pozwala wizualnie wykryć nawet niewielkie wycieki. Jednak osobie kontrolującej dość trudno jest śledzić obecność wycieków w miejscach trudno dostępnych dla obserwacji wizualnej.
Pneumatyczna metoda badań doskonale nadaje się do testowania szczelności połączeń rur metalowo-plastikowych ze złączkami lub w systemie "rura w rurze". Natomiast gdy wymagane jest przetestowanie systemu rurociągów pod kątem wytrzymałości, ta metoda zdecydowanie nie jest najlepsza. W takim przypadku należy zastosować testowanie metodą hydrauliczną.
Oprasowanie jako sposób łączenia
Praktyka montażu rur metalowo-plastikowych charakteryzuje się zastosowaniem kilku metod odpowiednich do wykonywania różnorodnych połączeń:
- lutowanie;
- gwintowane;
- zaciskowe.
Ostatnia z trzech metod to właśnie opresowanie rury metalowo-plastikowej w miejscu jej połączenia z złączką.
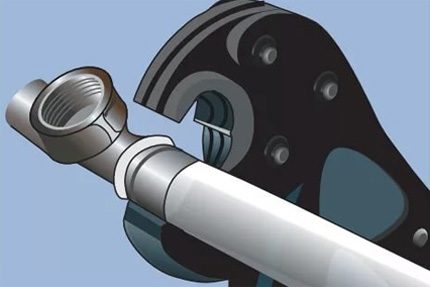
Metodyka takiego opresowania charakteryzuje się prostymi czynnościami, dostępnymi do wykonania nawet dla nieprofesjonalnego hydraulika. Jedynym niuansem jest to, że do pracy potrzebne są tak zwane prasownice – specjalne narzędzie, dzięki któremu powstaje niezawodne połączenie zaciskowe.
Ogólnie rzecz biorąc, do wykonania prac z zastosowaniem metody zaciskania potrzebny jest następujący zestaw narzędzi:
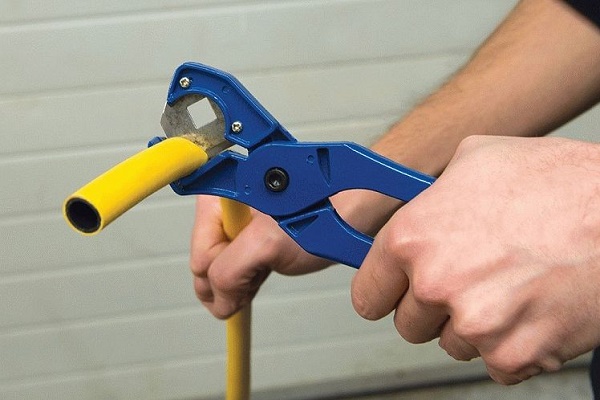
- obcinak do rur metalowo-plastikowych;
- kalibrator, rozszerzacz, frez do fazowania;
- prasownica.
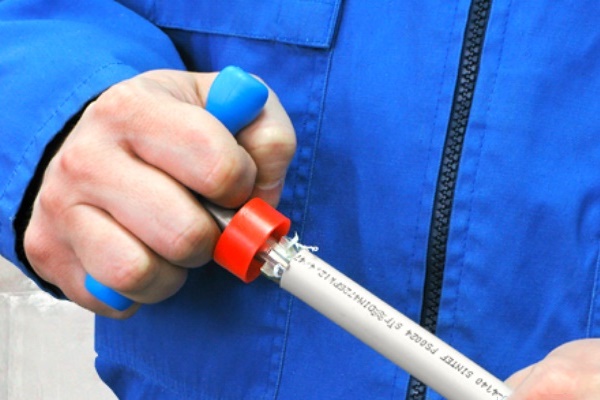
Obcinak wykonuje równy przecin na zadany wymiar, bez deformacji rury i pod kątem prostym. Za pomocą kalibratora i freza do fazowania końcowa część rury metalowo-plastikowej jest przygotowywana do późniejszego połączenia z złączką.
Czasami do pracy potrzebny jest również rozszerzacz. Prasownica zajmuje szczególne miejsce w procesie. To właśnie za pomocą tego narzędzia wykonuje się opresowanie przygotowanego połączenia.
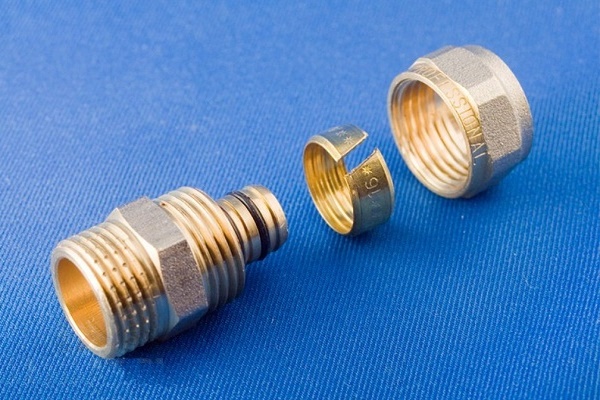
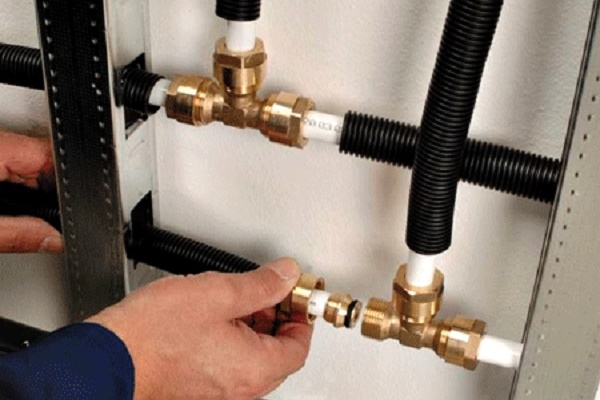
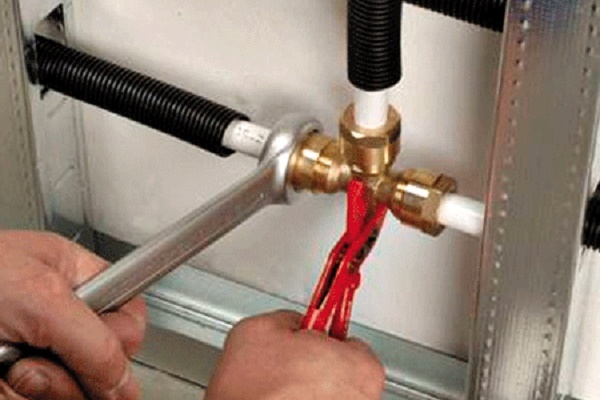
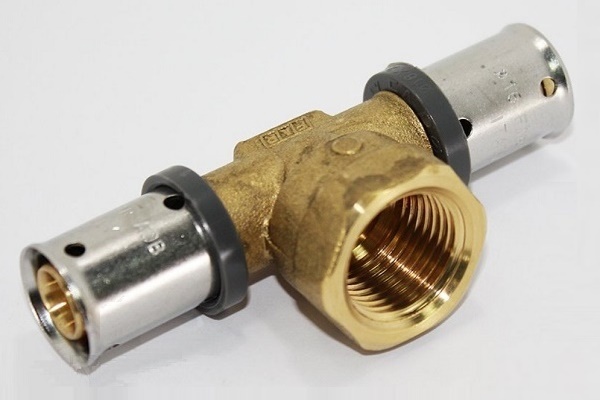
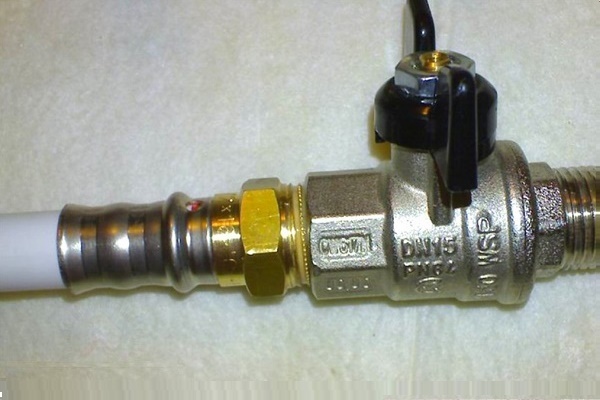
W montażu rurociągów metalowo-plastikowych stosuje się złączki zaciskowe i kompresyjne (zwane również gwintowanymi), a etapy ich instalacji są w dużej mierze podobne:
Jak oprasować rurę metaloplastikową
Procedura zaciskania połączenia rury metalowo-plastikowej ze złączką przewiduje następującą sekwencję działań:
- Przycięcie rury metalowo-plastikowej do wymiaru.
- Wykonanie kalibracji jej końcówek.
- Zdejmowanie fazki na wewnętrznym promieniu.
Następnie montowana jest tuleja zaciskowa na końcową część rury.
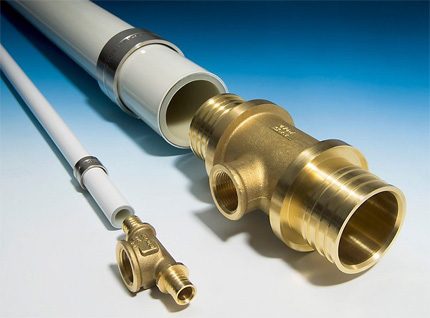
Po tych czynnościach do wnętrza rury metalowo-plastikowej od końca, gdzie znajduje się tuleja zaciskowa, wkłada się część króćcową złączki. Przesuwa się tuleję zaciskową wzdłuż rury i ustawia równolegle do króćca. Instrukcja dotycząca pracy z złączkami zaciskowymi przy montażu rurociągu metalowo-plastikowego znajduje się tutaj, zalecamy zapoznanie się z przydatnymi informacjami.
Na obszar połączenia nakłada się szczypce zaciskowe z nasadką odpowiadającą średnicy obrabianego rurociągu. Ściska się uchwyty narzędzia do oporu.
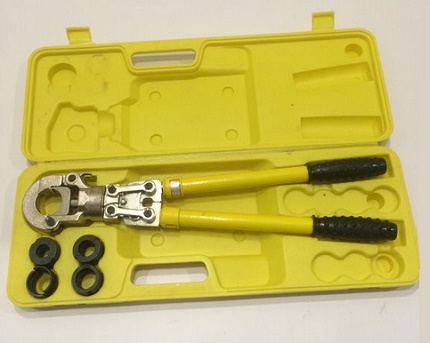
Takie działania są charakterystyczne dla zaciskania przy użyciu narzędzia ręcznego. Tymczasem oprócz ręcznych zaciskarek istnieją urządzenia elektryczne, hydrauliczne, pneumatyczne.
Te warianty konstrukcyjne są zwykle rzadko stosowane w gospodarstwie domowym. Ich przeznaczeniem jest sfera przemysłowo-produkcyjna. Pod względem konfiguracji również znacznie różnią się od modeli ręcznych.
Należy zwrócić uwagę na pewne cechy podczas pracy z szczypcami do zaciskania. Dopuszczalne jest tylko jednorazowe zaciśnięcie. Jeśli z jakiegoś powodu nie udało się wykonać dobrego zaciśnięcia za pierwszym razem, nie należy próbować powtarzać czynności. Wadliwe zaciśnięcie należy usunąć, a procedurę zaciśnięcia wykonać od początku.
Zalety i wady zaciskania
Oceniając połączenie rur metalowo-plastikowych wykonane za pomocą szczypiec do zaciskania, nie można nie zauważyć zalet i wad.
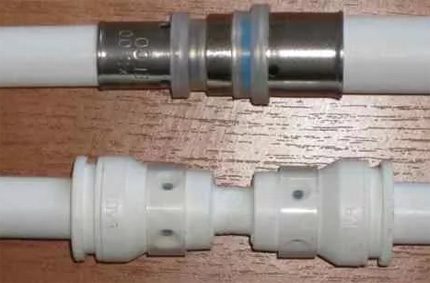
Zarówno jedne, jak i drugie określają warunki, w których odpowiednia będzie właśnie ta metoda.
Lista odnotowanych zalet przedstawia się następująco:
- tworzy się połączenie bezobsługowe;
- obliczone na wysokie ciśnienia robocze;
- wysoka wytrzymałość mechaniczna;
- długi okres użytkowania;
- łatwy, prosty i szybki montaż.
Z punktu widzenia istniejących wad specjaliści również wyróżniają pewne czynniki i zwykle wiążą je z kryteriami konserwacji lub montażu:
- tworzy się nierozbieralne połączenie;
- wymagane jest specjalne narzędzie (szczypce do zaciskania).
Minusem jest również to, że każdy błąd zaciśnięcia niweczy całą pracę.
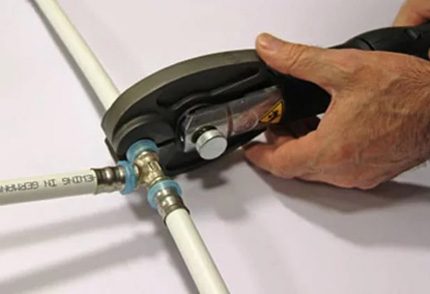
Dodatkowo do wymienionych wad można doliczyć wysoki koszt głównego narzędzia – szczypiec do zaciskania.
Wprawdzie ręczne narzędzie do użytku domowego ma cenę nie tak wysoką, jak automatyczne konstrukcje. Ale nawet w tym przypadku zakup jest nieopłacalny, ponieważ potrzeba narzędzia jest właściwie jednorazowa.
Podsumowanie i przydatny film na ten temat
Z filmu można dowiedzieć się, jak pracować ze szczypcami do zaciskania typu mechanicznego, a mianowicie – jak zaciskać złączki rur metalowo-plastikowych.
Montaż rur metaloplastycznych metodą zaciskania zaleca się wykonywać w warunkach otoczenia o temperaturze nie niższej niż +10°C. Zakupiony materiał (rury) należy pozostawić w nowych warunkach przez co najmniej 24 godziny, a dopiero potem rozpocząć montaż.
Zamontowany system wodociągowy należy koniecznie przetestować pod kątem szczelności i wytrzymałości za pomocą prób hydraulicznych i pneumatycznych.
Czy mają Państwo doświadczenie w pracy z rurami metaloplastycznymi i w wykonywaniu ich połączeń? Czy znają Państwo technologiczne niuanse wykonania tej pracy, nieporuszone w artykule? Proszę pisać komentarze w bloku formularza poniżej, zadawać pytania, publikować zdjęcia.
 Złączki zaciskowe do rur metaloplastycznych: rodzaje, oznaczenia, przeznaczenie + przykład prac montażowych
 Cięcie rur pod kątem: zalety i wady różnych metod + przykład wykonania prac
 Jak wykonywane jest gięcie rur metalowych: technologiczne szczegóły wykonania
 Montaż rur metaloplastikowych własnymi rękami: technologia łączenia i przykłady prowadzenia
 Lutowanie rur polipropylenowych: zasady wykonywania prac i analiza możliwych błędów
 Wymiana rur w łazience: instruktaż krok po kroku przeprowadzenia prac
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
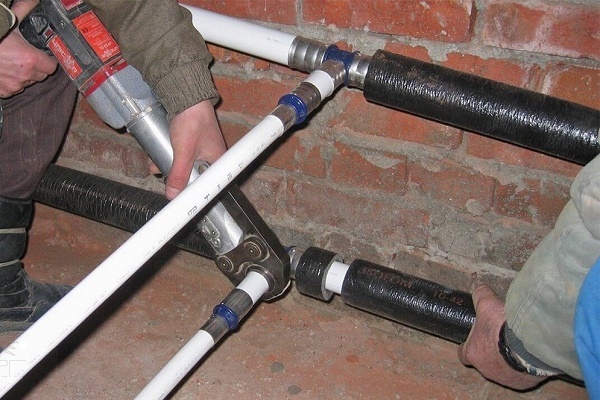
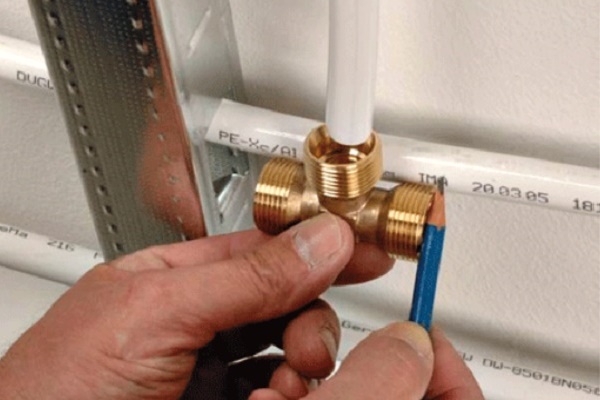
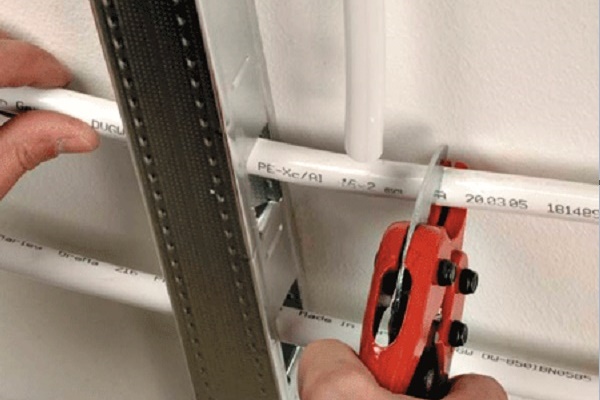
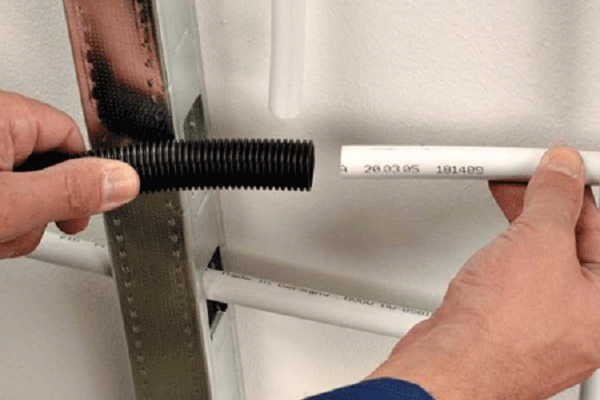
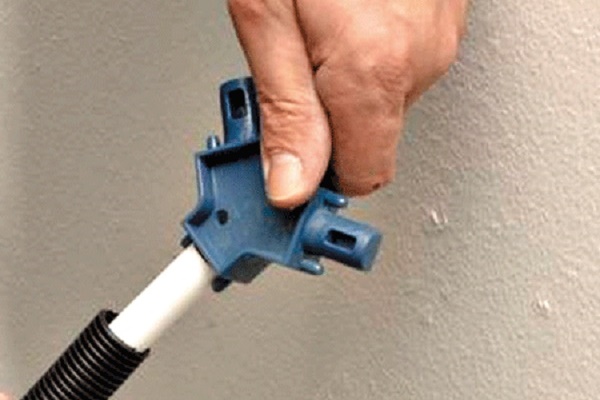
Przy posiadaniu niezbędnych narzędzi (specjalnego obcinaka do rur i szczypiec zaciskowych) wykonanie zaciskania rur metaloplastycznych nie stanowi większego problemu i jest dość proste do wykonania samodzielnie. Jeśli coś jest niejasne, wystarczy obejrzeć parę filmów, których pełno w sieci. Inna sprawa, że narzędzia nie każdy posiada, a są one drogie.
Nie ma też sensu ich kupować, jeśli nie zajmuje się Pan tym profesjonalnie. Ja te szczypce zaciskowe po prostu wypożyczyłem, obecnie jest mnóstwo firm, gdzie można to zrobić.
Dzień dobry. Czy przy wykonywaniu rur w miejscu cięcia należy zdjąć fazę?