Wszystko o stalowych rurach: przegląd parametrów technicznych i niuansów montażowych

W przemyśle i gospodarstwie domowym rura stalowa jest bardzo szeroko stosowana. Używa się jej przy układaniu zamkniętych i otwartych sieci przesyłających gazy i ciecze do stacji rozdzielczych. Za pomocą wyrobów stalowych chroni się kable energetyczne i sygnałowe w przemyśle lotniczym i samochodowym.
Rury stalowe w wielu dziedzinach pełnią funkcję elementów konstrukcyjnych i dekoracyjnych. W gospodarstwach domowych montuje się z nich systemy wodociągowe i grzewcze. Produkty charakteryzują się wysokimi właściwościami fizycznymi, wytrzymują znaczne obciążenia eksploatacyjne i niezawodnie służą przez wiele lat.
Spis treści artykułu:
Gatunki stali do produkcji
Przy wytwarzaniu rur stalowych w produkcji przemysłowej stosuje się następujące rodzaje surowców:
- stal węglowa St3, St10-20, St17G1S-U – do zgrzewanych elektrycznie rur uniwersalnych ogólnego przeznaczenia;
- stal 20-10 – do produkcji rur walcowanych na gorąco bez szwu;
- stal 20 – do materiału rur odkształcanych na zimno;
- stal odporna na korozję 12Ch18N12T, 12Ch18N10T, 08Ch18N10T – do rur wykorzystywanych w energetyce i przemyśle chemicznym.
Niskostopowe gatunki stali mają dobre właściwości mechaniczne i przystępną cenę. Dodatki stopowe pozytywnie wpływają na właściwości fizyczne stali, poprawiają ciągliwość i plastyczność, czyniąc materiał bardziej wytrzymałym i odpornym na wysokie temperatury oraz korozję atmosferyczną.
Jednak koszt stali stopowej jest nieco wyższy, a rury wykonane z niej są zawsze cenione nieco drożej. Pod względem stopu stal dzieli się na trzy klasy.
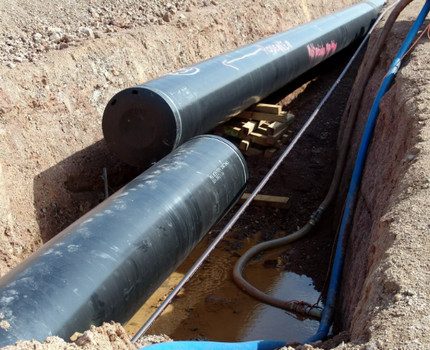
Materiał niskostopowy w swoim składzie zawiera nie więcej niż 2,5% różnych dodatków. W gatunkach średniostopowych wskaźnik ten waha się w granicach 2,5-10%. W wysokostopowych odmianach ilość składników poprawiających podstawowe właściwości metalu wynosi od 10 do 50%.
W sumie istnieje 14 rodzajów wysokostopowych stopów stali o różnych właściwościach. Do najbardziej poszukiwanych należą materiały wykazujące dobrą odporność na różne zjawiska korozyjne i zdolne do efektywnej pracy bez niszczenia struktury w ekstremalnie wysokich temperaturach.
Wytwarzanie rur stalowych: podstawowe metody
Rury ze stali wykonuje się na kilka sposobów.
Najpopularniejszymi wariantami wytwarzania są:
- spawane elektrycznie z prostym szwem;
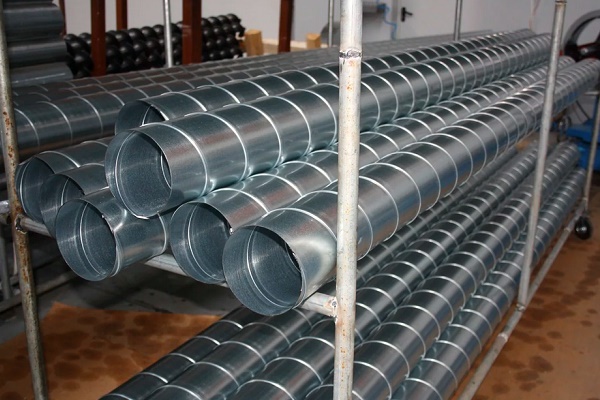
- spawane elektrycznie z szwem spiralnym;
- gorącowalcowane bez szwu;
- walcowane na zimno bez szwu.
Wybór odpowiedniej metody obróbki metalu zależy od jakości surowca i dostępnego wyposażenia producenta.
Osobną normą regulowane są rury wodno-gazowe. Jednak dzieje się tak nie dlatego, że dla tego materiału istnieje specjalna metoda wytwarzania, a tylko ze względu na obszar zastosowania.
W istocie rury tego typu stanowią uniwersalny wyrób spawany elektrycznie z prostym szwem. Zazwyczaj ten rodzaj stosuje się w systemach komunikacyjnych o umiarkowanym ciśnieniu.
Jak wykonuje się zgrzewane elektrycznie rury ze szwem prostym?
Zwinięty w zwartą rolkę arkusz stali (strip) rozwija się i tnie na podłużne pasy o wymaganej długości i szerokości. Uzyskane fragmenty spawa się w nieskończoną taśmę, zapewniając w ten sposób ciągłość produkcji.
Następnie taśmę formuje się w walcach i zmienia się półwyrób w wyrób o okrągłym przekroju z otwartymi krawędziami. Szew łączący spawa się metodą łukową, prądami indukcyjnymi, plazmą, laserem lub strumieniami elektronów.
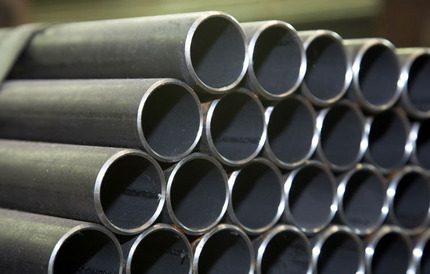
Po wszystkich manipulacjach okrągłą rurę stalową kalibruje się w walcach i przeprowadza się delikatną nieniszczącą kontrolę wytrzymałości i integralności szwu za pomocą ultradźwięków lub prądów wirowych. Jeśli podczas testów nie zostaną wykryte błędy, półwyrób przycina się na fragmenty o planowanej długości i wysyła do magazynu.
Produkcja zgrzewanych elektrycznie rur ze szwem spiralnym
Produkcja stalowych rur ze spiralnym szwem odbywa się na tej samej zasadzie co rur z prostym szwem, z tym że do wytwarzania produktów stosuje się prostsze mechanizmy. Główna różnica polega na tym, że przyciętą taśmę stalową za pomocą walców zwija się nie w rurkę, a w spiralę. Zapewnia to wysoką dokładność połączenia na wszystkich etapach.
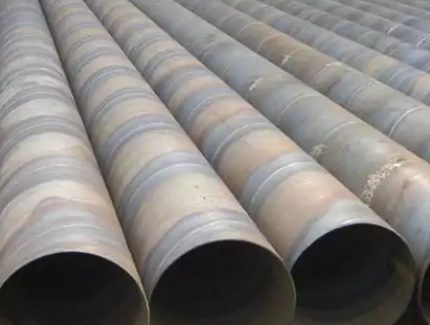
Szew spiralny jest uważany za bardziej niezawodny i nadaje rurze zwiększoną wytrzymałość na rozciąganie. Do wad należy zwiększona długość szwu, wymagająca dodatkowych kosztów materiałów spawalniczych oraz większego czasu na połączenie.
Wytwarzanie rur bezszwowych odkształcanych na gorąco
Jako półwyrób do wytworzenia bezszwowej (ciągnionej) rury stalowej metodą odkształcania na gorąco stosuje się monolityczny półwyrób o kształcie cylindrycznym.
Podgrzewa się go w wysokiej temperaturze w piecu przemysłowym i przepuszcza przez prasę przebijającą. Agregat zamienia go w tuleję (pusty cylinder), a następnie obróbka kilkoma walcami nadaje elementowi odpowiednią grubość ścianek i odpowiednią średnicę.
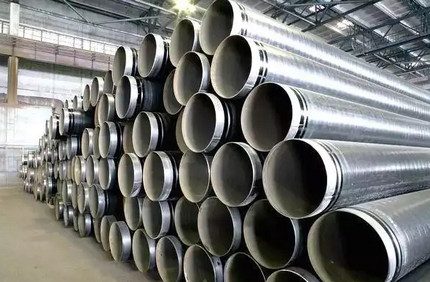
Na ostatnim etapie gorącą rurę stalową schładza się, przycina do zadanych parametrów i przekazuje do magazynu gotowych produktów.
Cechy produkcji rur odkształcanych na zimno
Początkowy etap procesu wytwarzania bezszwowych rur stalowych metodą odkształcania na zimno jest identyczny jak w przypadku wariantu 'na gorąco'. Jednak po przeciągnięciu przez walcownię przebijającą, tuleję natychmiast schładza się, a wszystkie pozostałe operacje przeprowadza się w zimnym środowisku.
Gdy rura jest całkowicie uformowana, jest ona koniecznie wyżarzana, najpierw nagrzewana do temperatury rekrystalizacji stali, a następnie ponownie schładzana. Po tych zabiegach wzrasta lepkość struktury, a samo metal opuszczają nieuniknione naprężenia wewnętrzne powstające podczas odkształcania na zimno.
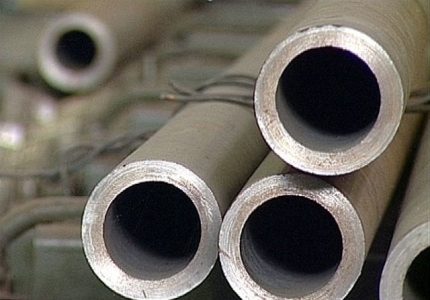
Obecnie na rynku dostępne są bezszwowe rury walcowane na zimno o grubości ścianki od 0,3 do 24 mm i średnicy od 5 do 250 mm. Do ich zalet należy wysoki poziom szczelności i zdolność do wytrzymywania wysokiego ciśnienia.
Rodzaje przekrojów i powłok
Ze względu na rodzaj przekroju poprzecznego stalowe elementy rurowe dzielą się na okrągłe i profilowe. Okrągłe należą do uniwersalnego typu, mają bardzo szeroką gradację średnicy otworu i grubości ścianek. Produkowane są tylko w warunkach przemysłowych ze stali stopowych i różnych dodatków wzmacniających właściwości fizyczne materiału.
Zakres zastosowania obejmuje prawie wszystkie dziedziny przemysłowe i domowe. Okrągłe rury stalowe o różnych średnicach stosuje się do transportu ropy i gazu, do niezawodnej izolacji systemów komunikacyjnych o dowolnej złożoności i rozmiarze, do tworzenia lekkich konstrukcji oraz różnych elementów dekoracji zewnętrznej i wewnętrznej.
Rury profilowe to progresywny rodzaj konstrukcyjnych wyrobów walcowanych o przekroju owalnym, kwadratowym lub prostokątnym. Wytwarzane są ze stali niskostopowej i węglowej, rzadziej ze stali nierdzewnej, poprzez odkształcanie na zimno lub na gorąco prostoszwowej okrągłokalibrowej elektrycznie spawanej kęsówki.
Formowanie odbywa się poprzez przejście elementu przez walce, które zapewniają wymagany przekrój.
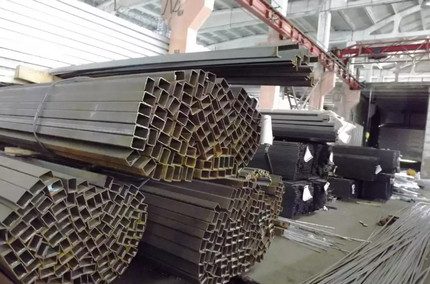
Gotowe rury stalowe są sprawdzane pod kątem integralności spoiny i poddawane dodatkowej obróbce cieplnej w celu usunięcia naprężeń wewnętrznych. Następnie są przycinane do wymaganych wymiarów. W celu poprawy właściwości fizycznych rur stalowych nakłada się na nie powłokę ochronną.
Do najbardziej poszukiwanych rodzajów należą:
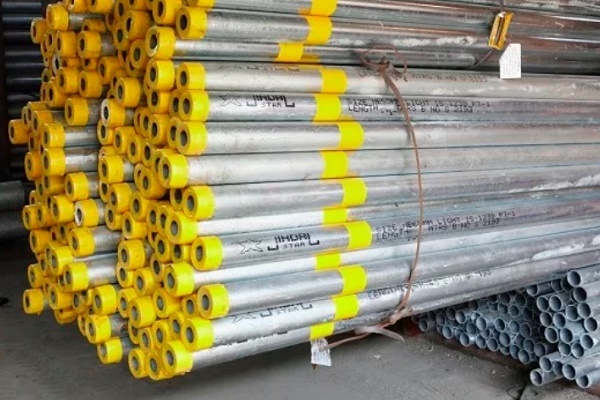
- cynkowe (na zimno lub na gorąco);
- polietylenowe wielowarstwowe lub wytłaczane;
- epoksydowo-bitumiczne;
- cementowo-piaskowe.
Powłoka cynkowa chroni rury przed korozją, polietylenowa tworzy na powierzchni gęstą, nieprzepuszczalną warstwę i zapobiega niszczeniu struktury metalu, bitumiczno-epoksydowa zmniejsza wpływ prądów błądzących, a cementowo-piaskowa chroni powierzchnię wewnętrzną przed porastaniem biologicznym.
Normy i wymiary rur stalowych
Dla rur ze stali walcowanej istnieją specjalne normy i GOST-y. Parametry te opisują sposób wytwarzania wyrobu, jego podstawowe wymiary, przekrój i grubość ścianki. Na podstawie tych informacji określa się obszar zastosowania danego elementu.
Parametry dla wyrobów spawanych ze szwem prostym
Produkcja rur spawanych elektrycznie ze szwem prostym jest regulowana przez GOST 10704-91. Zgodnie z jego informacjami średnica zewnętrzna wyrobu wynosi 10-1420 milimetrów, a grubość ścianki waha się od 1 do 32 milimetrów.
Zbrojenie o średnicy nieprzekraczającej 426 milimetrów ma długość wymiarową i niewymiarową. W szczególnych przypadkach produkowane są rury z mocniejszym, wzmocnionym szwem, ale dla nich istnieje odrębna specjalna norma – GOST 10706.
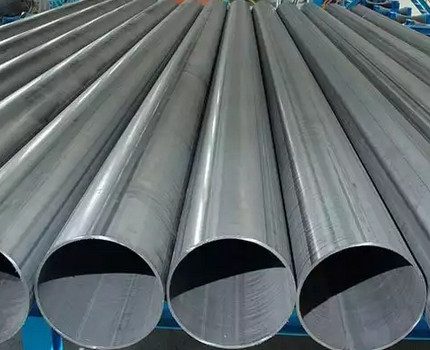
Rury tego typu najczęściej stosuje się do układania technologicznych systemów komunikacyjnych o umiarkowanym ciśnieniu oraz do tworzenia praktycznych, wygodnych i lekkich konstrukcji metalowych różnego przeznaczenia.
Przepisy dla rur zgrzewanych elektrycznie ze szwem spiralnym
Produkcja rur spawanych elektrycznie ze szwem spiralnym odbywa się zgodnie z GOST 8696-74. Średnica zewnętrzna tych wyrobów wynosi 159-2520 milimetrów, grubość ścian waha się od 3,5 do 25 milimetrów, a długość wynosi 10-12 metrów.
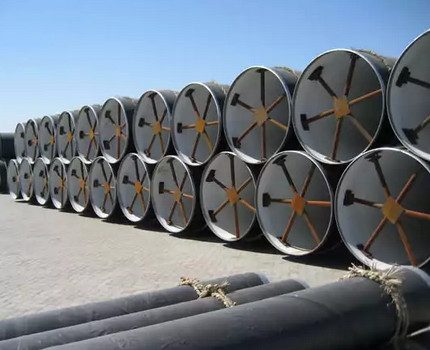
Rury wykonane tą metodą charakteryzują się większą wytrzymałością i zdolnością do wytrzymywania wysokiego ciśnienia. Norma pozwala na ich stosowanie zarówno w celach domowych, jak i przemysłowych, do tworzenia niezawodnych, szczelnych i trwałych eksploatacyjnie systemów komunikacyjnych.
Wymagania dla wyrobów bezszwowych odkształcanych na gorąco
Normy dla bezszwowych rur odkształcanych na gorąco są opisane w GOST 8732-78. Grubość ich ścian wynosi 2,5-75 milimetrów, a średnica waha się od 20 do 550 milimetrów. Długość, zarówno miarowa, jak i niemiarowa, wynosi od 4 do 12,5 metra.
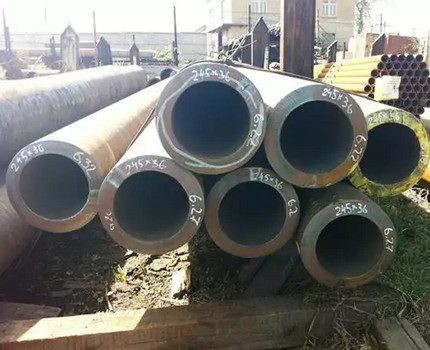
Rury tego typu stosuje się do transportu silnie toksycznych substancji w przemyśle chemicznym. Brak szwu gwarantuje niemożliwość powstania wycieku i przedostania się szkodliwych substancji do ziemi lub atmosfery.
Zdolność do łatwego wytrzymywania stałego wysokiego ciśnienia sprawia, że rury bezszwowe są istotne w przemyśle rafineryjnym i gazowniczym.
Normy dla rur bezszwowych odkształcanych na zimno
Stalowe rury walcowane na zimno są produkowane zgodnie z GOST 8734-75. Zewnętrzna średnica armatury waha się od 5 do 250 milimetrów, a grubość ścian wynosi 0,3-24 milimetry. Produkcja odbywa się w długościach niemiarowych od 1,5 do 11,5 metra i miarowych od 4,5 do 9 metrów.
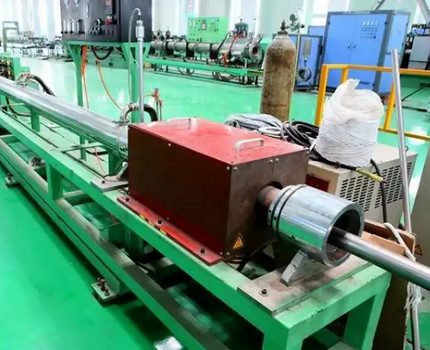
Rury stalowe bez szwu, wykonane metodą odkształcenia na zimno, wykazują wysoką wytrzymałość, stabilność eksploatacyjną i niezawodność przez cały okres użytkowania.
Cechy i charakterystyka wyrobów do wodociągów i gazociągów
Rury gazowe i wodociągowe produkowane są zgodnie z normą GOST 3262-75. Ten rodzaj wyrobów walcowanych jest wyróżniany jako osobna norma tylko ze względu na węższy zakres zastosowania.
Średnica zewnętrzna wyrobu wynosi 10,2-165 milimetrów, a grubość ścianek waha się w granicach 1,8-5,5 milimetrów. Zakres rozmiarów dla długości niestandardowej i standardowej jest taki sam – od 4 do 12 metrów.
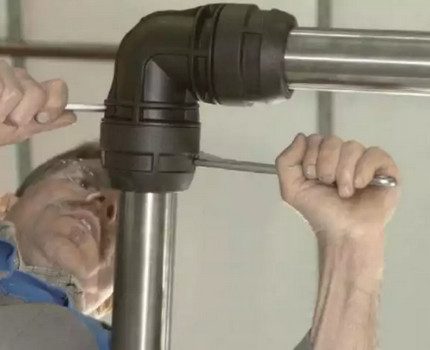
Norma przewiduje produkcję nie tylko zwykłych, ale także ocynkowanych rur wodno-gazowych.
Montaż stalowych rurociągów: podstawowe metody
Proces montażu niezawodnego, wytrzymałego i dobrze działającego systemu komunikacyjnego z rur stalowych wymaga znacznych nakładów pracy, dużej ilości czasu oraz posiadania specjalistycznych narzędzi profesjonalnych.
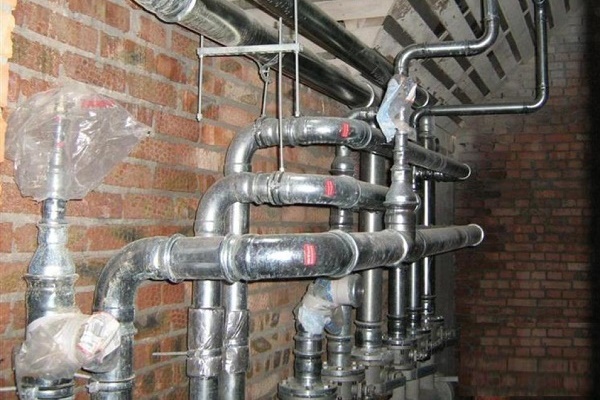
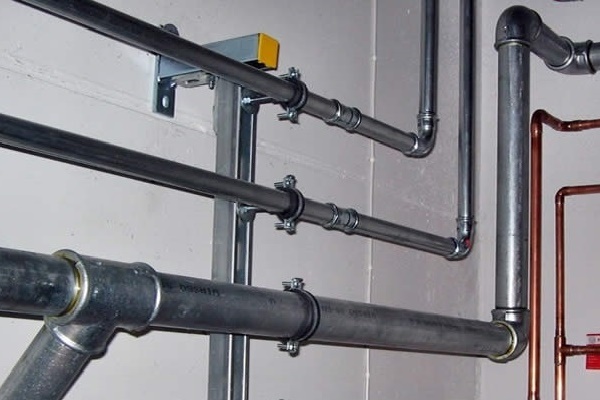
Podział materiału na odcinki o wymaganej długości odbywa się za pomocą obcinaków do rur. Łączenie wykonuje się zazwyczaj trzema metodami: spawaniem, gwintowaniem oraz za pomocą kołnierzy.
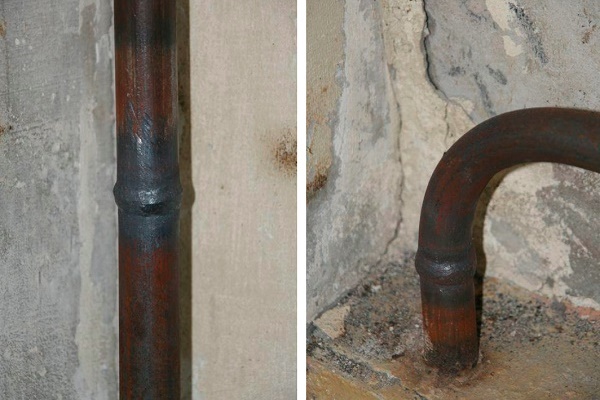
Połączenie metodą spawania
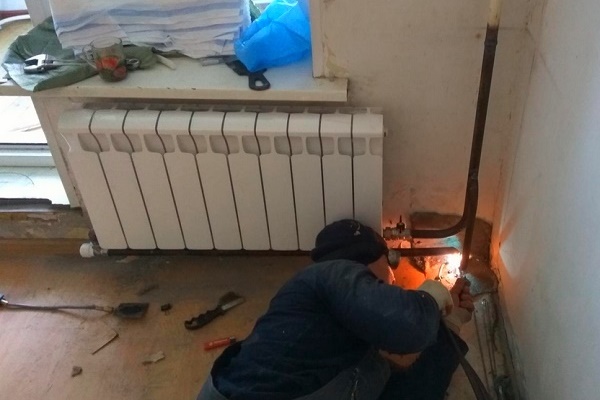
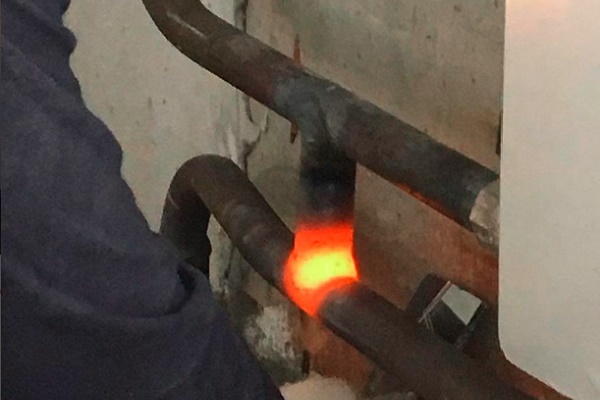
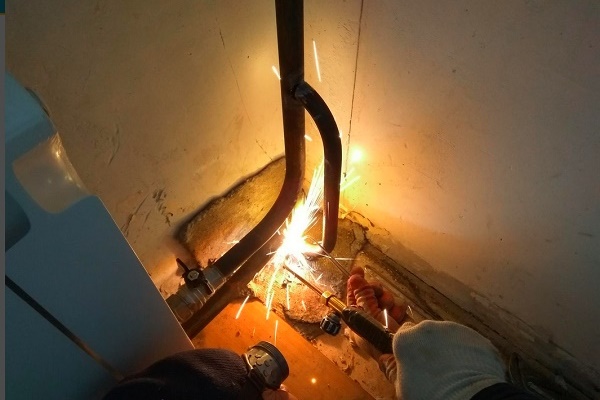
Instalacja rur z późniejszym łączeniem wszystkich elementów za pomocą spawania gazowego lub innego jest uważana za najprostszą, najbardziej praktyczną i dostępną metodę montażu.
System wyposażony w ten sposób charakteryzuje się wysokim poziomem szczelności, wytrzymuje znaczne obciążenia eksploatacyjne i wibracyjne, nie wymaga poważnych czynności konserwacyjnych i łatwo podlega naprawie w przypadku wystąpienia problemu.
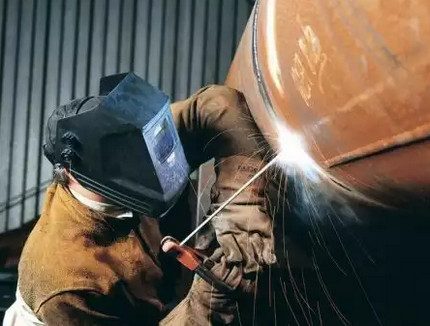
Jeśli układanie komunikacji odbywa się w trudnych warunkach lub w miejscach trudno dostępnych, a spawanie jest fizycznie niemożliwe, stosuje się metodę łączenia niezbędnych elementów za pomocą gwintu (złączek) lub kołnierzy.
Połączenie gwintowane
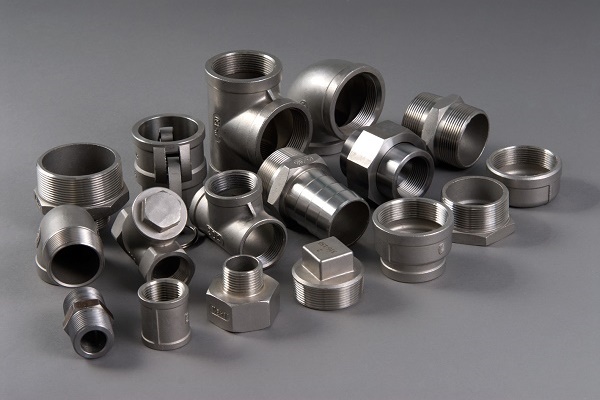
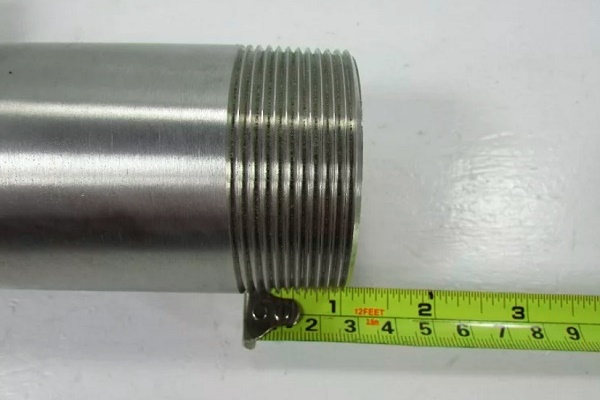
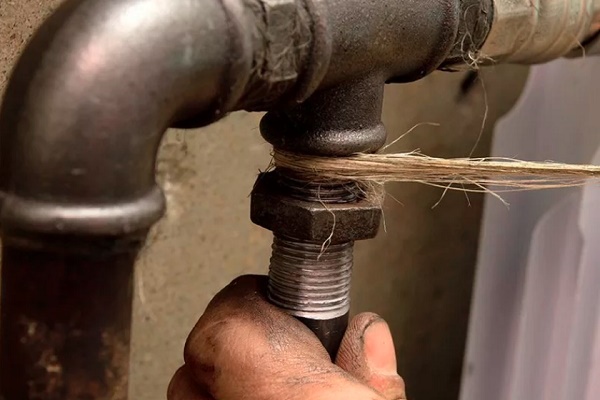
W tym wariancie rury wkręca się na gwint za pomocą złączek różnych rodzajów i przeznaczenia. Pozwala to w przyszłości przeprowadzać lokalne naprawy i usuwać usterkę w konkretnym miejscu, bez konieczności demontażu całego systemu komunikacyjnego.
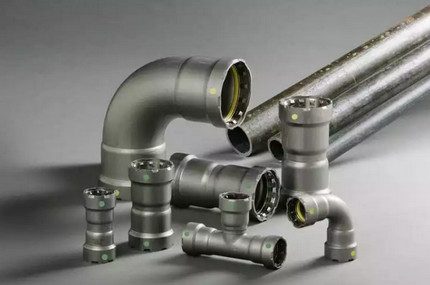
Główną zaletą metody gwintowanej montażu systemu grzewczego lub wodociągowego jest prostota i dostępność. Do stworzenia potrzebnej konstrukcji ze stalowych rur i złączek nie wymaga się specjalistycznego sprzętu, profesjonalnej wiedzy ani dużego doświadczenia w przeprowadzaniu prac naprawczych.
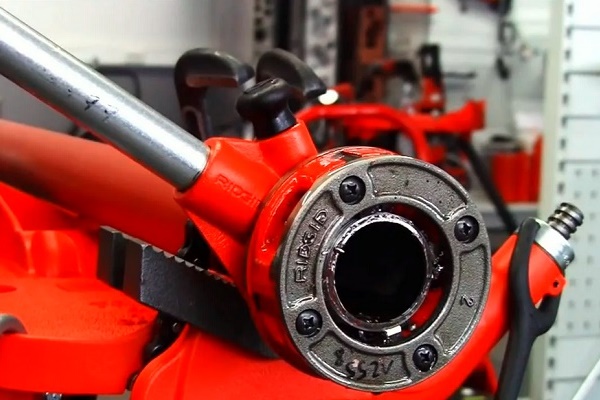
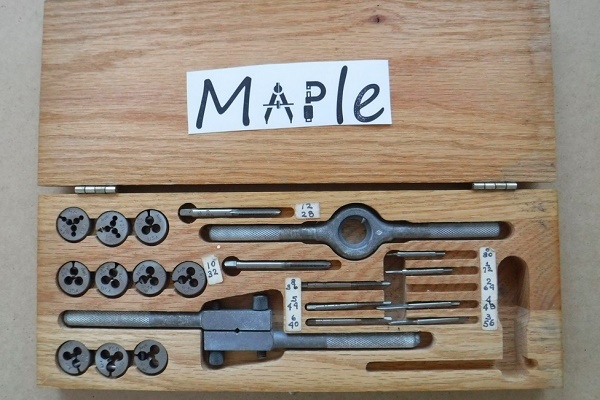
Cała praca jest intuicyjnie zrozumiała i łatwo wykonalna nawet przez osoby nieposiadające odpowiednich kwalifikacji. Gwint na stalowej rurze można naciąć samodzielnie. Z technologią zapozna polecany przez nas artykuł.
Budowa systemu za pomocą kołnierzy
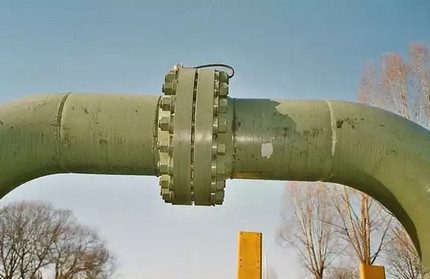
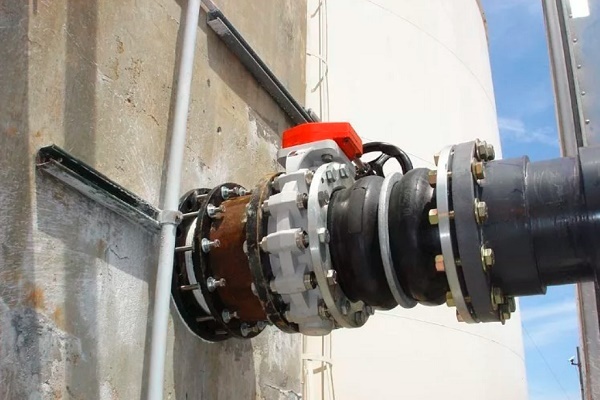
Jeszcze jeden sposób łączenia rur stalowych w ogólny kompleks komunikacyjny przewiduje zastosowanie kołnierzy o różnych kształtach i konfiguracjach (krzyżaki, kątowniki, złączki itp.). Te elementy przyspawa się do końców rur, w otwory wkłada się śruby odpowiedniego rozmiaru, a na nie nakręca się nakrętki, zapewniając pewne zamocowanie.
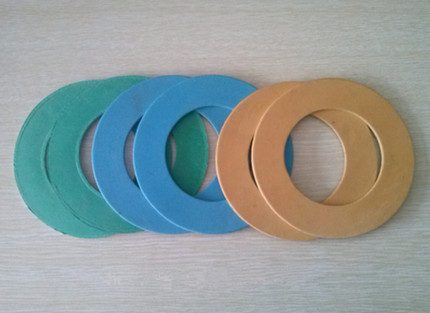
Pomiędzy nakrętką a śrubą obowiązkowo umieszcza się uszczelkę. W systemie odpowiedzialnym za dostarczanie ciepłej i zimnej wody (maksymalna temperatura do 100 stopni) stosuje się uszczelki z grubej (około 3 mm) tektury.
Najpierw element moczy się w wodzie i osusza. Następnie impregnuje się podgrzanym olejem lnianym przez 25-30 minut. Po tym zabiegu uszczelka nabiera odpowiedniej struktury i długo służy nawet w warunkach intensywnej eksploatacji.
W przypadku instalacji dostarczających nośnik ciepła o podwyższonej temperaturze (do 450 stopni) i ciśnieniu podstawowym do 5 MPa stosuje się materiał uszczelniający z paronitu. Dla systemów transportujących parę o ciśnieniu do 0,15 MPa używa się do uszczelniania grubej (około 3-6 mm) tektury azbestowej o gęstej strukturze i dobrej elastyczności.
Aby uszczelka azbestowa służyła dłużej, wstępnie pokrywa się ją kompozycją grafitową wykonaną na bazie naturalnego oleju lnianego.
Aby połączenie kołnierzowe było prawidłowe, główki wszystkich śrub roboczych umieszcza się po jednej stronie, uważnie pilnując, aby końce śrub wystawały z nakrętek nie więcej niż o połowę średnicy śruby.
Skręcanie śrub i nakrętek wykonuje się zwykłym kluczem płaskim lub nastawnym. Demontaż konstrukcji przeprowadza się za pomocą tych samych narzędzi, kolejno wykręcając nakrętki i śruby. Jeśli jakaś część pokryła się rdzą i nie daje się usunąć, wybija się ją młotkiem.
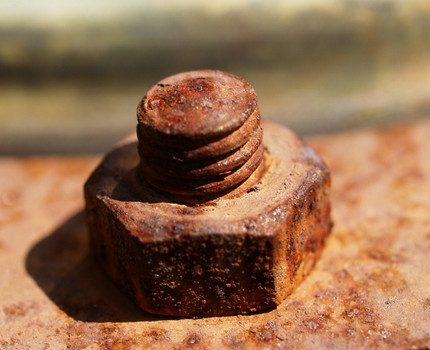
Uszczelkę, która uległa zniszczeniu podczas eksploatacji, odcina się przy pomocy dłuta i na jej miejsce zakłada nową część. Podczas prac demontażowych należy działać bardzo ostrożnie i uważnie, aby pozostała bez elementów mocujących część nie spadła na pracownika i nie spowodowała u niego obrażeń.
Podsumowanie i przydatny film na ten temat
Podstawowa instrukcja pracy z rurami stalowymi dla początkujących. Przydatne porady i sztuczki montażowe.
W filmie szczegółowo pokazano, jak prawidłowo spawać rury stalowe w różnych pozycjach. Sekretami i zasadami pracy dzielą się profesjonalni spawacze.
Różne sposoby łączenia rur stalowych: ciekawe niuanse i zalecenia dla domowych majsterkowiczów.
Znając dokładnie asortyment oferowanych na rynku rur stalowych, można łatwo dobrać warianty produktów idealnie nadające się do utworzenia wymaganego systemu komunikacyjnego.
Czy chce Pan/Pani opowiedzieć o tym, jak wybierał Pan/wybierała Pani rury stalowe do budowy instalacji w swoim domu/mieszkaniu? Czy posiada Pan/Pani informacje, które przydadzą się odwiedzającym stronę? Proszę pisać komentarze w poniższym bloku, zadawać pytania, zamieszczać zdjęcia związane z tematem artykułu.
 Rury polipropylenowe czy metaloplastikowe: porównanie i wybór najlepszej opcji
 Jak zbudować giętarkę do rur profilowych własnoręcznie: przegląd najlepszych domowych konstrukcji
 Obliczanie parametrów rury: jak prawidłowo obliczyć wagę, masę i objętość rury
 Rury miedziane i złączki: rodzaje, oznaczenia, cechy urządzania miedzianego rurociągu
 Klej do rur PCV: przegląd najlepszych preparatów i instrukcja stosowania
 Złączki do rur metaloplastikowych: rodzaje, zastosowanie, przegląd najlepszych producentów
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
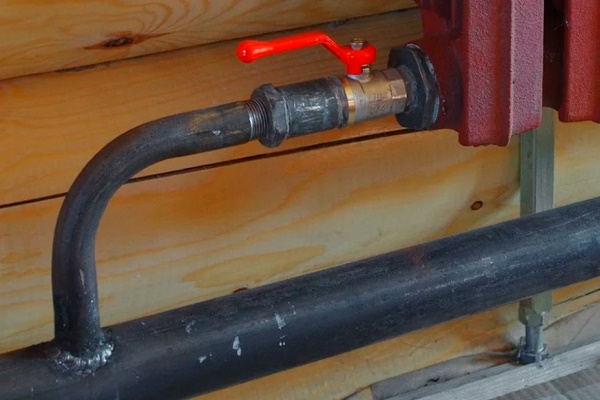
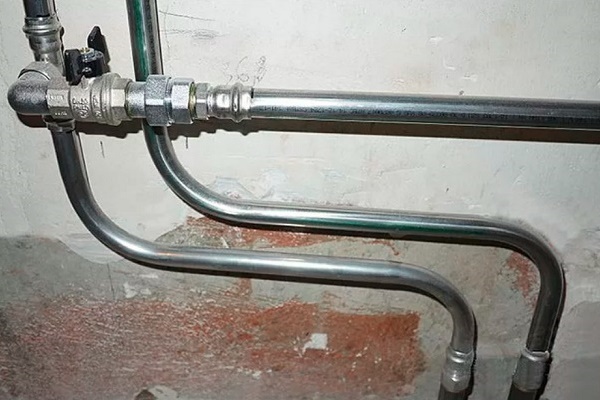
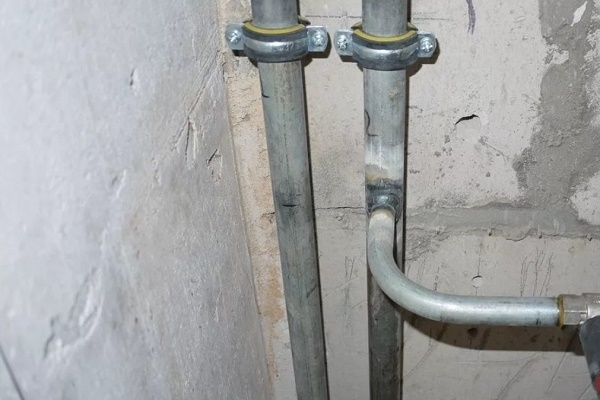
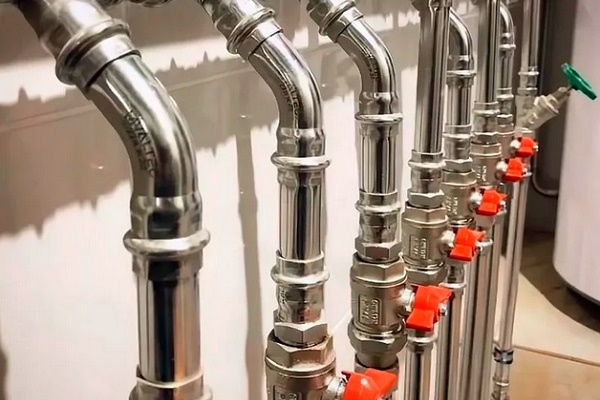
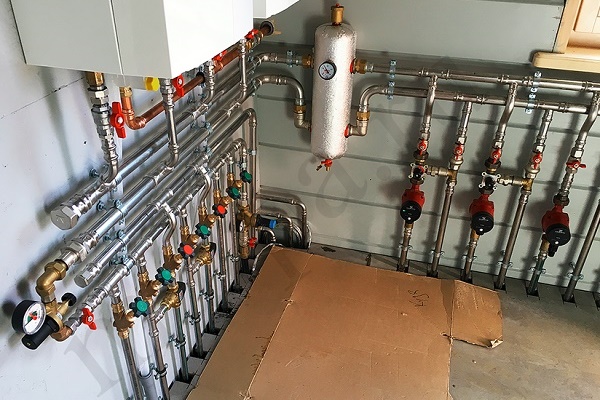
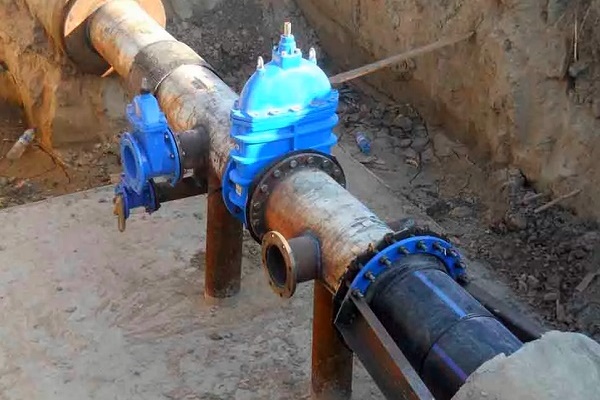
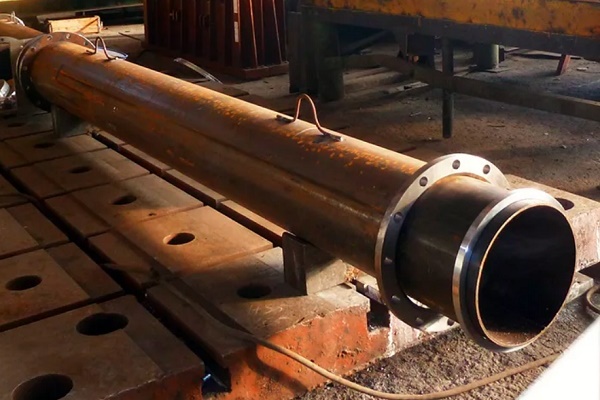
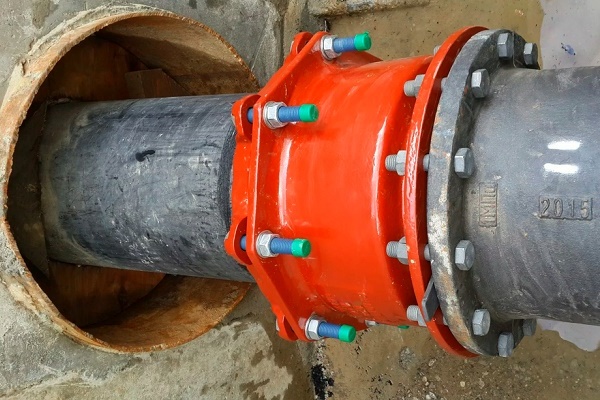
W życiu codziennym rury stalowe stopniowo ustępują miejsca plastikowym, z którymi praca jest znacznie łatwiejsza. Ale stal ma też swoje zalety – długą żywotność, wytrzymałość, odporność na ogień, odporność na korozję.
Odporność na korozję, poważnie? Może pomylił Pan / pomyliła Pani z PVC?