Jak wybrać rury z tworzyw szklanych: specyfika produkcji i przegląd wiodących producentów

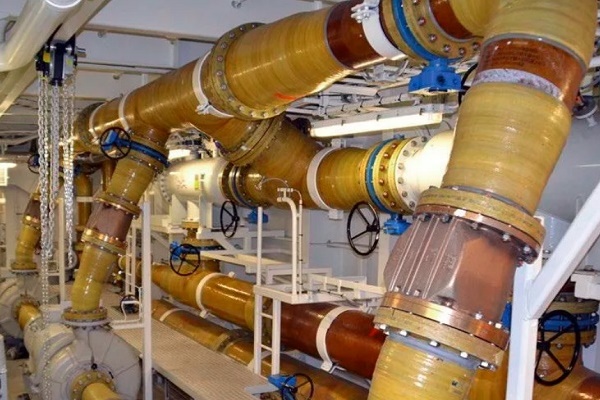
Dzięki połączeniu pozytywnych cech szkła i polimerów, rury z laminatu szklanego zyskały praktycznie nieograniczone perspektywy zastosowania – od budowy kanałów wentylacyjnych po układanie szlaków petrochemicznych.
W tym artykule omówimy główne cechy rur z laminatu szklanego, oznaczenia, technologie wytwarzania kompozytu polimerowego oraz składy składników wiążących, które określają zakres zastosowania kompozytu.
Przedstawimy również ważne kryteria wyboru, zwracając uwagę na najlepszych producentów, ponieważ niemałą rolę w jakości produktów odgrywają moce techniczne i reputacja wytwórcy.
Spis treści artykułu:
Ogólne cechy laminatu szklanego
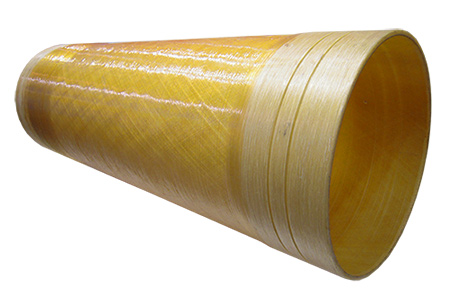
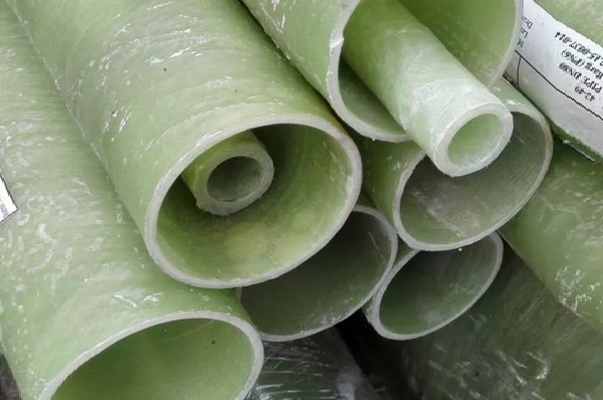
Laminat szklany to materiał plastyczny, w skład którego wchodzą składniki z włókna szklanego oraz wypełniacz wiążący (polimery termoplastyczne i termoutwardzalne). Obok stosunkowo niskiej gęstości, wyroby z laminatu szklanego charakteryzują się dobrymi właściwościami wytrzymałościowymi.
Ostatnie 30-40 lat laminat szklany jest masowo stosowany do wytwarzania rurociągów różnego przeznaczenia.
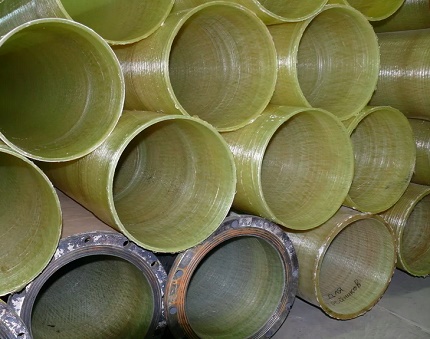
Magistrale łączą w sobie cechy szkła i polimerów:
- Niska waga. Średnia waga laminatu szklanego wynosi 1,1 g/cm3. Dla porównania, ten sam parametr dla stali i miedzi jest znacznie wyższy – odpowiednio 7,8 i 8,9. Dzięki lekkości ułatwione są prace montażowe i transport materiału.
- Odporność na korozję. Składniki kompozytu mają niską reaktywność, dlatego nie ulegają korozji elektrochemicznej ani rozkładowi bakteryjnemu. Ta cecha jest decydującym argumentem na korzyść laminatu szklanego dla podziemnych sieci inżynieryjnych.
- Wysokie właściwości mechaniczne. Bezwzględna granica wytrzymałości kompozytu ustępuje wskaźnikowi stali, ale parametr wytrzymałości właściwej znacznie przewyższa polimery termoplastyczne (PCW, PEHD).
- Odporność atmosferyczna. Zakres temperatur granicznych (-60 °C..+80 °C), obróbka rur warstwą ochronną z żelkotu zapewnia niewrażliwość na promienie UV. Ponadto materiał jest odporny na wiatr (granica – 300 km/h). Niektórzy producenci deklarują odporność sejsmiczną armatury rurowej.
- Odporność ogniowa. Niepalne szkło jest głównym składnikiem kompozytu szklanego, dlatego materiał jest trudnopalny. Podczas spalania nie wydziela się trujący gaz dioksyna.
Kompozyt szklany ma niską przewodność cieplną, co wyjaśnia jego właściwości izolacyjne.
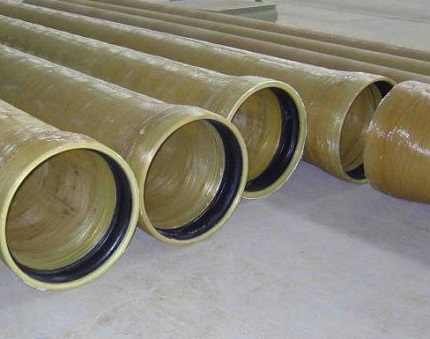
W miarę ścierania wewnętrznych ścian, odsłaniają się i odłamują włókna – cząstki mogą przedostawać się do transportowanego medium.
Technologie wytwarzania rur z laminatu szklanego
Charakterystyki fizyczno-mechaniczne gotowego wyrobu zależą od techniki produkcji. Zbrojenie kompozytowe jest wytwarzane czterema różnymi metodami: wytłaczanie, pultruzja, odlewanie odśrodkowe i nawijanie.
Technologia #1 — ekstruzja
Ekstruzja to proces technologiczny polegający na ciągłym przeciskaniu pastowatego lub wysoko lepkiego materiału przez narzędzie formujące. Żywica jest mieszana z kruszonym włóknem szklanym i plastycznym utwardzaczem, a następnie podawana do wytłaczarki.
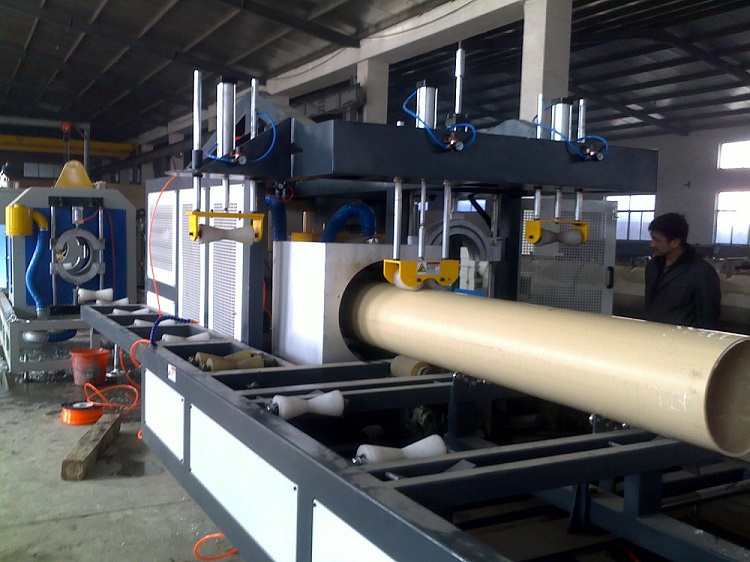
Wysokowydajna linia ekstruzyjna umożliwia uzyskanie bezkarkasowych produktów kompozytowych po niskiej cenie, jednak popyt na nie jest ograniczony ze względu na niskie właściwości mechaniczne. Podstawą matrycy polimerowej są polipropylen i polietylen.
Technologia #2 — pultruzja
Pultruzja to technologia wytwarzania kompozytowych długich elementów o małej średnicy i stałym przekroju poprzecznym. Przechodząc przez rozgrzaną dyszę formującą (+140 °C), „wyciągane” są elementy z tkaniny z włókna szklanego nasyconej żywicą termoutwardzalną.
W przeciwieństwie do procesu ekstruzji, gdzie decydujący wpływ ma ciśnienie, w agregacie pultruzyjnym rolę tę pełni oddziaływanie ciągnące.
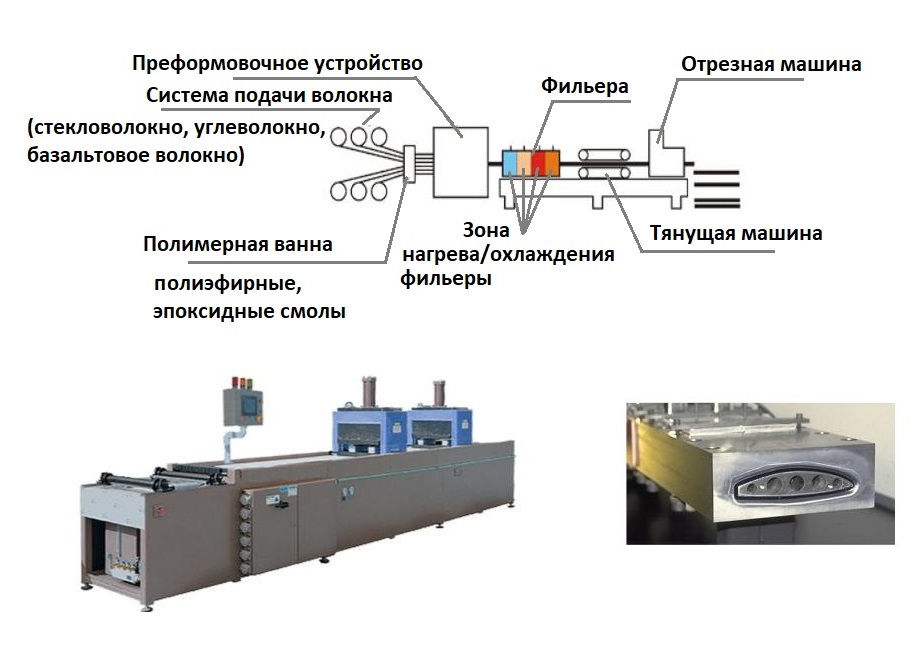
Proces technologiczny:
- Włókniste nici ze szpul są podawane do wanny polimerowej, gdzie są impregnowane żywicami termoplastycznymi.
- Przetworzone włókna przechodzą przez urządzenie do preformowania – nici są wyrównywane i uzyskują pożądany kształt.
- Niestwardniały polimer trafia na dyszę. Dzięki kilku grzejnikom tworzony jest optymalny reżim polimeryzacji i dobierana jest prędkość przeciągu.
Utwardzony produkt jest wyciągany przez maszynę ciągnącą i piłowany na segmenty.
Charakterystyczne cechy technologii pultruzyjnej:
- dopuszczalne do obróbki polimery – żywice epoksydowe, poliestrowe, winyloestrowe;
- prędkość przeciągu – zastosowanie innowacyjnych zoptymalizowanych polimerów „pultruzyjnych” pozwala przyspieszyć przeciąg do 4-6 m/min. (standard – 2-3 m/min.);
- zakres strefy roboczej: minimum – 3,05*1 m (siła przeciągu do 5,5 t), maksimum – 1,27*3,05 m (siła – 18 t).
Na wyjściu otrzymuje się rurę o idealnie gładkich ściankach zewnętrznych i wewnętrznych, a wskaźniki wytrzymałości są na wysokim poziomie.
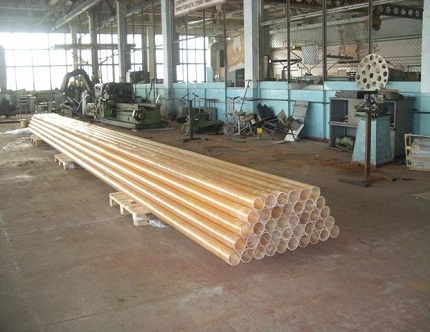
Wady metody nie dotyczą jakości produktu wyjściowego, ale samej technologii. Argumenty „przeciw”: wysoki koszt i długotrwałość procesu produkcyjnego, niemożność wykonania rur o dużej średnicy, przeznaczonych do znacznych obciążeń.
Technologia #3 — odlewanie odśrodkowe
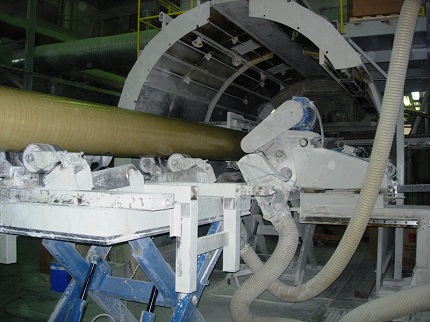
Szwajcarska firma Hobas opracowała i opatentowała technikę formowania odśrodkowego. W tym przypadku produkcja odbywa się od zewnętrznej ściany rury do wewnętrznej przy użyciu obracającej się formy. W skład rurociągu wchodzą: rozdrobnione pęczki szklane, piasek i żywice poliestrowe.
Składniki surowcowe są podawane do obracającej się matrycy – formuje się struktura zewnętrznej powierzchni rurociągu. W trakcie produkcji do płynnej żywicy dodawane są stałe składniki, wypełniacz i włókno szklane – pod wpływem katalizatora polimeryzacja przebiega szybciej.
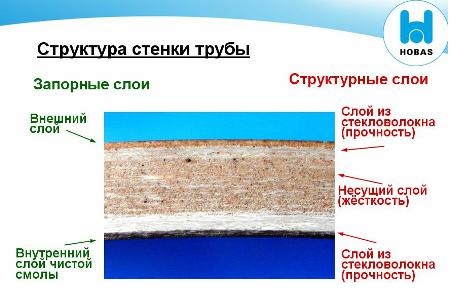
Dodatkowe zalety:
- wysoka dokładność wymiarów produktu wyjściowego (przekrój wewnętrzny obracającej się formy odpowiada zewnętrznej średnicy gotowego wyrobu);
- możliwość odlania ściany o dowolnej grubości;
- wysoka sztywność obwodowa kompozytu polimerowego;
- uzyskanie gładkiej powierzchni na zewnątrz i wewnątrz armatury rurowej.
Wadą produkcji odśrodkowej rur z laminatu szklanego jest energochłonność oraz wysoki koszt produktu końcowego.
Technologia #4 — nawijanie postępowe
Najpopularniejsza technika – nawijanie ciągłe. Rura jest tworzona przy zmiennym naprzemiennym nawijaniu na trzpień włókna szklanego z polimerami, z procesami chłodzenia. Metoda produkcji ma kilka podrodzajów.
Technika spiralno-pierścieniowa
Układaczem włókien jest specjalny pierścień, na obwodzie którego znajdują się dysze z nitkami.
Element roboczy porusza się w sposób ciągły wzdłuż osi poruszającego się trzpienia i rozprowadza włókna wzdłuż linii śrubowych.
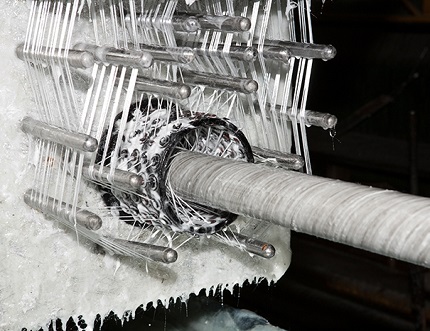
Główne zalety metody:
- równomierna wytrzymałość na całej powierzchni magistrali;
- doskonała odporność na obciążenia rozciągające – wykluczone pęknięcia;
- tworzenie wyrobów o zmiennej średnicy i przekrojach o złożonej konfiguracji.
Technika ta pozwala uzyskać rury o wysokiej wytrzymałości, przeznaczone do pracy pod dużym ciśnieniem (sieci inżynieryjne pompowni i sprężarek).
Nawijanie spiralno-taśmowe
Technika jest podobna do poprzedniej, różnica – układacz podaje wąską taśmę z włókien. Gęsta warstwa wzmacniająca jest osiągana poprzez zwiększenie liczby przejść.
W produkcji wykorzystuje się tańszy sprzęt niż w metodzie spiralno-pierścieniowej, ale nawijanie taśmowe ma kilka istotnych wad:
- ograniczona wydajność;
- luźne ułożenie włókien obniża wytrzymałość rurociągu.
Metoda spiralno-taśmowa jest stosowana przy produkcji armatury rurowej na niskie, umiarkowane ciśnienie.
Metoda podłużno-poprzeczna
Wykonywane jest ciągłe nawijanie – układacz umieszcza jednocześnie włókna podłużne i poprzeczne. Brak ruchu wstecznego.
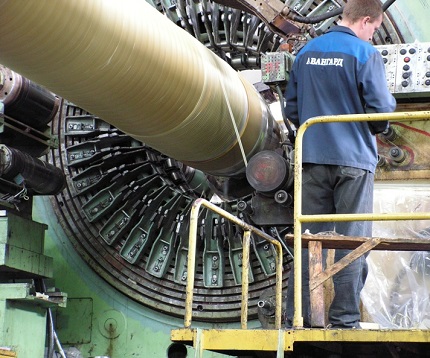
Charakterystyka metody:
- stosowana głównie przy tworzeniu rur o przekroju do 75 mm;
- istnieje możliwość naprężenia nici osiowych, dzięki czemu osiągana jest wytrzymałość, jak w metodzie spiralnej.
Technologia podłużno-poprzeczna jest wydajna. Maszyny umożliwiają zmianę proporcji zbrojenia osiowego i pierścieniowego w szerokim zakresie.
Technologia skośno-warstwowa poprzeczno-podłużna
Opracowanie inżynierów z Charkowa cieszy się popytem wśród krajowych producentów. Przy nawijaniu skośno-warstwowym układacz wyprowadza „welon” składający się z pęku nici wiążących. Taśma podawana jest na trzpień pod niewielkim kątem, na zakładkę z poprzednim zwojem – powstaje zbrojenie pierścieniowe.
Po zakończeniu obróbki całego trzpienia włókna są wałkowane przez rolki – usuwane są pozostałości polimerów wiążących, powłoka wzmacniająca jest zagęszczana.
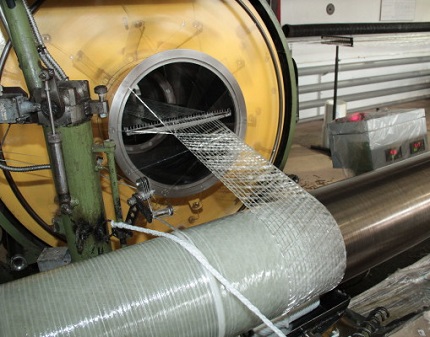
Cechy skośno-warstwowego wałkowania:
- gęstość przylegania włókien szklanych;
- nieograniczona średnica produkowanych rur;
- wysokie właściwości dielektryczne dzięki brakowi ciągłego zbrojenia wzdłuż osi.
Moduł sprężystości „skośno-warstwowego” laminatu szklanego ustępuje analogicznemu parametrowi innych technik. Ze względu na ryzyko powstawania pęknięć międzywarstwowych metoda nie jest stosowana przy tworzeniu rurociągów pod wysokim ciśnieniem.
Parametry wyboru rur z laminatu szklanego
Wybór rur z kompozytu szklanego opiera się na następujących kryteriach: sztywności i ciśnieniu nominalnym, rodzaju składnika wiążącego, cechach konstrukcyjnych ścianek i sposobie połączenia. Istotne parametry są podane w dokumentacji towarzyszącej oraz na każdej rurze – skrócone oznaczenie.
Sztywność i ciśnienie nominalne
Sztywność laminatu szklanego określa zdolność materiału do przeciwstawiania się obciążeniom zewnętrznym (ciężarowi gruntu, ruchowi pojazdów) i naciskowi na ścianki od wewnątrz. Zgodnie z normą ISO armatura rurowa jest klasyfikowana na kilka klas sztywności (SN).
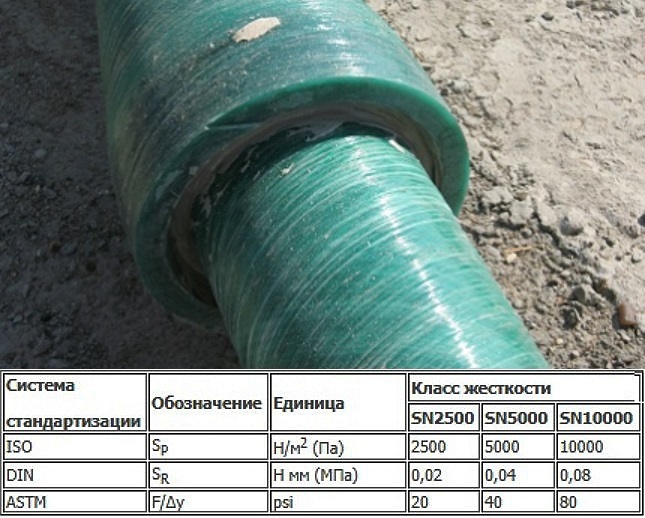
Stopień sztywności wzrasta wraz ze zwiększaniem grubości ścianki rurociągu z laminatu szklanego.
Klasyfikacja według ciśnienia nominalnego (PN) odzwierciedla gradację wyrobów w odniesieniu do bezpiecznego ciśnienia cieczy w temperaturze +20 °C przez cały okres eksploatacji (około 50 lat). Jednostką miary dla PN jest MPa.
Niektórzy producenci, na przykład Hobas, podają łączone charakterystyki według dwóch parametrów (ciśnienia i sztywności) w postaci ułamka. Rury o ciśnieniu roboczym 0,4 MPa (klasa PN – 4) z klasą sztywności (SN) 2500 Pa będą oznaczane – 4/2500.
Rodzaj materiału wiążącego
Właściwości eksploatacyjne rury w dużej mierze zależą od rodzaju substancji wiążącej. W większości przypadków stosuje się dodatki poliestrowe lub epoksydowe.
Cechy spoiw poliestrowych
Ścianki są formowane z termoutwardzalnych żywic poliestrowych wzmocnionych włóknem szklanym i dodatkami piaskowymi.
Stosowane polimery posiadają istotne właściwości:
- niska toksyczność;
- utwardzanie w temperaturze pokojowej;
- pewne wiązanie z włóknami szklanymi;
- obojętność chemiczna.
Rury kompozytowe z polimerami poliestrowymi nie ulegają korozji i działaniu agresywnych środowisk.
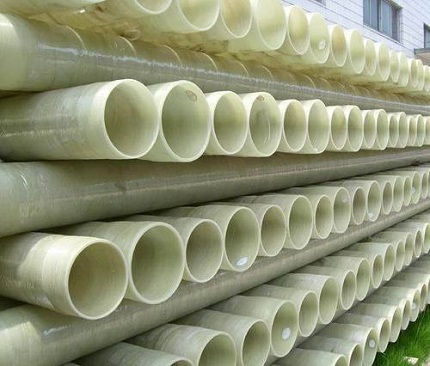
Charakterystyki żywicy epoksydowej
Spoiwo nadaje materiałowi zwiększoną wytrzymałość. Granica temperatury kompozytów z epoksydami do +130 °C, maksymalne ciśnienie – 240 atmosfer.
Dodatkową zaletą jest praktycznie zerowa przewodność cieplna, przez co zmontowane magistrale nie wymagają dodatkowej izolacji termicznej.
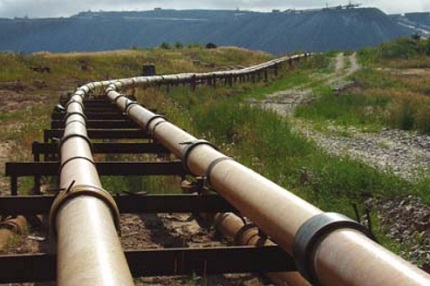
Konstrukcja ścianek rur kompozytowych
Ze względu na konstrukcję rozróżnia się: jednowarstwowe, dwuwarstwowe i trójwarstwowe rury z laminatu szklanego.
Charakterystyki wyrobów jednowarstwowych
Rury nie mają ochronnego pokrycia wykładziny, przez co charakteryzują się niskim kosztem. Cechy armatury rurowej: niemożliwość stosowania w regionach o złożonym terenie i surowym klimacie.
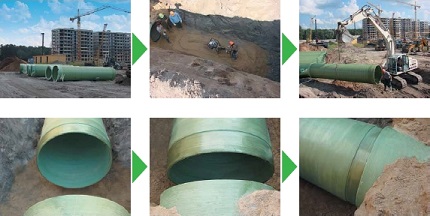
Ponadto te wyroby wymagają starannego montażu – kopania rowu o dużej objętości, wykonania piaskowej «poduszki». Jednak kosztorys prac instalacyjnych z tego powodu wzrasta.
Cechy rur dwuwarstwowych
Wyroby są od wewnątrz wyłożone powłoką foliową – polietylenem wysokiego ciśnienia. Ochrona zwiększa odporność chemiczną i poprawia szczelność rurociągu przy obciążeniach zewnętrznych.
Jednak eksploatacja armatury w rurociągach przemysłu naftowego ujawniła słabe strony modyfikacji dwuwarstwowych:
- niewystarczająca adhezja między warstwą konstrukcyjną a wykładziną – naruszenie monolityczności ścianek;
- pogorszenie elastyczności folii ochronnej w temperaturach poniżej zera.
Podczas transportu medium gazowego możliwe jest odwarstwienie wykładziny.
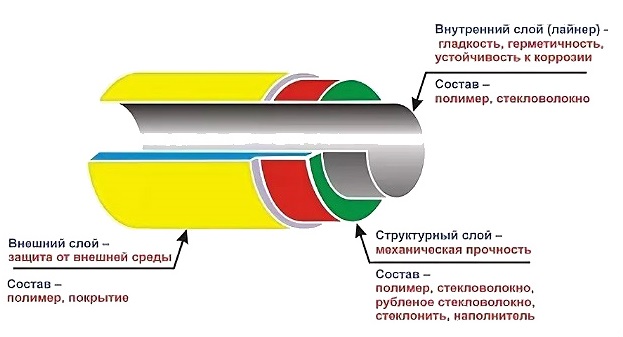
Parametry rury trójwarstwowej
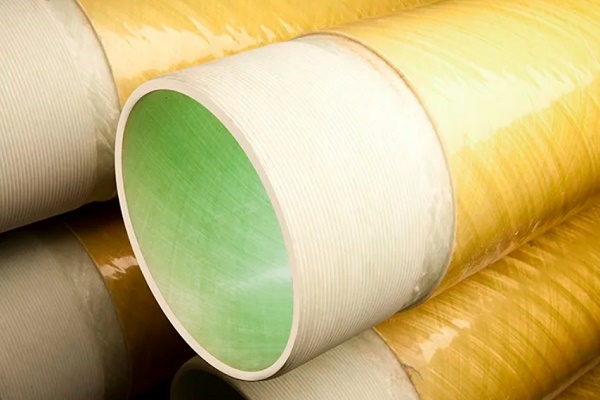
Struktura rury z tworzywa szklanego:
- Zewnętrzna warstwa polimerowa (grubość 1-3 mm) – zwiększenie odporności mechanicznej i chemicznej.
- Warstwa strukturalna – przekładka konstrukcyjna odpowiedzialna za wytrzymałość wyrobu.
- Liner (grubość 3-6 mm) – wewnętrzna powłoka z tworzywa szklanego.
Warstwa wewnętrzna zapewnia gładkość, szczelność i łagodzi cykliczne wahania ciśnienia wewnętrznego.
Metoda łączenia magistrali z laminatu szklanego
Według metody łączenia asortyment armatury rurowej z kompozytu dzieli się na 4 grupy.
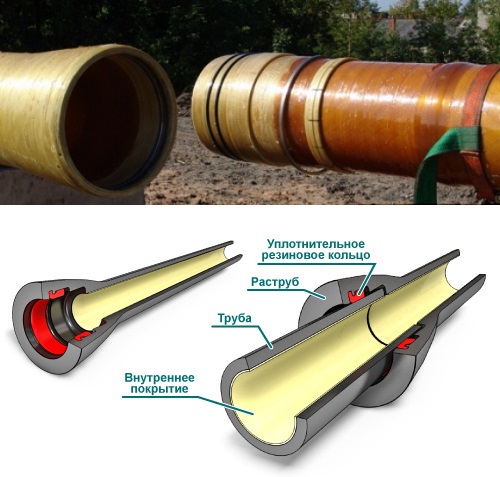
Grupa nr 1 – łączenie kielichowe z czopem
Elastyczne gumowe uszczelki montuje się w odpowiednich rowkach na czopach końcowych rur. Pierścienie osadcze formowane są na urządzeniach sterowanych elektronicznie, zapewniając dokładność ich położenia i wymiarów.
Grupa nr 2 – łączenie kielichowe z czopem z uszczelnieniem i blokadą
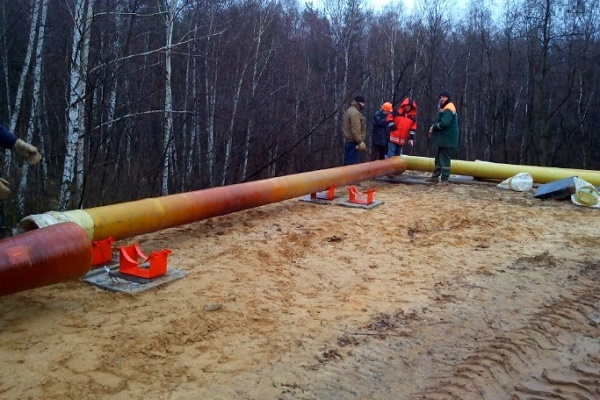
Przy układaniu magistrali naziemnej należy skompensować działanie sił osiowych na rurociąg. W tym celu, oprócz uszczelniacza, umieszcza się blokadę. Element wykonany jest z metalowej liny, polichlorku winylu lub poliamidu.
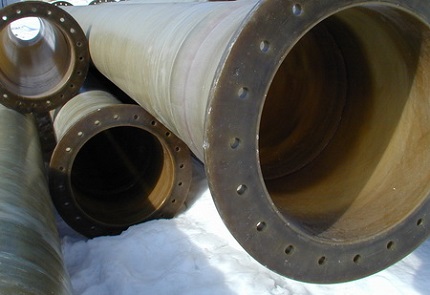
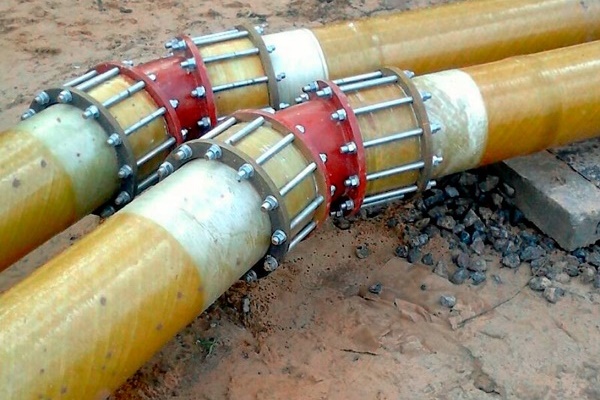
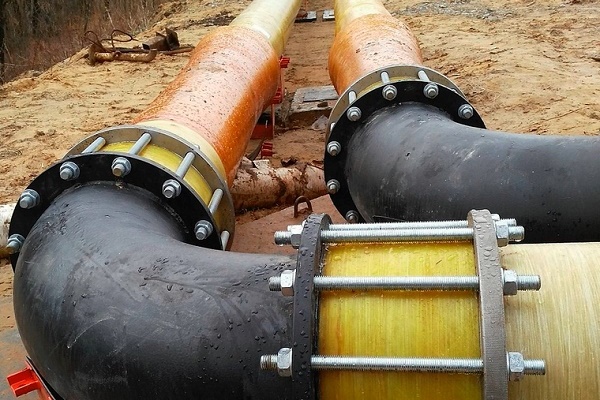
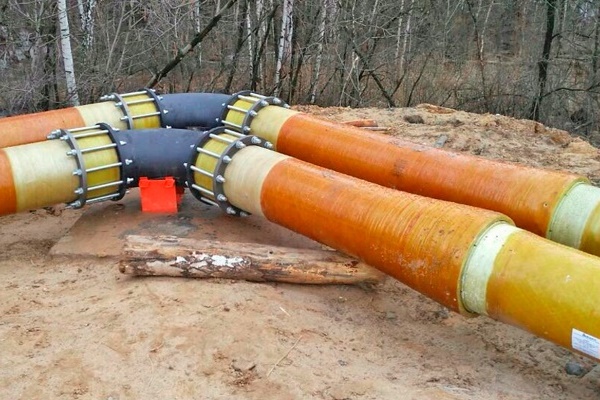
Grupa nr 3 – połączenie kołnierzowe
Połączenie rurociągu kompozytowego z armaturą kształtową lub rurami metalowymi. Wymiary przyłączeniowe kołnierzy z tworzywa szklanego reguluje GOST 12815-80.
Grupa nr 4 – mocowanie klejowe
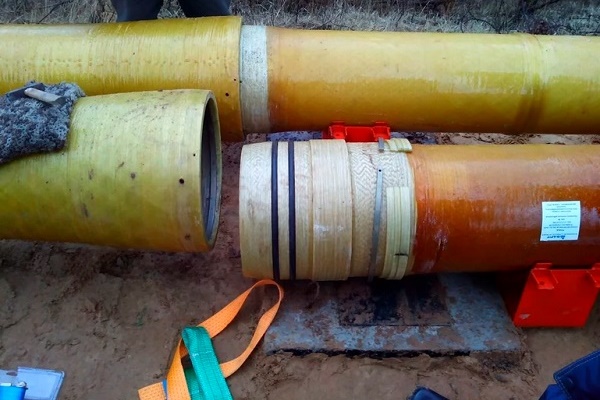
Nierozłączna metoda łączenia – na końcówki nakłada się kompozycję z wzmacniających materiałów szklanych z dodatkiem składnika poliestrowego «na zimno». Sposób ten zapewnia wytrzymałość i szczelność magistrali.
Oznaczenia ochronnej warstwy wewnętrznej
Metodyka produkcji wyrobów rurowych umożliwia wytwarzanie produktów o różnym składzie warstwy wewnętrznej, określającej odporność magistrali na transportowane medium.
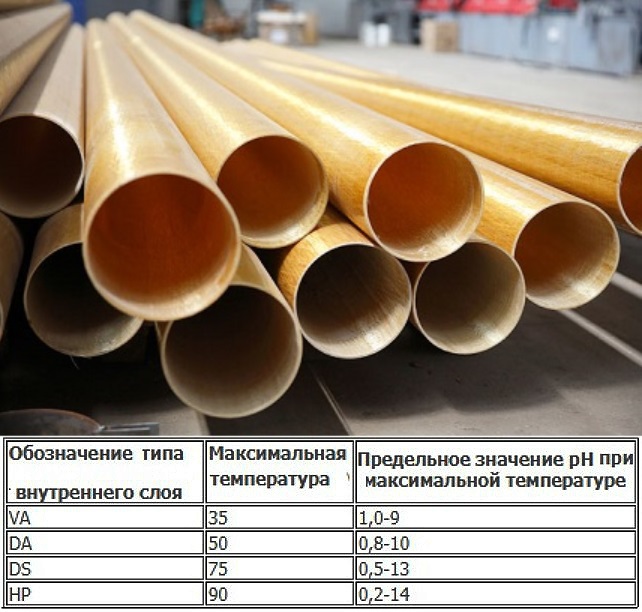
Krajowi producenci stosują następujące oznakowanie powłok ochronnych.
Oznaczenie literowe przedstawia dopuszczalny zakres zastosowania:
- A – transport cieczy z materiałami ściernymi;
- P – dostarczanie i odprowadzanie zimnej wody, w tym wody pitnej;
- Ch – dopuszczalne użycie w chemicznie agresywnym środowisku gazowym i ciekłym;
- G – systemy ciepłej wody użytkowej (granica 75 °C);
- S – inne ciecze, w tym o podwyższonej kwasowości.
Powłoka ochronna nakładana jest warstwą do 3 mm.
Przegląd produktów wiodących producentów
Wśród różnorodności prezentowanych produktów znajdują się renomowane marki z wieloletnią pozytywną reputacją. Do takich należą produkty firm: Hobas (Szwajcaria), Stekłokompozit (Rosja), Amiantit (koncern z Arabii Saudyjskiej z zakładami produkcyjnymi w Niemczech, Hiszpanii, Polsce), Ameron International (USA).
Młodzi i perspektywiczni producenci kompozytowych rur z tworzywa szklanego: Poliek (Rosja), Arpipe (Rosja) i Zakład Rur z Tworzywa Szklanego (Rosja).
Producent #1 — marka HOBAS
Zakłady marki znajdują się w USA i wielu krajach Europy. Produkty grupy Hobas zyskały światowe uznanie dzięki doskonałej jakości. Rury GRT z żywicą poliestrową są produkowane techniką odlewania odśrodkowego z włókna szklanego i nienasyconych żywic poliestrowych.
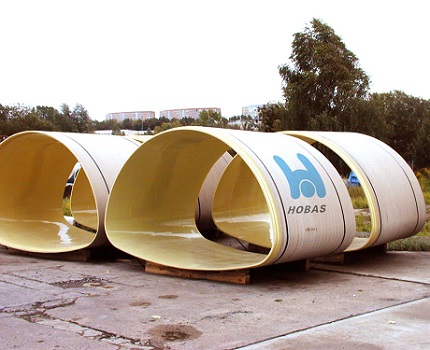
Charakterystyka rur kompozytowych Hobas:
- średnica – 150-2900 mm;
- klasa sztywności SN – 630-10 000;
- poziom ciśnienia PN – 1-25 (PN1 – rurociąg beznaporny);
- obecność wewnętrznej antykorozyjnej wykładziny;
- odporność na środowisko kwaśne w szerokim zakresie pH.
Uruchomiono produkcję kształtek: kolan, redukcji, kołnierzy i trójników.
Producent #2 — firma Steklokompozyt
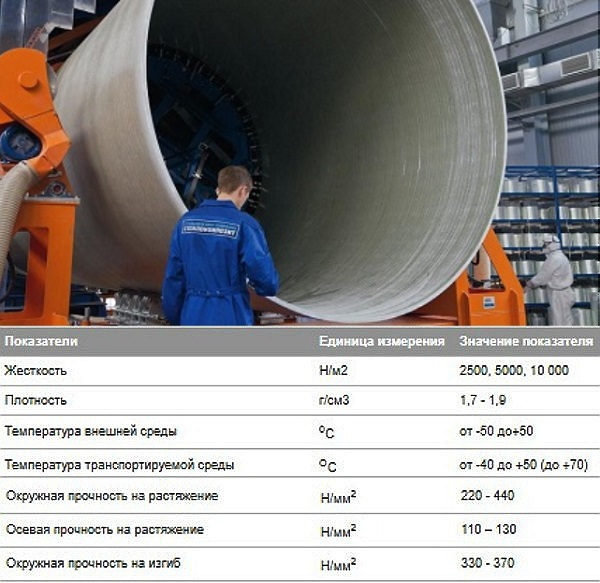
Firma «Szkłokompozyt» uruchomiła linię produkcyjną rur GRP Flowtech, technika produkcji – ciągłe nawijanie.
Wykorzystuje się urządzenia z podwójnym podawaniem żywic. Wysokiej jakości żywice są podawane do warstwy wewnętrznej, a tańsza mieszanka – do warstwy strukturalnej. Metoda pozwala zracjonalizować zużycie materiału i obniżyć koszt produktów.
Producent #3 — marka Amiantit
Główne składniki rur Flowtite firmy Amiantit: włókno szklane, żywica poliestrowa, piasek. Stosowana technika – ciągłe nawijanie, zapewniające utworzenie wielowarstwowego rurociągu.
Struktura GRP obejmuje sześć warstw:
- zewnętrzne nawinięcie z taśmy włókninowej;
- warstwa mocy – cięte włókno szklane + żywica;
- środkowa warstwa – włókno szklane + piasek + żywica poliestrowa;
- powtarzana warstwa mocy;
- podkład z nici szklanych i żywicy;
- powłoka ochronna z włókniny szklanej.
Przeprowadzone badania wykazały wysoką odporność na ścieranie – po 100 tys. cyklach obróbki żwirem, straty powłoki ochronnej wyniosły 0,34 mm.
Producent #4 — firma Poliek
Firma «Poliek» produkuje różne modyfikacje wyrobów rurowych Fpipes z GRP. Technika wytwarzania (ciągłe ukośne nawijanie wzdłużno-poprzeczne) pozwala tworzyć trójwarstwowe rury o średnicy do 130 cm.
Polimerowe materiały kompozytowe są wykorzystywane przy tworzeniu rur osłonowych, ogniw kolumn podnoszących wodę, rurociągów wodociągowych i systemów grzewczych.
Oprócz rur z włókna szklanego na rynku dostępnych jest wiele wyrobów z innych materiałów – stali, miedzi, polipropylenu, metaloplastiku, polietylenu itp. Które, dzięki swojej bardziej przystępnej cenie, są aktywnie wykorzystywane w różnych dziedzinach zastosowań domowych – montaż systemów grzewczych, wodociągowych, kanalizacyjnych, wentylacyjnych i innych.
Zapoznać się z charakterystykami rur z różnych materiałów można w następujących naszych artykułach:
- Rury metalowo-plastikowe: rodzaje, parametry techniczne, cechy montażu
- Rury i kształtki polipropylenowe: rodzaje wyrobów PP do montażu rurociągów i metody połączeń
- Plastikowe rury wentylacyjne do wyciągu: rodzaje, ich charakterystyki, zastosowanie
- Rury miedziane i złączki: rodzaje, oznaczenia, cechy urządzania miedzianego rurociągu
- Rury stalowe: rodzaje, asortyment, przegląd właściwości technicznych i niuansów montażowych
Podsumowanie i przydatny film na ten temat
Technologia wytwarzania i celowość stosowania rur z włókna szklanego:
Porównanie techniki ciągłego i okresowego nawijania włókna:
W budownictwie jednorodzinnym rury z włókna szklanego są używane dość rzadko. Głównym powodem jest wysoki koszt w porównaniu z plastikowymi odpowiednikami. Jednak w sferze przemysłowej cechy kompozytu zostały docenione i masowo wymienia się zużyte metalowe magistrale na rury z włókna szklanego.
Po przeczytaniu naszego artykułu czy ma Pan/Pani pytania? Proszę je zadać w bloku komentarzy – nasi eksperci postarają się udzielić wyczerpującej odpowiedzi.
A może chce Pan/Pani uzupełnić przedstawiony materiał aktualnymi danymi lub przykładami z własnego doświadczenia? Proszę napisać swoją opinię pod tym artykułem.
 Miedziane rury grzewcze: rodzaje, specyfika oznakowania + cechy zastosowania
 Rury do nawadniania na działce: przegląd porównawczy różnych rodzajów rur
 Jak ukryć rury w łazience: przegląd najlepszych sposobów maskowania instalacji wodociągowej
 Miedziane rury wodociągowe: oznaczenie asortymentu, zakres zastosowania, zalety
 Rury metalowo-plastikowe: rodzaje, parametry techniczne, cechy montażu
 Kabel grzejny do rur kanalizacyjnych: rodzaje, jak wybrać i prawidłowo przeprowadzić montaż
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
W swoim czasie nieprawidłowo wybrałem rury z włókna szklanego do wodociągu i, oczywiście, przysporzyły mi one wielu problemów. Skarżono się na cząstki nie wiadomo czego w wodzie, ale ciekły one stale.