Betonowe kręgi kanalizacyjne: rodzaje, oznakowanie, metody wytwarzania + przegląd producentów
Osobie przyzwyczajonej do wygód trudno obejść się bez budowli hydrotechnicznych w swoim wiejskim gospodarstwie.
Aby zbudować prosty szambo, kolektor lub studnię, często stosuje się betonowe kręgi kanalizacyjne jako najbardziej optymalną i ekonomiczną opcję. Wyroby betonowe przyciągają niską ceną, prostotą i szybkością montażu.
Z tego artykułu dowiedzą się Państwo o rodzajach kręgów kanalizacyjnych, ich rozmiarach i cechach. Zapoznamy Państwa z najlepszymi producentami tych wyrobów i ich cenami.
Spis treści artykułu:
Ogólne charakterystyki kręgów
Betonowe kręgi należy wybierać w oparciu o projekt kanalizacji, w którym rozmiar studni i jej typ są uzasadnione obliczeniami. Przy tym wyrób powinien mieć jasnoszary kolor, świadczący o tym, że jest dobrze wysuszony.
Na powierzchni kanalizacyjnych kręgów betonowych wyklucza się obecność widocznych defektów w postaci pustek, wystającego żwiru, innych wad.
Wyroby betonowe to doskonały materiał do budowy systemu kanalizacyjnego. Należy jednak wiedzieć, że w tej kategorii materiałów budowlanych istnieje wiele rodzajów, różniących się charakterystyką i rozmiarami. Zatrzymajmy się nad tym szczegółowo.
Klasyfikacja według konstrukcji
Ze względu na konstrukcję kręgi betonowe dzielą się na dwie duże klasy: falcowe, z połączeniem w postaci zamka i proste.
Pierwsze z nich mają występy w górnej części i rowki w dolnej. Podczas montażu wyroby wkłada się jeden w drugi. Występ łączy się z rowkiem i w rezultacie otrzymuje się trwałe, szczelne połączenie, odporne na przesunięcia w każdych warunkach.
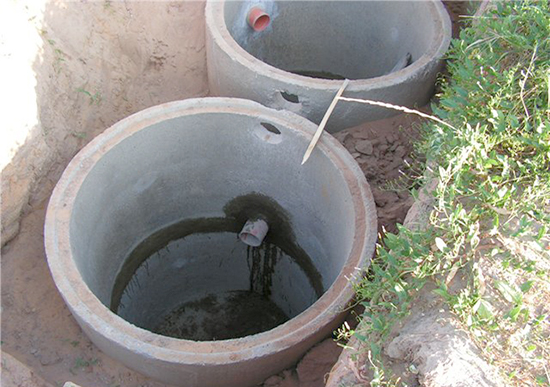
Używając kręgów z połączeniem zamkowym, można uzyskać nie tylko szczelny i stabilny trzon, ale także idealnie prosty. W przypadku niestabilnych gruntów jest to najlepsze rozwiązanie.
Pierścienie proste lub pełne mają gładkie ściany. Łączy się je ze sobą za pomocą dodatkowych elementów – metalowych klamer, a następnie wypełnia się spoiny cementem. Pierścienie tego rodzaju są tańsze niż pierwsze, ale też mniej niezawodne.
Te wyroby różnią się między sobą nie tylko sposobem łączenia, ale także obecnością dna. W jednych jest ono, w innych go brak. Pierwsze są korzystne, ponieważ po umieszczeniu ich na dnie wykopu nie ma potrzeby betonowania.
Rozmiary betonowych kręgów
Aby uniknąć problemów podczas montażu spowodowanych niewłaściwym wyborem pierścieni, należy wiedzieć, że różnią się one głównie średnicą wewnętrzną. Grubość ścianek poszczególnych wyrobów również znacznie się różni – 70-200 mm.
Ułatwi wybór wymiarów pierścieni betonowych do budowy kanalizacji tabela z podstawowymi parametrami.
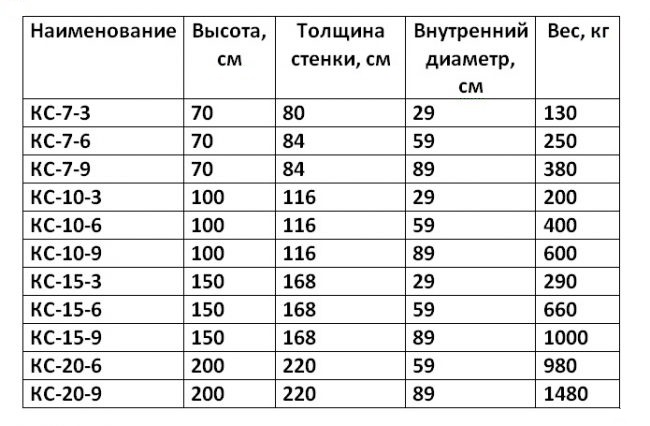
Wszystkie parametry reguluje GOST 8020-90. Oprócz powyższej istnieją specjalne tabele, w których oprócz wymiarów liniowych pierścienia podano użyteczną objętość oraz klasę betonu, z którego został wykonany.
Ponieważ do domowej kanalizacji używa się głównie pierścieni o wysokości w zakresie od 0,8 do 0,9 m, różnice w wysokości nie są bardzo widoczne.
Mając gotowe parametry, można wykonać wstępne obliczenia dotyczące racjonalnego urządzenia systemu kanalizacyjnego.
Rodzaj połączenia – nie jedyna różnica w konstrukcji pierścieni. Istnieją wyroby z dnem, co jest doskonałym rozwiązaniem do urządzenia pierwszej komory osadnika.
Oznakowanie wyrobów według GOST
Producenci nanoszą na pierścienie betonowe oznaczenia zgodne z normami GOST. Ich odczytanie umożliwi określenie przeznaczenia wyrobu.
Oznaczenia interpretuje się następująco:
- KS – pierścień ścienny;
- KLK – element kanalizacji deszczowej lub odpływu;
- KO – pierścień fundamentowy lub podporowy;
- KVG – wyrób do studni wodociągowej lub gazociągu;
- KFK – pierścień betonowy do budowy kolektorów lub systemów drenażowych;
- KSD – pierścień betonowy z dnem;
Po tych symbolach następują dwie grupy cyfr. Pierwsza to średnica wyrobu, a druga – wysokość w decymetrach. Zatem oznaczenie KS 20 – 9 odczytuje się jako pierścień ścienny o średnicy 20 cm i wysokości 90 cm.
Czasami w oznaczeniu występuje również stopień przepuszczalności w postaci symboli «O», «P», «N». Pierwszy wskazuje na szczególnie niską wartość parametru. Drugi – na obniżoną, a trzeci – na normalną.
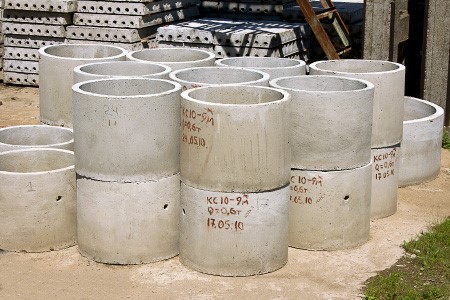
Najczęściej autonomiczną kanalizację wykonuje się z pierścieni, których wymiary odpowiadają wymaganiom normatywnym.
Przeznaczenie betonowych kręgów
Studzienki kanalizacyjne osadnikowe to główna dziedzina, w której wykorzystuje się pierścienie betonowe, ale nie jedyna.
Ponieważ przepuszczalność ich ścianek jest niska, wyroby stosuje się do budowy:
- kolektorów, jako głównego elementu kanalizacji miejskiej;
- studzienek rewizyjnych;
- instalacji gazociągowych;
- punktów poboru wody;
- studzienek filtracyjnych;
- układania wszelkiego rodzaju kabli pod ziemią.
Pierścienie betonowe można zakopywać w dowolnym rodzaju gruntu. Wyroby łatwo znoszą agresywne środowisko.
Główne plusy i słabe strony
Pomimo różnic w konstrukcji, wymiarach, przeznaczeniu i cenie pierścieni betonowych, wady i minusy są dla nich wspólne.
Zaletą tych wyrobów jest:
- Długa żywotność. Jeśli pierścień jest wykonany z wysokiej jakości komponentów i wyposażony w solidny szkielet zbrojeniowy, nie zmieni swoich właściwości wytrzymałościowych przez 20 lub więcej lat.
- Ponad zadowalający stopień odporności na obciążenia ściskające.
- Prosty i szybki montaż.
- Wodoszczelne ścianki pod warunkiem prawidłowo wykonanej hydroizolacji.
- Równa, wysokiej jakości, łatwa w utrzymaniu powierzchnia.
- Odporność na działanie wód gruntowych i przesunięcia.
- Wysoka mrozoodporność.
Ponieważ pierścienie betonowe w systemach kanalizacyjnych są eksploatowane w agresywnym środowisku, bardzo ważnym wskaźnikiem jest dla nich niska przepuszczalność powierzchniowa.
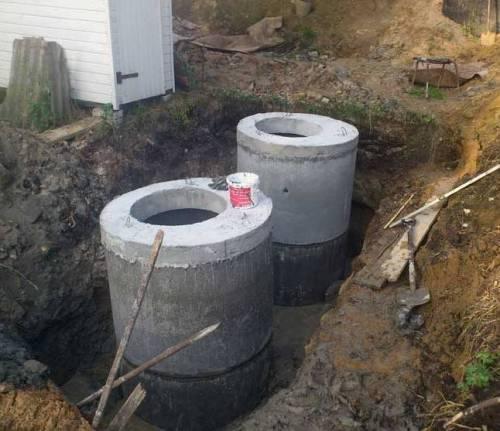
Pierścienie żelbetowe mają również wady. Należą do nich:
- Duża waga, przez co podczas montażu nie da się obejść bez użycia specjalistycznego sprzętu.
- Aby dostarczyć je na miejsce montażu, trzeba przygotować drogi dojazdowe.
- Przy stosowaniu pierścieni bez zamka konieczne jest staranne uszczelnienie połączeń.
- Gdy na wyroby oddziałują nierównomierne obciążenia, mogą pojawić się pęknięcia.
Aby mocowanie pierścieni między sobą było bardziej niezawodne, od wewnątrz łączy się je płytami. Jeden koniec mocuje się na dolnym elemencie, a drugi na górnym.
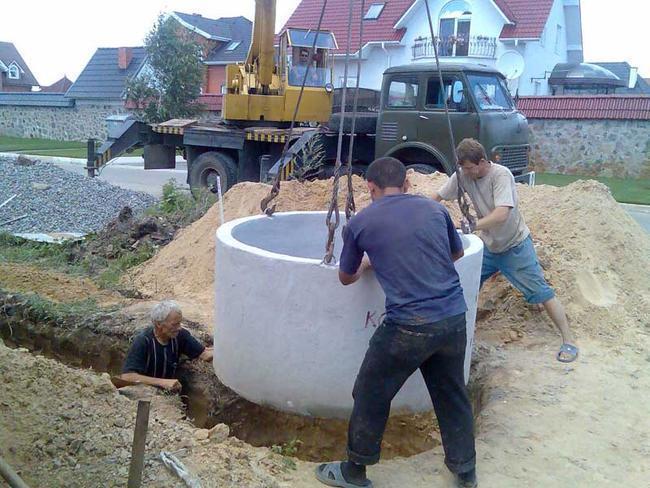
Studnię z pierścieni o dużym diametrze przykrywa się płytą stropową z włazem kanalizacyjnym. Dla małej konstrukcji pokrywą jest sam właz.
Technologia produkcji kręgów betonowych
Produkuje się pierścienie z cementu o klasie nie niższej niż M200. Do produkcji pierścieni zgodnie z GOST 7473-2010 stosuje się klasę M400. Dodatkowymi składnikami są piasek, żwir, woda, plastyfikator.
Istnieją dwie metody wytwarzania pierścieni betonowych: przez wibroodlewanie i wibroprasowanie. Pierwszą stosuje się przy małej produkcji, drugą uważa się za przemysłową.
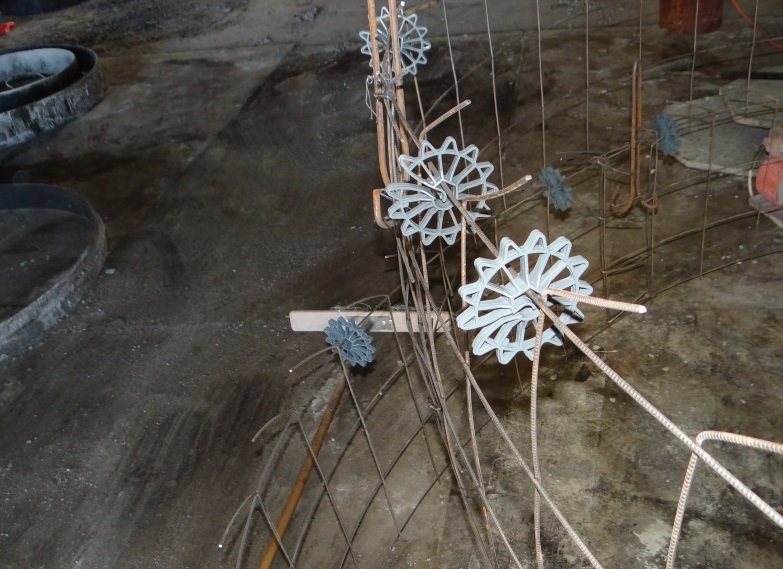
Wspólne dla obu technologii jest zbrojenie, które układa się przed wypełnieniem wibroformy lub wibroprasy mieszanką betonową. Wcześniej wiąże się je w pierścień o wysokości równej wysokości gotowego wyrobu. Nadaje to pierścieniom dodatkową wytrzymałość.
Aby trwale połączyć wypełniacze betonu i przekształcić go w wytrzymały kamień cementowy, po uformowaniu pierścienie betonowe są parowane. Przyspiesza to hydratację składników wiążących. Po osiągnięciu przez pierścienie wytrzymałości szalunkowej, zdejmuje się je z palety i kieruje do miejsca składowania.
Pierścienie żelbetowe umieszcza się w komorze do parowania po zakończeniu formowania. Temperaturę w zamkniętej komorze na etapie nagrzewania stopniowo podwyższa się – w ciągu godziny o 20-25 °C.
W przypadku nieprzestrzegania tej zasady na powierzchni wyrobów mogą powstać pęknięcia w wyniku pojawienia się nadmiernych naprężeń w betonie spowodowanych gwałtownym skokiem temperatury.
Właściwe parowanie odbywa się w temperaturze od 70 do 90 °C. Następnie następuje stopniowe chłodzenie. Ze względu na zasadę działania rozróżnia się komory do parowania okresowe i ciągłe.
Pierścienie przechowuje się w magazynie zamkniętym lub otwartym. Można je układać w rzędach lub wkładać jeden w drugi, jeśli pozwalają na to wymiary.
Technologia #1 – metoda wibroodlewania
Zalety tej metody polegają na tym, że do zorganizowania produkcji nie są potrzebne duże powierzchnie. Wystarczy niewielki plac o twardym podłożu.
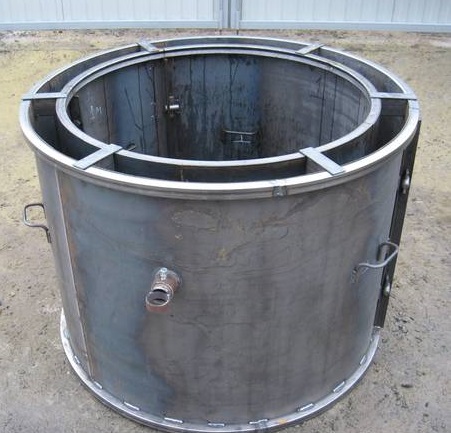
Ponadto używane formy mają niewielką wagę. Są rozbieralne, więc nie jest potrzebny ani dźwig, ani suwnica, aby wyjąć gotowy wyrób.
Proces produkcji składa się z kilku etapów:
- Smaruje się i składa formy w miejscu zalewania.
- Wypełnia się formy betonem.
- Zagęszcza się beton za pomocą wibratora głębinowego.
- Mieszankę pozostawia się w formach do stwardnienia. Zazwyczaj czas oczekiwania wynosi od 6 do 8 godzin.
- Konstrukcję rozbiera się siłami 2–4 osób.
Zazwyczaj cykl zalewania form o objętości 6–6,5 m3 zajmuje od 4 do 5 godzin.
Technologia #2 – wibroprasowanie kręgów
Wytwarzanie tą metodą nie wymaga wielu form, ponieważ wydajność wibroprasy pozwala w ciągu 8 godzin roboczych uzyskać około 35 wyrobów. Mieszankę betonową do stacjonarnej wibroprasy podaje się w sposób zmechanizowany, za pomocą przenośnika taśmowego lub układarki betonu.
W przypadku użycia przenośnika, mieszankę w formie układa się ręcznie, a układarka betonu pozwala obejść się bez ręcznej pracy.
Proces technologiczny składa się z kilku operacji:
- Umieszcza się wewnątrz wibroprasy zewnętrzny zdejmowany szalunek i część zamkową palety.
- Podprowadza się do formy rozrzutnik układarki betonu.
- Wyładowuje się mieszankę do formy i usuwa rozrzutnik na bok.
- Nad formą ustawia się stempel hydrauliczny.
- Uruchamia się proces prasowania. Przy tym pierścień zacierający wykonuje obroty i formuje część zamkową. Znajdują się na nim ograniczniki, umożliwiające precyzyjne formowanie wymiarów.
- Od formy odprowadza się stempel hydrauliczny.
- Wykonuje się rozformowanie wyrobu. Używa się do tego specjalnego urządzenia. Czasem stosuje się urządzenie od wózka widłowego, mocując je na suwnicy lub używa się samego wózka widłowego.
- Demontuje się dolne uchwyty, trzymające pierścień.
Po zdjęciu formy z pierścienia, umieszcza się w niej inną paletę i ponownie wkłada do wibroprasy.
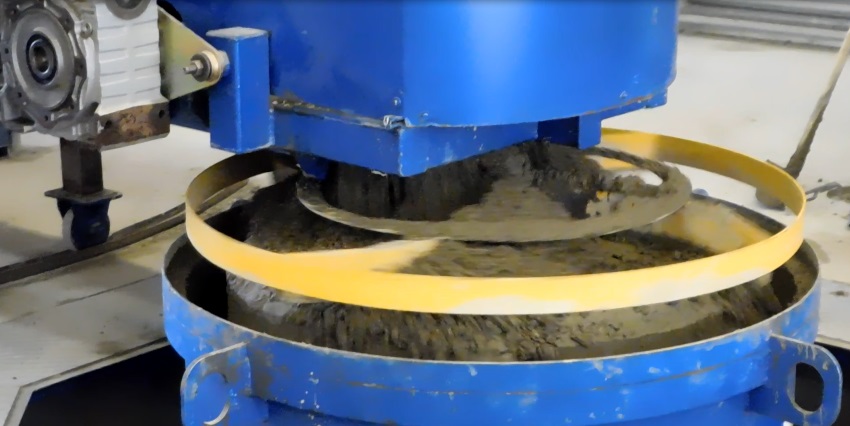
Jeśli porównać wibroprasę z wibroformą, stają się oczywiste jej zalety, wpływające nie tylko na wydajność, ale również na jakość końcowego produktu.
Cylinder hydrauliczny (stempel) zamontowany na obrotowej belce zapewnia silne prasowanie. Ponieważ na frakcje kruszywa, różniące się wielkością, oddziałuje naprzemiennie wibracja o różnej częstotliwości, wibrozageszczanie jest bardziej skuteczne.
Rezultat – wysokiej jakości powierzchnia, której nie można uzyskać przy użyciu wibroformy. Zamek uformowany przez prasowanie charakteryzuje się wysokimi wskaźnikami wytrzymałości.
Technologia #3 – wytwarzanie w warunkach domowych
Pierścienie żelbetowe można wytwarzać również w warunkach domowych. W tym celu, oprócz materiałów, potrzebne będą specjalne formy. Można je również wykonać własnoręcznie.
Najprościej jest użyć grubościennych beczek. Jedna z nich powinna mieć dużą średnicę, a przekrój drugiej musi być odpowiednio mniejszy, aby uzyskać ścianę o grubości około 8 mm.
U obu pojemników usuwa się dno. Wewnętrzną beczkę robi się wyższą od zewnętrznej o około 10 cm. Aby łatwo zdjąć szalunek z gotowego wyrobu, wykonuje się podłużne nacięcie na beczkach, dzieląc je na dwie części.
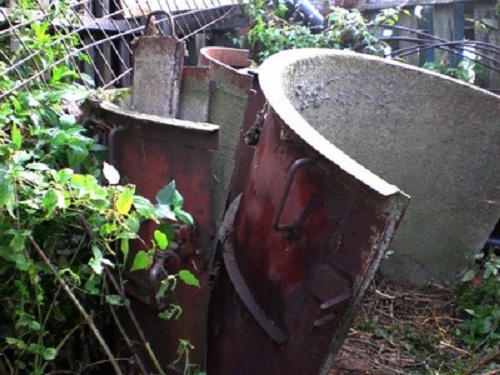
Aby ściany formy się nie wykrzywiły, potrzebne są rozpory utrzymujące szalunek przed odkształceniem. Podczas przygotowania do użycia, mniejszą część formy wkłada się w większą. Przy tym pilnuje się, aby szczelina była równomierna na całym obwodzie.
Wierci się otwory pod pręty gwintowane. Następnie w przygotowane miejsca wkłada się pręty i mocno dokręca nakrętkami.
Jest również inny wariant wykonania formy – z metalowej taśmy i drewnianych klocków. Z taśmy wykonuje się półfabrykat, którego szerokość jest równa wysokości wyrobu żelbetowego z dodatkiem 10 cm.
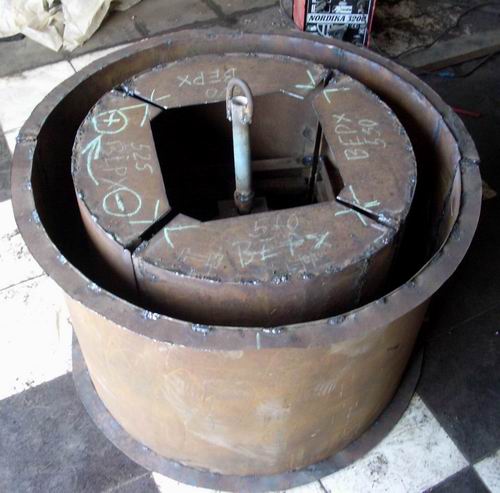
Na górnym rancie wykonuje się nacięcia, a następnie z półfabrykatu tworzy się pierścień. Aby nadać mu sztywność, wykonuje się drewnianą ramę, przycinając drewniane odcinki o długości około 23 cm i mocując je pod rantem. Aby ściany się nie uginały, wzmacnia się również wysokość.
Jeśli ma się doświadczenie w pracy z drewnem, można wykonać również formy drewniane. Do mocowania drewnianych listew używa się metalowego pierścienia. Mocuje się go na zewnątrz formy o większej średnicy i od wewnątrz mniejszej części szalunku.
Polecamy również przeczytanie artykułu, w którym przedstawiliśmy szczegółową instrukcję wykonania betonowych pierścieni własnymi rękami. Więcej szczegółów – przejdź pod linkiem.
Najlepsi producenci betonowych kręgów
Betonowe pierścienie produkuje wiele przedsiębiorstw w Rosji. Wśród nich można wyróżnić firmy, których produkty cieszą się szczególnym popytem.
Miejsce #1 – firma «WTG Stroj» w obwodzie moskiewskim
Firma „WTG Stroj” w Mytiszczach od niedawna zaczęła produkować pierścienie żelbetowe różnego przeznaczenia, w tym także kanalizacyjne. Wytwarza się tutaj wyroby ścienne, z dnem, uzupełniające, betonowe pokrywy, osobne dno studzienne.
Są pierścienie z zakładką i bez zamka. Na wszystkie są paszporty i certyfikaty.
Szczególnie popularne są następujące produkty:
- pierścień KS z zakładką i prosty o średnicy 90–100 cm w komplecie z pokrywą i włazem;
- wyrób KS z zamkiem i bez, o średnicy 90–150 cm w tym samym komplecie;
- pierścień KS zarówno z zamkiem, jak i bez zamka, z pokrywą i włazem, o średnicy 90–200 cm.
Moc produkcyjna przedsiębiorstwa jest wystarczająco duża, aby dostarczać produkty do wszystkich regionów Rosji. Koszt jednego pierścienia wynosi około 84 zł.
Miejsce #2 – firma “Dialog Stroj”
Firma Dialog Stroj z Nowokuźniecka dostarcza wyroby żelbetowe na cały region.
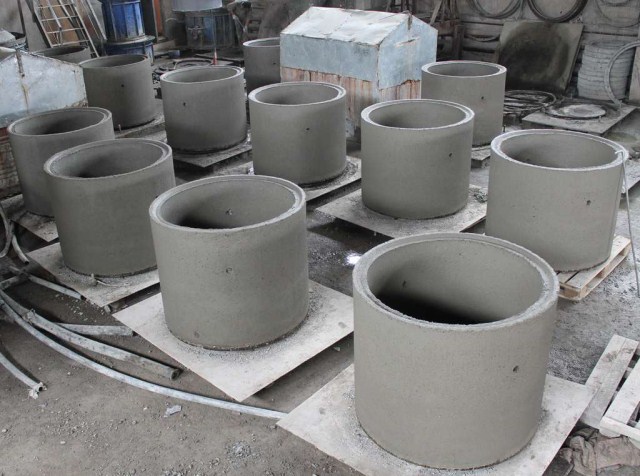
W asortymencie znajdują się następujące nazwy wyrobów:
- KS 7-9 – o grubości ścian 80 mm;
- KS 10-9 – z takimi samymi ściankami;
- KS 15-9 – ze ściankami 100 mm;
- KS 20-9 – ze ściankami o tej samej grubości.
Na indywidualne zamówienia możliwe jest wykonanie pierścieni o innych parametrach. Cena wyrobów zaczyna się od 68 zł.
Miejsce #3 – firma «OOO “TSK” Siniegórje”»
Wśród konsumentów popularne są wyroby firmy «OOO “TSK” Siniegorje». Produkuje się tutaj żelbetowe pierścienie do studzienek kanalizacyjnych, włazy do nich, dna oraz pierścienie uzupełniające.
Średnia cena pierścienia wynosi około 108 zł. Firma znajduje się w mieście Kirow, jednak dostawy realizowane są na terenie całej Rosji.
Miejsce #4 – przedsiębiorstwo «JugStrojKomplekt»
Krasnodarska firma «JugStrojKomplekt» również produkuje duży asortyment wyrobów żelbetowych. Wysokość pierścieni wynosi 0,9 m, średnica od 100 do 200 cm. Cena jednego wyrobu od 56 zł.
Podsumowanie i przydatny film na ten temat
Proces technologiczny wytwarzania pierścieni kanalizacyjnych metodą wibroprasowania:
Proces wykonywania pierścieni własnoręcznie w następnym filmie wideo:
Aby wykonać bezbłędny montaż pierścieni betonowych, należy wcześniej zapoznać się z informacjami o tych wyrobach oraz specyfiką ich instalacji. Kolejnym ważnym etapem jest przygotowanie, obejmujące obliczenie systemu i projektowanie.
Aby zapobiec awariom w autonomicznym systemie kanalizacyjnym, podczas jego budowy należy przestrzegać obowiązujących norm.
Jeśli po przeczytaniu materiału pojawią się Państwa pytania, prosimy zadać je w bloku poniżej, a my postaramy się na nie szybko odpowiedzieć. Tam również można uzupełnić ten artykuł o interesujące informacje na ten temat.
 Uszczelniacz do rur kanalizacyjnych: rodzaje, przegląd producentów, które są lepsze i dlaczego
 Rury kanalizacyjne do kanalizacji zewnętrznej: rodzaje i przegląd najlepszych marek
 Płukanie kanalizacji: metody czyszczenia rur + główne przyczyny zatorów
 Rury karbowane do kanalizacji zewnętrznej: rodzaje, zasady i normy stosowania
 Rury PVC do kanalizacji zewnętrznej: rodzaje, wymiary, zalety i wady
 Żeliwne rury do kanalizacji zewnętrznej: rodzaje, cechy zastosowania i montażu
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
Niedawno kupiłem dom i napotkałem problem z nieprawidłowym działaniem kanalizacji. Przeszukałem wiele informacji i doszedłem do wniosku, że konieczna jest wymiana studni. Dzięki Państwa szczegółowym zaleceniom dotyczącym produkcji i montażu betonowych kręgów wybrałem firmę. Montaż studni został wykonany solidnie i szybko. Od ponad roku nie mam w tym zakresie żadnych problemów.
Należy koniecznie dokładnie sprawdzać każde betonowe kręgi pod kątem pęknięć i odprysków. Upewnić się, że nie są zdeformowane, sprawdzić obecność zbrojenia. Obowiązkowo weryfikować certyfikaty i oznaczenia. Ja, na przykład, zetknąłem się z nieuczciwą firmą dostawczą, gdy robiłem studnię na działce. Skończyło się dobrze, ale nerwów kosztowało mnie to sporo.
A co było nie tak z kręgami? Na co zwracać uwagę w pierwszej kolejności przy zakupie kręgów do studni?
Należy nie wybierać najtańszych kręgów do studni, wymagać dokumentów potwierdzających jakość, a także osobiście dokonywać odbioru, aby uniknąć odprysków, pęknięć i innych uszkodzeń.
Ogólnie rzecz biorąc, nie ma żadnej tajemnicy – normalni producenci dostarczają wszystkie niezbędne dokumenty potwierdzające jakość wyrobów, plus gwarancje. Należy także zachować ostrożność przy rozładunku kręgów, aby ich nie uszkodzić ani nie połamać.