Kręgi do studni własnoręcznie: technologia krok po kroku wytwarzania żelbetowych kręgów
Do budowy szybów studziennych kiedyś używano tylko naturalnych materiałów: kamieni i bali. Wraz z pojawieniem się wyrobów żelbetowych technologia wznoszenia obiektów autonomicznego zaopatrzenia w wodę znacznie się uprościła.
Obecnie do wzmacniania ścian szybu stosuje się żelbetowe kręgi studzienne, które są produkowane w warunkach fabrycznych. Jednak takie elementy można również wykonać samodzielnie – technologia jest dość prosta, nie wymaga specjalnych umiejętności ani kosztownych materiałów.
Podpowiemy Państwu, jaki rozmiar kręgów lepiej wybrać do studni, opiszemy metodę przygotowania mieszanki betonowej oraz sposoby budowy rozbieralnych form do zalewania konstrukcji. Technologię krok po kroku uzupełniliśmy przejrzystymi instrukcjami zdjęciowymi, schematami i filmami.
Spis treści artykułu:
Typowe wymiary żelbetowych kręgów
Jeśli z jakiegoś powodu nie można skorzystać z gotowych wyrobów, właściciel działki podmiejskiej lub rekreacyjnej powinien rozważyć możliwość ich samodzielnego wykonania.
W tym celu należy z dostępnych materiałów wykonać formę, umieścić w niej siatkę zbrojeniową, a następnie zalać zaprawę betonową wymieszaną w ściśle określonych proporcjach.
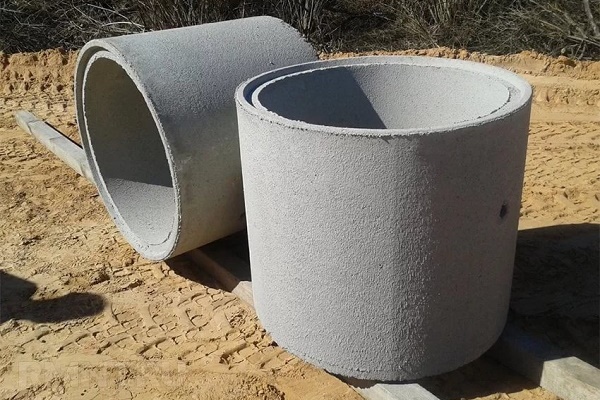
W zakładach produkujących wyroby żelbetowe i konstrukcje, stosuje się specjalne oznakowanie produktów. Typowe wymiary kręgów studziennych:
- wysokość jest standardowa i wynosi 900 mm;
- grubość – 70-140 mm;
- średnica – 100-200 mm.
Grubość ścianki cylindra i jego średnica mogą być różne.
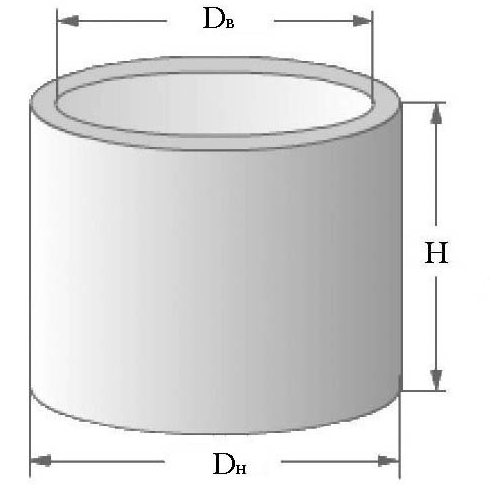
Wraz ze wzrostem średnicy kręgu i grubości jego ścianek wzrasta zużycie betonu. Masa wyrobu również zależy od tych wymiarów. Aby zmniejszyć masę gotowego wyrobu, dąży się do obniżenia tylko wysokości kręgu żelbetowego, a ścianki wykonuje się jak najgrubsze.
W sprzedaży można zobaczyć wyroby o wysokości 350, 450 lub 500 mm. Nazywa się je również kręgami dopełniającymi i montuje się je przy zakończeniu prac, gdy wyrób o standardowych wymiarach nie mieści się już w całości w wykopanej studni.
Jeszcze jeden sposób “legalnego” zmniejszenia masy kręgu studziennego polega na obowiązkowym użyciu siatki zbrojeniowej. Przy tym grubość ścian może wynosić 6-8 cm, co nie pogarsza właściwości wytrzymałościowych produktu. Dlatego własnoręcznie lepiej robić żelbetowe kręgi ze zbrojeniem do budowy studni na działce.
Należy zmniejszać ciężar kręgu studziennego, aby nie używać sprzętu dźwigowego podczas prac montażowych. Jest to ważne dla działkowców i ogrodników, którzy postanowili nie tylko wykonać wyroby własnoręcznie, ale również przemieszczać je po terenie bez użycia specjalistycznego sprzętu.
Kręgi własnej roboty – praktyczne i dostępne rozwiązanie nie tylko do urządzenia studni, ale także do rozwiązywania innych zadań. Na przykład: tworzenia studni drenażowej lub szamba.
Mieszanie zaprawy betonowej
Do przygotowania betonu, który będzie później używany do produkcji kręgów, potrzebne będą:
- cement (materiał wiążący);
- piasek (drobne kruszywo);
- tłuczeń (kruszywo grube);
- woda.
Aby uzyskać wysokiej jakości beton, kupuje się cement klasy „400”, pakowany w papierowe worki po 25 kg. Jeśli nie zamierzają Państwo natychmiastowego użycia materiału budowlanego, należy zadbać o jego prawidłowe przechowywanie.
Worki składowane są w suchym miejscu. Jeszcze lepiej przesypać cement do zamkniętych metalowych pojemników. W miarę możliwości należy użyć zakupionego cementu natychmiast po zakupie.
Do mieszania betonu należy zaopatrzyć się w piasek kwarcowy, który jest uznawany za idealny drobny wypełniacz. Mułowe, gliniaste i inne rodzaje zanieczyszczeń zawarte w przywiezionym materiale sypkim negatywnie wpłyną na jakość mieszanki betonowej. Dlatego taki piasek płucze się wodą, pozbywając się go zbędnych zanieczyszczeń.
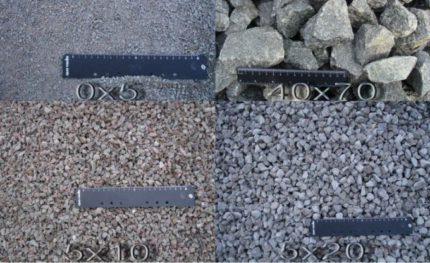
Nie każdy tłuczeń nadaje się do mieszania betonu przeznaczonego do odlewania kręgów. Wybiera się tłuczeń granitowy o ziarnach w kształcie sześciennym, które sprzyjają lepszemu wiązaniu materiału z innymi składnikami mieszanki betonowej.
Nie należy używać kruszywa o kształcie płatkowym (iglastym). Kruszywo zanieczyszczone gliną również przed mieszaniem przemywa się wodą.
Do odlewania żelbetowych kręgów nabywa się kruszywo granitowe o frakcji nieprzekraczającej jednej czwartej grubości wyrobu. Dla kręgu o ściance 10 cm odpowiednie będzie kruszywo, którego ziarna nie będą przekraczać 20 mm.
Stosunek składników w zaprawie betonowej
Właściwości mieszanki betonowej zależą bezpośrednio od ilości składników wchodzących w jej skład, a także od ich objętości i masy. Przy ustalaniu proporcji między trzema podstawowymi składnikami niezbędnymi do uzyskania wysokiej jakości betonu przyjmuje się, że ilość cementu wynosi jeden.
Do odlewania kręgów studziennych przygotowuje się mieszankę betonową, biorąc cement, piasek i żwir w proporcjach objętościowych 1:2:3 lub wagowych 1:2,5:4.
Na przykład do pojemnika wsypuje się wiadro cementu, dwa wiadra piasku i trzy wiadra żwiru. Dodaje się pół wiadra wody. Lub bierze się 100 kg cementu (4 worki), dodaje 250 kg piasku i 400 kg kruszywa. Dodaje się 50 litrów wody.
Na przygotowanie jednego metra sześciennego betonu zużywa się 300 kg cementu M-400, 750 kg piasku i 1200 kg kruszywa. Mieszankę rozcieńcza się 150 litrami wody.
Jak oblicza się ilość wody?
Woda wpływa na urabialność mieszanki betonowej i wytrzymałość wyrobów po jej stwardnieniu. Stosunek wody do cementu w mieszance nazywa się wskaźnikiem wodno-cementowym i oznacza W/C.
Dla kręgów żelbetowych wartość ta nie powinna przekraczać 0,5-0,7. W rozpatrywanych powyżej przykładach W/C wynosiło 0,5. Przy tym masę lub objętość pobranego cementu dzieli się na pół i otrzymuje się potrzebną ilość litrów wody.
Bardziej płynna mieszanka łatwiej wlewa się do form i zagęszcza, ale trzeba ją dłużej przetrzymywać w szalunku. Wydłuża się czas początkowego wiązania mieszanki.
Mieszanka, która nie rozpływa się po ściśnięciu jej dłonią w kulkę, pozwala natychmiast zdjąć szalunek i użyć go do formowania kolejnego wyrobu. Prawdę mówiąc, zagęszczanie jej jest wygodniejsze przy użyciu wibratorów.
Sposoby mieszania zaprawy betonowej
Ręczny sposób mieszania składników mieszanki betonowej jest obecnie rzadko używany. Betoniarki fabryczne i domowej roboty lepiej radzą sobie z tą pracochłonną czynnością.
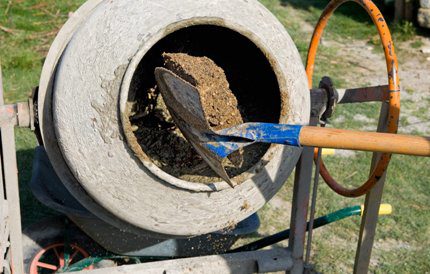
Do betoniarki wsypuje się piasek i cement, następnie dodaje się wodę, a potem żwir, uprzednio zwilżony wodą. Po uzyskaniu jednorodnej masy wyłącza się urządzenie i przelewa zaprawę do pojemnika na kołach. Pozwala to dowieźć ciężki beton na miejsce zalewania pierścienia.
Wykonanie rozbieralnych form
Zanim przystąpi się do wykonywania pierścieni do budowy studni własnoręcznie, należy najpierw sporządzić metalową formę dzieloną do zalewania betonu lub drewniany szalunek z części składowych. Zarówno jedno, jak i drugie wykonuje się z dostępnych materiałów, znajdujących się na działce lub pożyczonych od znajomych.
Gotowe formy do wykonywania pierścieni żelbetowych oferuje wiele firm. Kupowanie ich na jeden raz jest nieopłacalne, lepiej wziąć w wynajem. Można zobaczyć, jak są skonstruowane, i zapożyczyć niektóre elementy do złożenia własnej formy.
Jak zrobić formę metalową?
Samodzielnie wykonana forma rozbieralna, składająca się z dwóch pierścieni o różnej średnicy, jest wykonywana z metalowych beczek, rur, przewodów wentylacyjnych i innych konstrukcji metalowych, nadających się do tego celu.
Dwa cylindry wkłada się jeden w drugi tak, aby między nimi pozostała jednakowa odległość, równa grubości pierścienia studziennego. Aby zewnętrzną i wewnętrzną część formy można było łatwo zdjąć po związaniu betonu, należy przeciąć je na dwie części szlifierką kątową.
Wewnętrzny cylinder wygodniej jest zdejmować, jeśli będzie się składał z trzech oddzielnych części. Chociaż z dwoma też można sobie poradzić, tylko trzeba będzie dłużej pokombinować wewnątrz pierścienia.
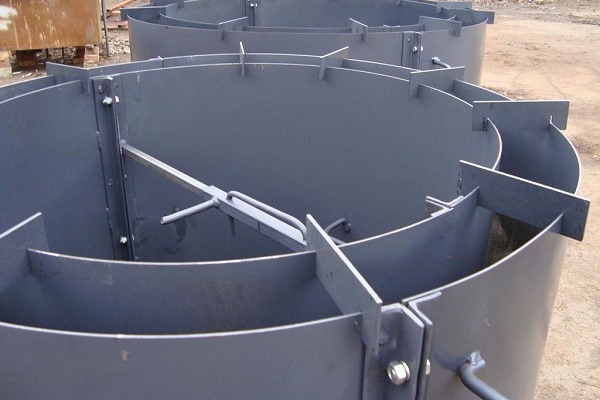
Na wszystkich częściach składowych formy należy przewidzieć obecność elementów mocujących, które nie pozwalają formie rozsuwać się podczas wypełniania przestrzeni międzypierścieniowej betonem.
Jako elementy mocujące stosuje się:
- zawiasy drzwiowe lub okienne;
- przyspawane uszka, ściągane połączeniem śrubowym;
- inne urządzenia zdolne do poradzenia sobie z postawionym zadaniem.
Na ścianki cylindrów zaleca się przyspawać uchwyty, aby łatwiej było odrywać formę od betonu. Aby maksymalnie ułatwić proces zdejmowania formy, należy powierzchnie cylindrów stykające się z betonem wyłożyć folią polietylenową. Można je smarować zużytym olejem maszynowym, ale nie jest to mile widziane przez ekologów.
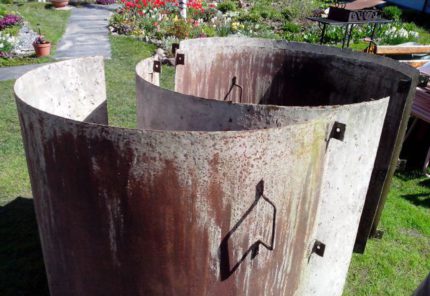
Aby zachować jednakowe odległości między cylindrami, stosuje się drewniane lub metalowe przekładki, które trwale ustalają położenie dwóch pierścieniowych części formy.
Ważne jest, aby zewnętrzny szkielet formy deskowania do kręgów żelbetowych łatwo otwierał się na zewnątrz, a wewnętrzny – również swobodnie przesuwał się w przeciwną stronę.
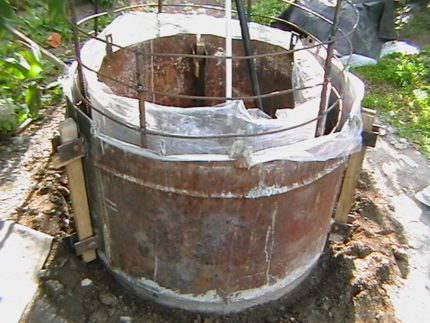
Jak zmontować drewniany szalunek?
Dobremu stolarzowi nietrudno jest wykonać deskowanie do odlewania betonowych kręgów z odcinków drewna. Dwie powierzchnie cylindryczne uzyskuje się z drewnianych pierścieni, do jednej strony których przybija się deski. Ich grubość powinna wynosić co najmniej 20 mm, ale nie więcej niż 40 mm.
Z obu stron deski są dobrze strugane, aby powierzchnia była jak najgładsza. Dla ułatwienia demontażu drewniany cylinder jest cięty na cztery części. Do łączenia sąsiednich elementów stosuje się drewniane listwy, zasuwy, haki, stalowe klamry i inne urządzenia.
Wewnętrzna ściana drewnianego deskowania o mniejszej średnicy jest montowana w podobny sposób. Tyle że za podstawę przyjmuje się dwa drewniane pierścienie o mniejszej średnicy i taką samą deskę (20–40 mm) do pokrycia. Jeśli w pierwszym przypadku deski przybija się po wewnętrznym okręgu, to w drugim – po zewnętrznym.
W efekcie otrzymuje się dwa doczepiane cylindry, tworzące między swoimi powierzchniami przestrzeń, która następnie jest wypełniana betonem. Mniejszy cylinder jest cięty na trzy części. Jeśli przetnie się go na pół, należy przewidzieć niewielką szczelinę (1,5–2 cm), ułatwiającą zdjęcie wewnętrznego deskowania.
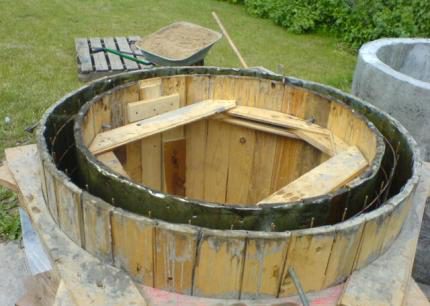
Metoda wykonywania drewnianych kręgów
Drewniane pierścienie do szalunku wycina się z kwadratowej tarczy, zbitej z desek o grubości 20 mm, ułożonych w dwóch warstwach prostopadle do siebie. Pierwsza warstwa układana jest poprzecznie, a druga – wzdłuż.
Bok kwadratowej tarczy oblicza się, biorąc pod uwagę:
- średnicy wewnętrznej pierścienia betonowego (1000 mm);
- grubości jego ściany (80 mm);
- grubości deski szalunkowej (20 mm);
- szerokości drewnianego pierścienia szalunkowego (150 mm).
W nawiasach podano przykładowe liczby, które pozwalają obliczyć bok kwadratowej tarczy. Zatem do 1000 mm dodajemy dwa razy po 20 mm, następnie dwa razy po 80 mm i dwa razy po 150 mm. W rezultacie otrzymujemy: 1500 mm lub 1,5 m.
Z jednej tarczy wycina się od razu duży pierścień do szalunku zewnętrznego i mały pierścień do szalunku wewnętrznego. Pierścienie oznacza się na tarczy za pomocą ołówka i sznurka, który zastępuje cyrkiel.
Gwóźdź wbija się w punkt przecięcia przekątnych kwadratu, który znajduje się przez przecięcie dwóch napiętych sznurków łączących przeciwległe narożniki tarczy.
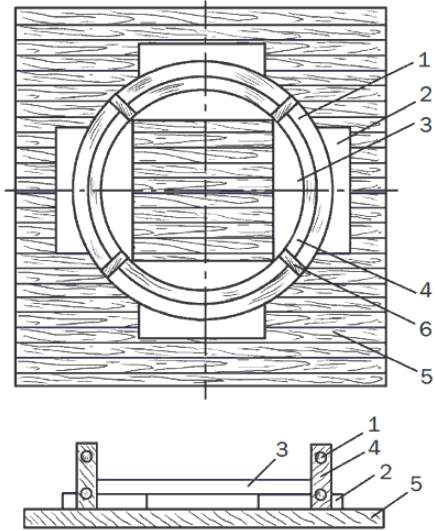
Do gwoździa przywiązuje się sznurek i, odmierzając potrzebne odległości, wykreśla się ołówkiem cztery koncentryczne okręgi. Promień największego okręgu wynosi 750 mm, drugiego – 600 mm, trzeciego – 500 mm, a czwartego – 350 mm.
Następnie piłą ręczną, wyrzynarką lub piłą łańcuchową tnie się po wykreślonych okręgach, uzyskując dwa pierścienie szalunku. To samo robi się jeszcze raz, uzyskując drugą parę pierścieni.
Pozostaje przybić do pierścieni z odpowiedniej strony deski o grubości 20 mm i długości – jeden metr (wysokość pierścienia betonowego). Deski układa się jak najściślej obok siebie.
Po wykonaniu cylindrycznych ścian zewnętrznego i wewnętrznego szalunku, przystępuje się do ich przecięcia na cztery części. W ten sposób uzyskuje się rozbieralną drewnianą formę do wykonywania pierścieni żelbetowych w warunkach domowych.
Wykonanie szkieletu zbrojeniowego
Zastosowanie zbrojenia pozwala zmniejszyć grubość pierścienia, a tym samym jego wagę. Jednocześnie zwiększają się właściwości wytrzymałościowe wyrobu i jego żywotność.
Do wykonania zbrojenia potrzebne będą:
- pręty stalowe o średnicy 8-10 mm (10 sztuk);
- drut stalowy o średnicy 8-10 mm (około 5 m);
- cienki drut.
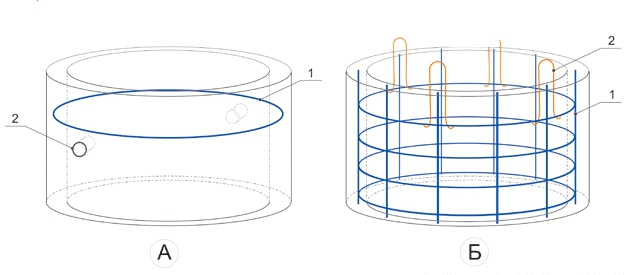
Obliczamy długość zbrojenia. W tym celu przypominamy wzór na obliczanie obwodu koła: liczbę Pi (równą 3,14, zaokrąglamy do 3) należy pomnożyć przez średnicę. Średnicę koła przyjmujemy równą 104 cm, aby zbrojenie przechodziło przez środek pierścienia betonowego.
Mnożymy tę liczbę przez 3, otrzymujemy 312 cm. Dzielimy tę liczbę na 10, otrzymujemy 31,2 cm. Zaokrąglamy do 31 cm. Zatem rozkładamy pręty stalowe na równej powierzchni w odległości 31 cm od siebie.
Następnie należy przyspawać do nich kawałki drutu o długości 315-318 cm co 160 mm. Drut bierzemy nieco dłuższy niż obliczona długość szkieletu, aby po zwinięciu półwyrobu w pierścień można było zespawać lub skręcić jego końce.
Ze stalowego grubego drutu ręcznie wyginamy pętle montażowe i przyspawamy je do szkieletu (można przykręcić cienkim drutem). Gotowe, szkielet gotowy. Jeśli nie ma spawarki, wszystkie elementy szkieletu można skręcić cienkim drutem.
Zalewanie mieszanki betonowej do formy
Kiedy wszystkie prace przygotowawcze są zakończone, przystępuje się do wykonania pierścienia studziennego.
Kolejność prac:
- Przygotowanie podłoża. Na równą powierzchnię układa się blachę stalową lub drewnianą płytę.
- Montaż formy. Ustawia się półwyroby (jeden w drugim), starannie mocuje się części szalunku.
- Zbrojenie formy. Między zewnętrzną a wewnętrzną ścianą szalunku opuszcza się szkielet zbrojeniowy, ustalając jego położenie klinami.
- Wylewanie konstrukcji. Gęstą zaprawę betonową (w/c=0,5) układa się w przestrzeń między pierścieniami małymi warstwami (ok. 100 mm) i zagęszcza za pomocą stalowego pręta o średnicy 20 mm. Sśmietanopodobną zaprawę (w/c=0,7) od razu wlewa się do formy po brzegi, a następnie zagęszcza się mieszankę prętem.
- Wyrównywanie pierścieni. Po wypełnieniu całej formy przystępuje się do wyrównania czoła betonowego pierścienia, dokładając kielnią zaprawę tam, gdzie jej brakuje. IWyrób przykrywa się folią polietylenową lub gęstą tkaniną.
- Zdejmowanie szalunku. Do rozszalowania przystępuje się po 3-4 dniach (jeśli beton był gęsty), po 5-7 dniach (jeśli zaprawa była rzadka), pozostawiając pierścień na blasze stalowej lub drewnianej płycie.
- Dojrzewanie betonu. Żelbetowy pierścień owija się folią opakowaniową, aby mieszanka dojrzewała równomiernie przez 2-3 tygodnie, nabierając ostatecznej wytrzymałości.
Zaleca się zwilżanie wyrobu wodą co 4-5 dni podczas dojrzewania betonu.
Według tej samej technologii wykonuje się pierścienie do szamba. Szczegółowe informacje na temat klasyfikacji i metod produkcji betonowych pierścieni kanalizacyjnych można znaleźć w tym artykule.
Przydatne wideo na ten temat
W filmie mistrz samodzielnie składa metalową formę, smaruje jej ściany zużytym olejem, przygotowuje zaprawę betonową i wypełnia szalunek. Za pomocą specjalnego sprzętu mieszankę w formie starannie zagęszcza się, aby w ścianach studni nie było wad.
W filmie pokazano, jak łatwiej zdjąć szalunek, zaczynając od wewnętrznego pierścienia. Nawiasem mówiąc, pierścień studzienny jest wykonany bez szkieletu zbrojeniowego, dlatego grubość wyrobu wynosi co najmniej 15 cm.
W tym filmie forma jest przeznaczona do odlewania cieńszego pierścienia żelbetowego. Jako zbrojenie majster używa stalowego drutu.W filmie bardziej szczegółowo pokazano proces dodawania składników do betoniarki.
Jak widać, wykonanie żelbetowych kręgów do studni jest w zasięgu każdego zdrowego mężczyzny. Nie są wymagane specjalne umiejętności w zakresie produkcji form i mieszania zaprawy betonowej.
Małe sztuczki można zobaczyć w filmach na ten temat. W ciągu miesiąca człowiek własnymi siłami może odlać do dziesięciu żelbetowych kręgów, używając jednej formy. To w zupełności wystarczy do wyposażenia szybu studni. Jego głębokość zależy od poziomu warstwy wodonośnej na Państwa działce.
Czy mają Państwo doświadczenie w produkcji kręgów betonowych? Prosimy podzielić się informacjami z naszymi czytelnikami, opowiedzieć o specyfice swojej metody. Komentarze i pytania dotyczące tematu artykułu można zostawić w formularzu poniżej.
 Budowa studni na działce własnymi rękami: instrukcja krok po kroku + porady doświadczonych mistrzów
 Studnia na działce rekreacyjnej własnymi rękami: poradnik urządzenia typowej studni z kręgów
 Ocieplenie studni na zimę własnymi rękami: przegląd najlepszych materiałów i metod ocieplenia
 Żelazko do odwiertu: urządzenie, warianty i schematy wykonania własnymi rękami
 Naprawa studni własnymi rękami: procedura przeprowadzania planowych i awaryjnych prac naprawczych
 Kopanie studni własnymi rękami: rodzaje konstrukcji studnianych + przegląd najlepszych technologii kopania
 Ile kosztuje podłączenie gazu do domu jednorodzinnego: cena organizacji dostawy gazu
 Najlepsze pralki z suszarką: ranking modeli i porady dla kupujących
 Czym jest temperatura barwowa światła i niuanse wyboru temperatury lamp do własnych potrzeb
 Wymiana gazowego podgrzewacza wody w mieszkaniu: dokumentacja wymiany + podstawowe normy i wymagania
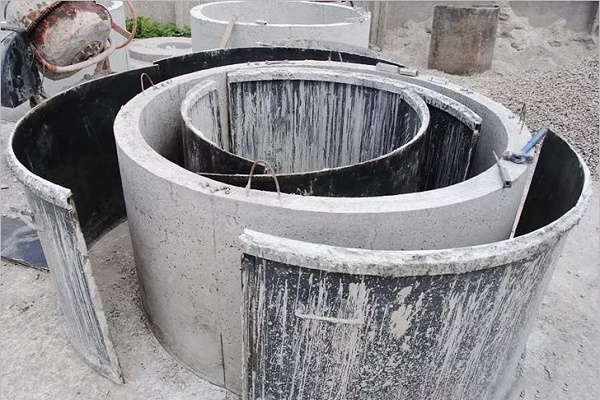
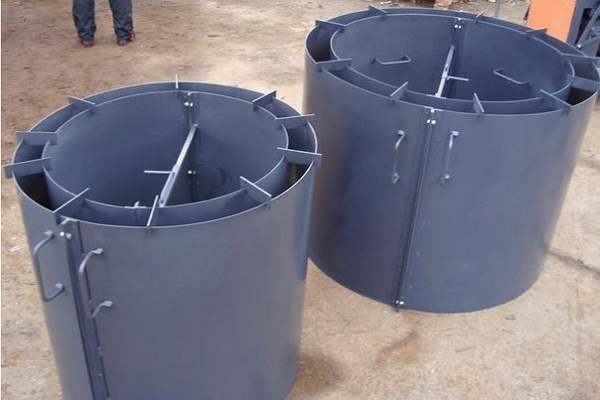
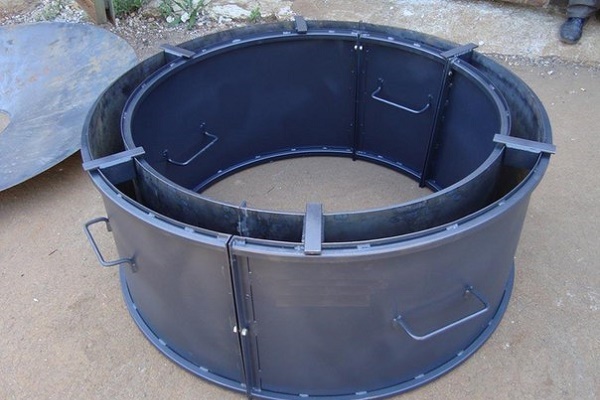
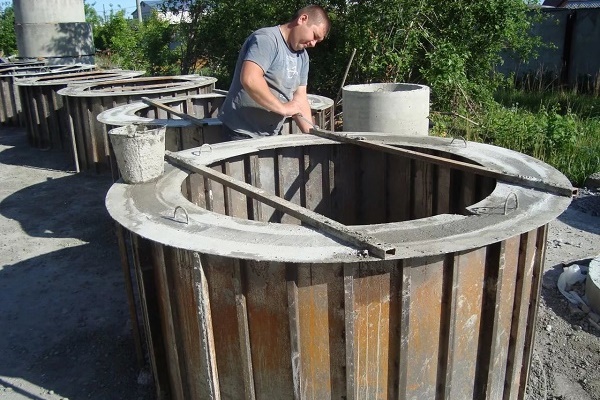
Robiliśmy to bezpośrednio na miejscu. Cement do kręgów powinien być jak najbardziej suchy. Zwykła betoniarka go nie wymiesza. Trzeba było zrobić go bardziej płynnym i trzymać przez kilka tygodni w szalunku, aż stwardniał. Wcześniej wykonaliśmy 4 sztuki, z jedną musielibyśmy się zajmować przez miesiąc. Na szalunek znaleźliśmy metalowe beczki o różnych średnicach z ściankami o grubości 6 mm. Na podłodze położyliśmy blachy stalowe. W środku zbrojeniowy szkielet. Wymiary kręgów: średnica zewnętrzna 106, wewnętrzna 90, wysokość 90. Robiliśmy bez zamków. Przykryliśmy daszkiem przed opadami. Szalunek okazał się wytrzymały, nie zwilżaliśmy go wodą. Są jeszcze plastikowe kręgi studzienne, ale nie wytrzymują mrozów.
Ciekawe, kto zadaje sobie trud z domowymi kręgami i czy to się opłaca? Na studnię potrzeba pięciu do dziesięciu kręgów, koszt obecnie wynosi około 40-60 zł, plus dostawa, otrzymujemy 240-800 zł. Jedna betoniarka od 120 zł, metalowego szalunku, jak w artykule, za darmo nie można zrobić, a drewniany też będzie kosztować. Plus druciany szkielet zbrojeniowy, plus ucha do opuszczania, plus przestrzeganie technologii. Moim zdaniem: nie warto tego.
Uważam, że w tym przypadku, jak to mówią, gra nie warta świeczki. Traci się ogromną ilość czasu, a do tego istnieje duże ryzyko poważnych wad. Dla własnego domu lub domku letniskowego łatwiej zamówić gotowe pierścienie i nie męczyć się.
Pisali wyżej o zalewaniu pierścieni przy użyciu żelaznych beczek o różnych średnicach. W takim przypadku przedsięwzięcie ma sens, gdy forma do zalewania pierścieni już istnieje. Wykonanie z żelaza – bardzo kosztowne, z drewna nie tak bardzo, ale i tak potrzebne jest pewne doświadczenie. Wniosek: dla indywidualnego przypadku takie manewry są aktualne tylko wtedy, gdy istnieje gotowa forma do zalewania pierścieni (np. beczki o różnych średnicach, jak w poście powyżej). W pozostałych przypadkach jest uzasadnione, jeśli robi się to w celach komercyjnych.
A jeśli nie zdejmować szalunku? A raczej zdejmować, ale nie całkowicie. Umieścić go na dnie wykopu i stopniowo zalewając betonem, pozwalając mu wiązać, przesuwać w górę. Czy otrzymamy betonową rurę?
Nie radziłbym tak robić, ponieważ w takich warunkach dość trudno będzie uzyskać betonową rurę o wytrzymałej konstrukcji. Po pierwsze, złącza trzeba starannie zbroić, a po drugie, takie przedsięwzięcie wymaga wykopu o większej średnicy, aby przeprowadzić prace montażowe. Wniosek: łatwiej wykopać zwykły wykop, wykonać pierścienie osobno, a następnie montować je po kolei.